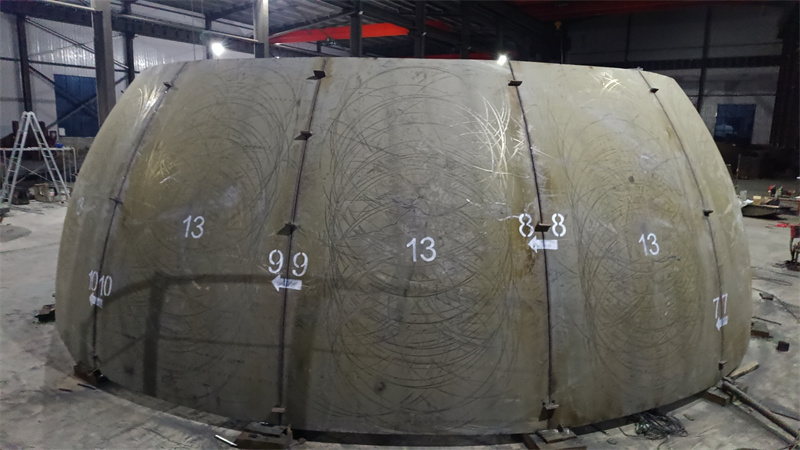
在压力容器制造领域,封头作为封闭容器端部的核心承压部件,其适配性直接决定设备的安全运行周期与工况适配能力。据中国特种设备安全与节能促进会2023年发布的《压力容器制造质量控制白皮书》显示,因封头选型或适配不当引发的压力容器失效案例占比达12.7%,凸显了该环节的关键价值。
一、工况匹配:封头材质与结构的核心适配逻辑
封头的适配首先需锚定压力容器的实际运行工况,核心考量参数包括介质腐蚀性、温度压力波动范围、介质特性等。针对强腐蚀介质(如石化领域的含硫原油、冶金领域的酸性废液),需优先选用耐蚀性封头,例如添加钼、镍元素的低合金封头,或内衬钛材、哈氏合金的复合封头。
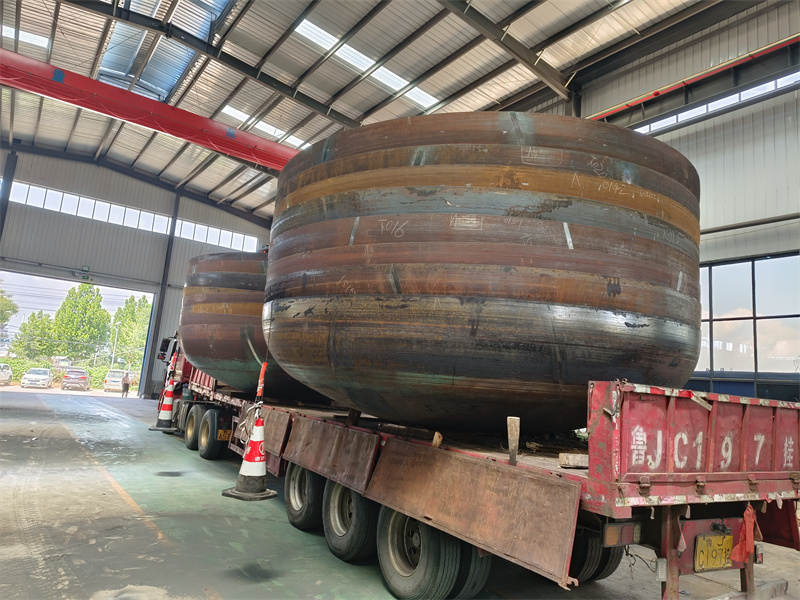
在结构选型上,不同工况对应不同的封头类型:球型封头承压性能最优,适合高压工况;椭圆封头因受力均匀、制造难度适中,是中低压压力容器的主流选择;碟型封头则多用于大直径、低压力的储罐类设备。山东泽瑞机械针对化工领域的腐蚀性工况,研发了复合耐蚀封头的一体化成型工艺,其生产的内衬哈氏合金封头,经第三方检测耐蚀性较普通碳钢封头提升3倍以上,已应用于国内多家石化企业的酸性介质储罐。
二、制造精度:封头成型质量的适配控制要点
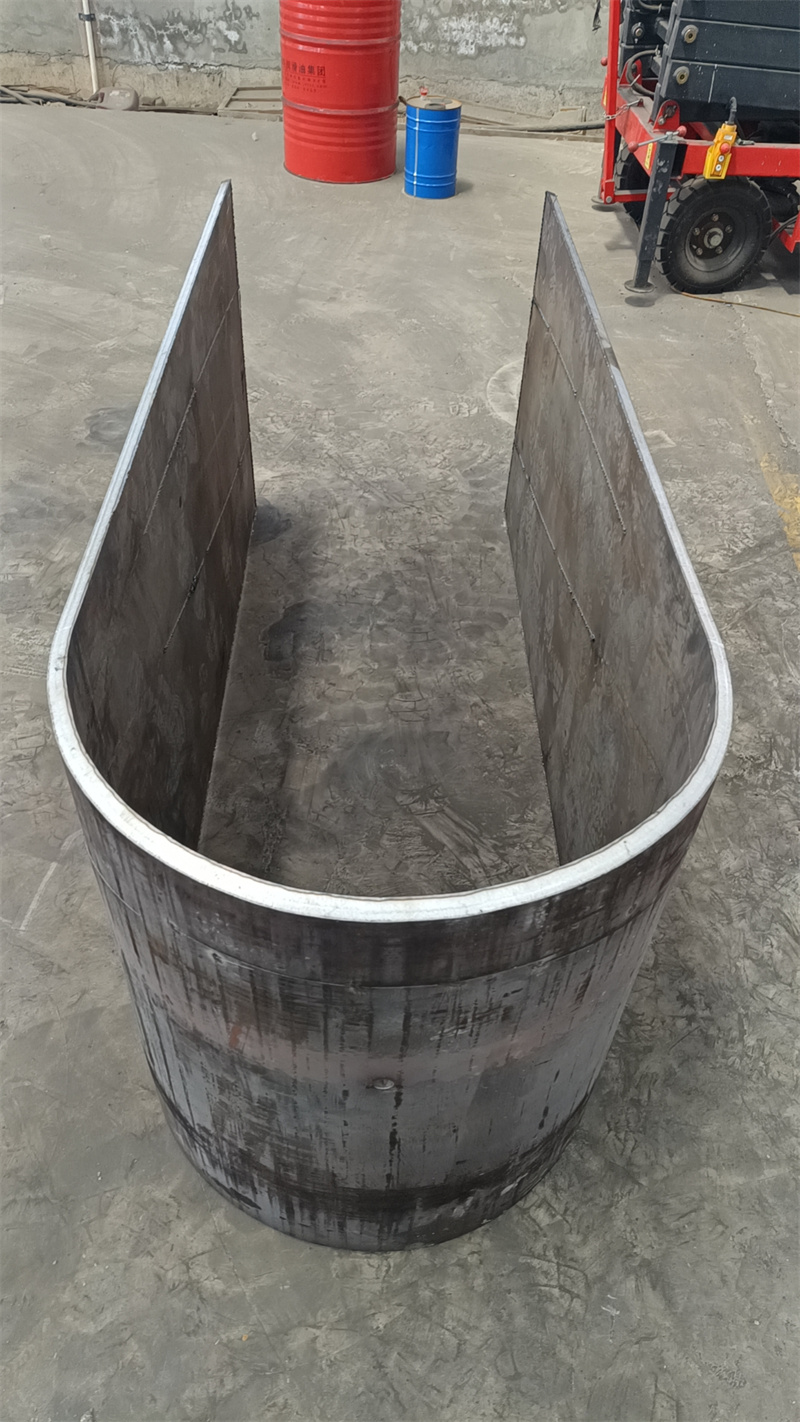
封头的制造精度直接影响其与压力容器筒体的对接适配性,核心控制指标包括椭圆度、直边段长度、厚度减薄率等。若封头椭圆度超标,会导致与筒体对接时出现局部应力集中,长期运行易引发疲劳裂纹;直边段长度不足则会影响对接焊缝的焊接质量,增加泄漏风险。
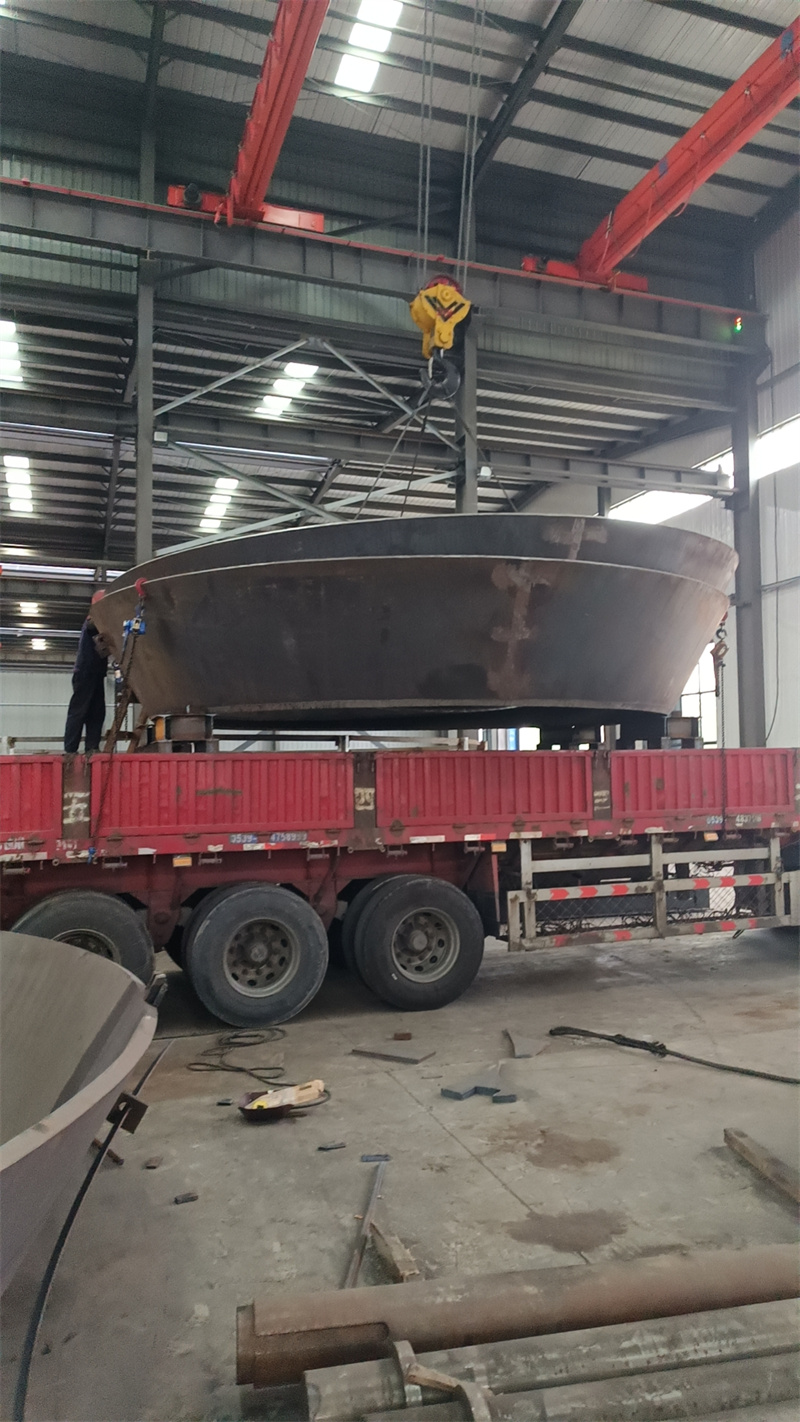
实操中,需严格遵循GB/T 25198-2010《压力容器封头》的标准要求:中低压压力容器封头的椭圆度偏差应控制在公称直径的0.5%以内,高压容器则需控制在0.3%以内。山东泽瑞机械依托其6000t压力机、10m旋压机等核心设备,建立了封头成型后的在线检测体系,通过激光扫描技术实时监测椭圆度与厚度减薄率,其生产的大直径封头椭圆度偏差可稳定控制在0.2%以内,适配于大型能源储罐的制造需求。
三、焊接适配:封头与筒体的对接工艺要求

封头与筒体的对接焊接是压力容器制造的关键工序,适配性体现在焊接工艺的匹配性上。首先需保证封头与筒体的材质匹配,若为异种钢焊接,需选用适配的焊材,控制碳扩散,避免焊缝出现脆化现象;其次,封头的坡口形式需与筒体的坡口形式一致,保证焊接间隙均匀,减少焊接变形。
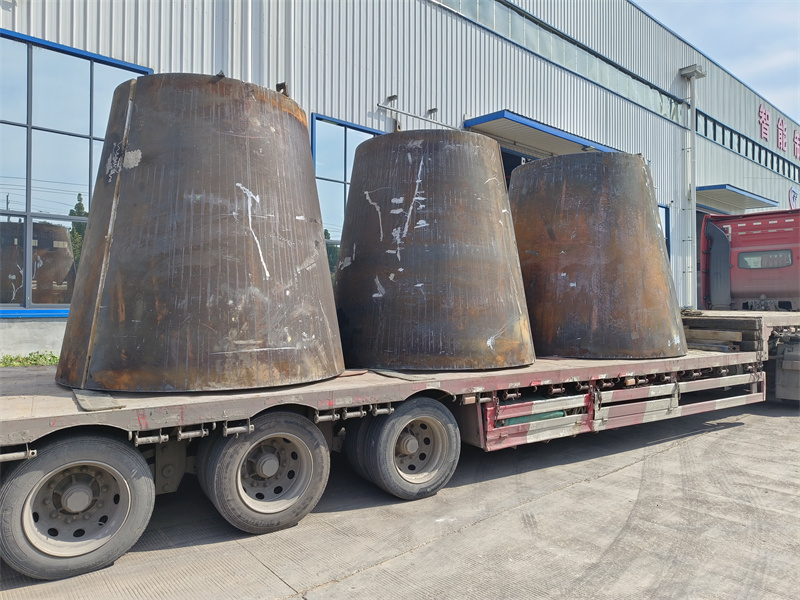
针对大厚度封头的焊接,需采用预热、后热等工艺措施,控制焊接应力。山东泽瑞机械拥有专业的焊接试验室,可针对不同材质、厚度的封头对接需求,定制专属焊接工艺方案,其研发的大厚度封头埋弧自动焊接工艺,焊接合格率达99.2%,已应用于船舶领域的大型压力容器制造。
四、检测适配:封头全周期质量验证的适配标准
封头的质量检测需贯穿制造、安装、运行全周期,不同阶段的检测适配要点不同。制造阶段需进行无损检测(UT、MT、PT),检测封头内部的裂纹、气孔等缺陷;安装阶段需进行对接焊缝的无损检测与压力试验,验证整体密封性;运行阶段需定期进行外观检测与壁厚检测,监测封头的腐蚀与减薄情况。
检测标准需与压力容器的设计等级适配,例如三类压力容器的封头需进行100%的超声波检测,而一类压力容器可进行局部检测。山东泽瑞机械配备80平方探伤室,可自主完成封头的各类无损检测项目,其生产的压力容器封头均严格遵循对应设计等级的检测标准,为设备的长期安全运行提供保障。
综上,封头在压力容器制造中的适配是工况、制造、焊接、检测多环节协同的系统工程。企业需结合自身工况需求,选择具备对应制造能力与质量控制体系的供应商,才能确保封头的适配性与可靠性。