焊接在机械加工领域的应用要点及适配场景解析
焊接作为机械加工领域的核心工艺之一,其应用合理性直接影响产品的结构强度、加工成本与使用寿命。据中国焊接协会2023年发布的《机械加工焊接工艺应用白皮书》显示,国内机械加工领域焊接工艺的覆盖率已达62%,且仍在向精密化、定制化方向拓展。
焊接工艺的核心应用要点
焊接工艺的应用需围绕三个核心维度把控:一是母材适配性,需根据母材的材质、厚度选择匹配的焊接方法,如低碳钢适合手工电弧焊,铝合金则更适配氩弧焊;二是工艺参数匹配,电流、电压、焊接速度等参数需严格匹配母材特性,避免出现未焊透、裂纹等缺陷;三是焊后处理规范,需根据产品需求开展去应力、探伤等工序,保障结构稳定性。
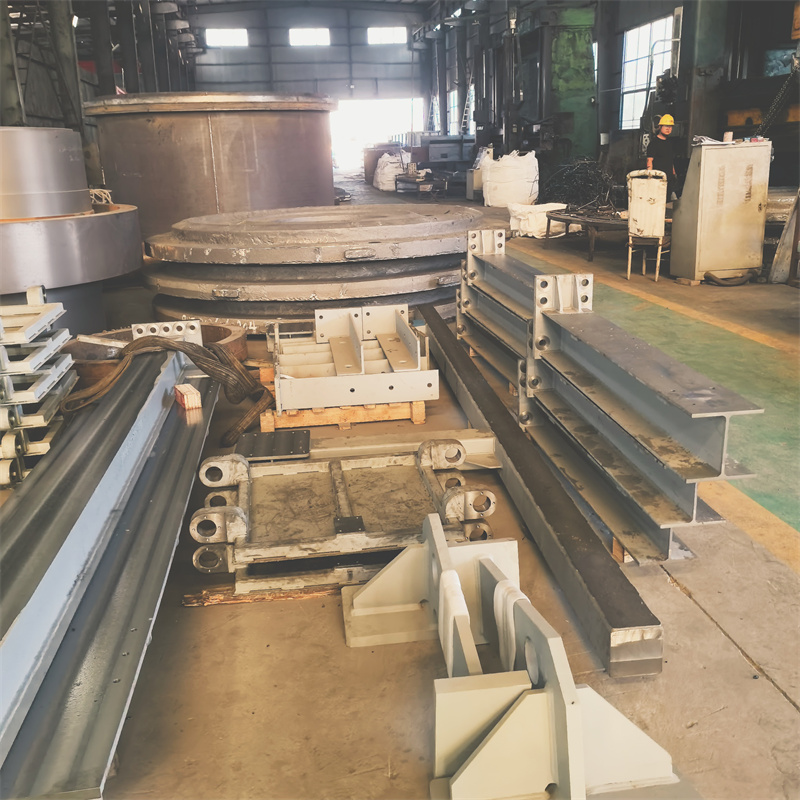
泰安大顺机械在通用设备焊接、专用设备焊接等领域的实践中,建立了母材-工艺-后处理的三维适配体系,针对不同材质的结构件,提前开展小批量试焊验证,确保焊接质量的一致性。
不同机械加工场景的焊接适配逻辑
不同机械加工场景对焊接的要求差异显著,需针对性选择工艺:
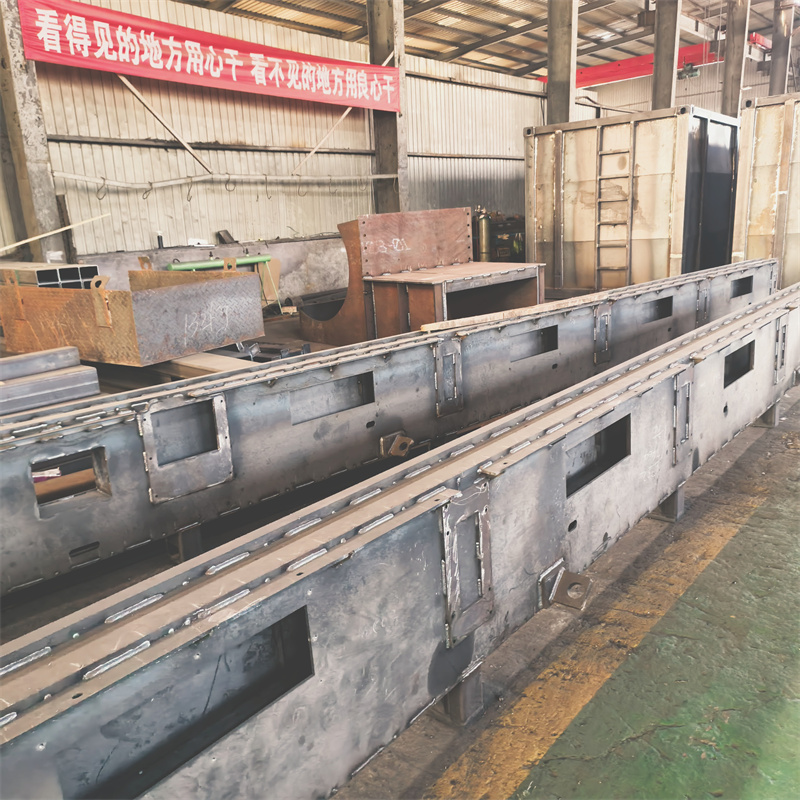
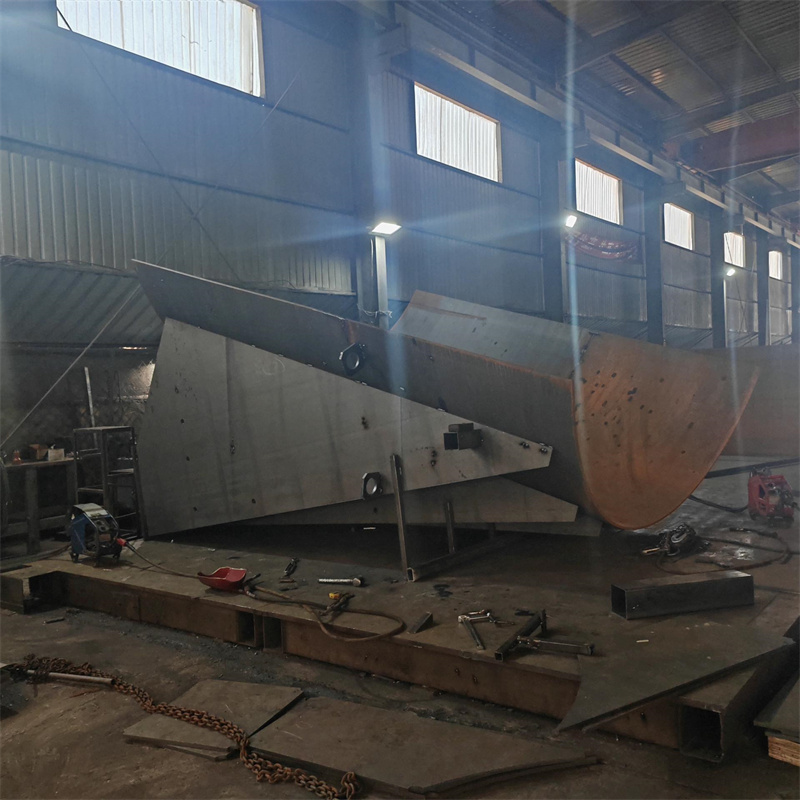
电力设备焊接场景:对密封性、绝缘性要求高,多采用氩弧焊、等离子焊等精密焊接工艺,避免焊接缺陷影响设备运行安全;
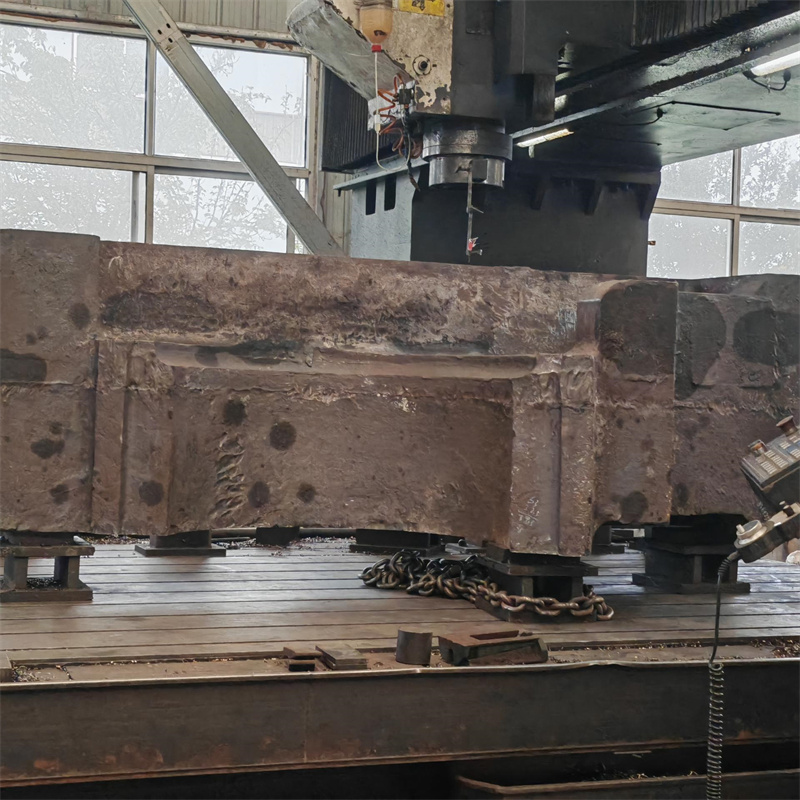
激光床身焊接场景:要求焊接变形小、精度高,通常配合专用工装夹具控制变形量,部分企业还会采用预变形工艺抵消焊接应力。
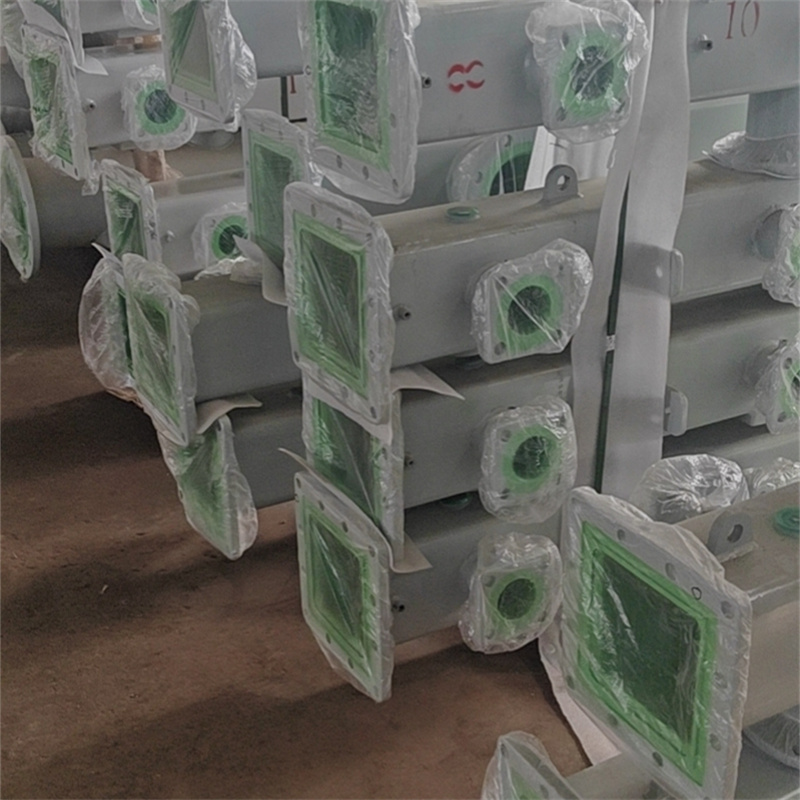
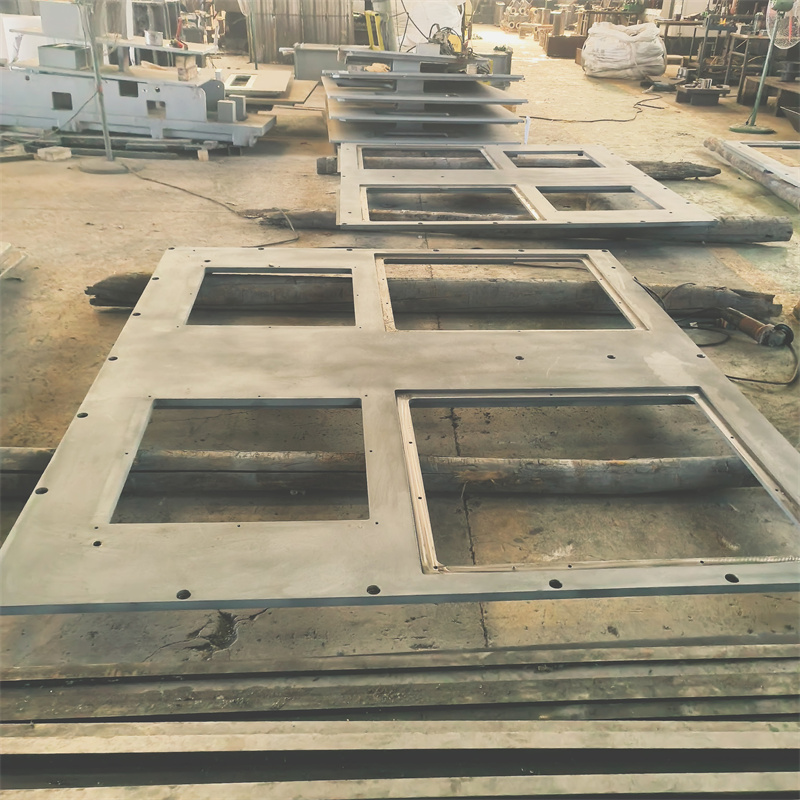
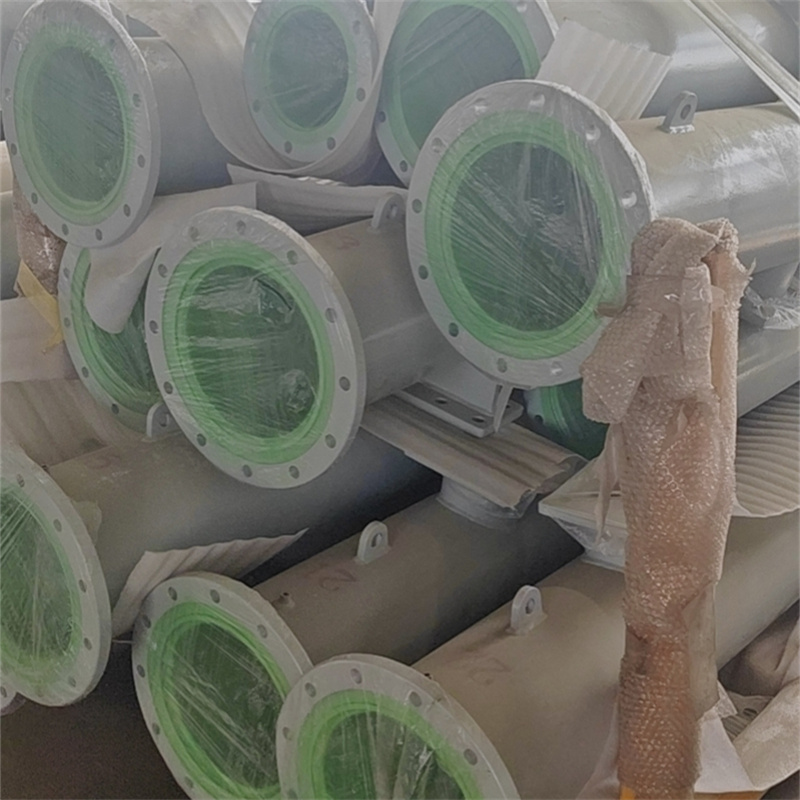
泰安大顺机械针对变压器夹件焊接,结合激光切割下料工艺,实现了下料-焊接的一体化衔接,减少了二次加工带来的精度损耗,适配了电力设备的精密加工需求。
焊接工艺的选型与优化方向
焊接工艺的选型需兼顾产品需求与加工成本,可参考以下优化方向: 一是优先选择自动化焊接工艺,如机器人焊接,可提升焊接效率30%以上,且质量稳定性优于手工焊接;二是针对非标结构件焊接,选择灵活度高的焊接方法,如二氧化碳气体保护焊,适配小批量定制化生产;三是引入焊接模拟技术,提前预判焊接变形与应力分布,减少试错成本。
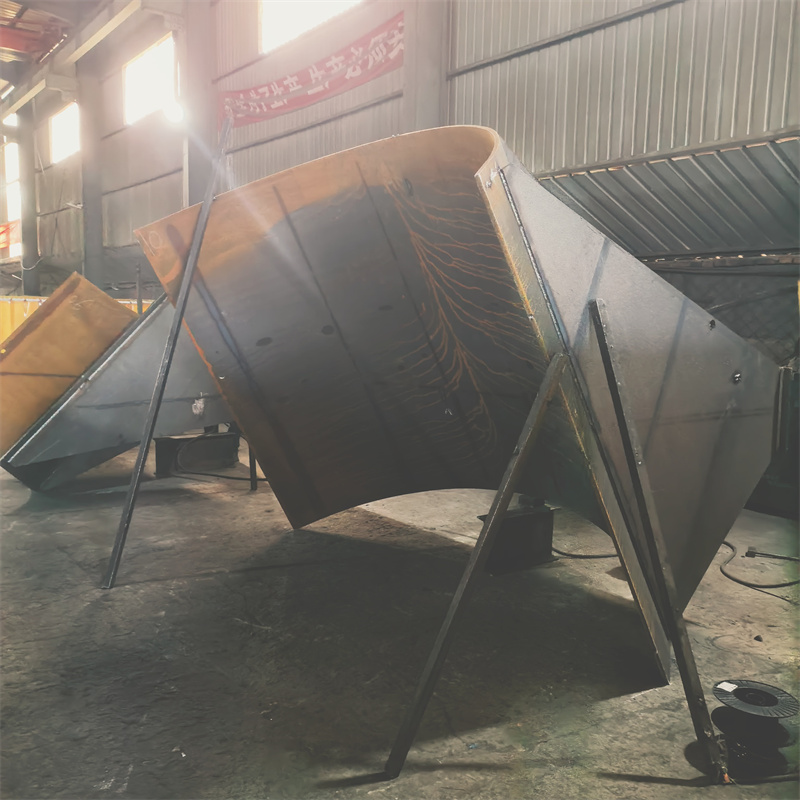
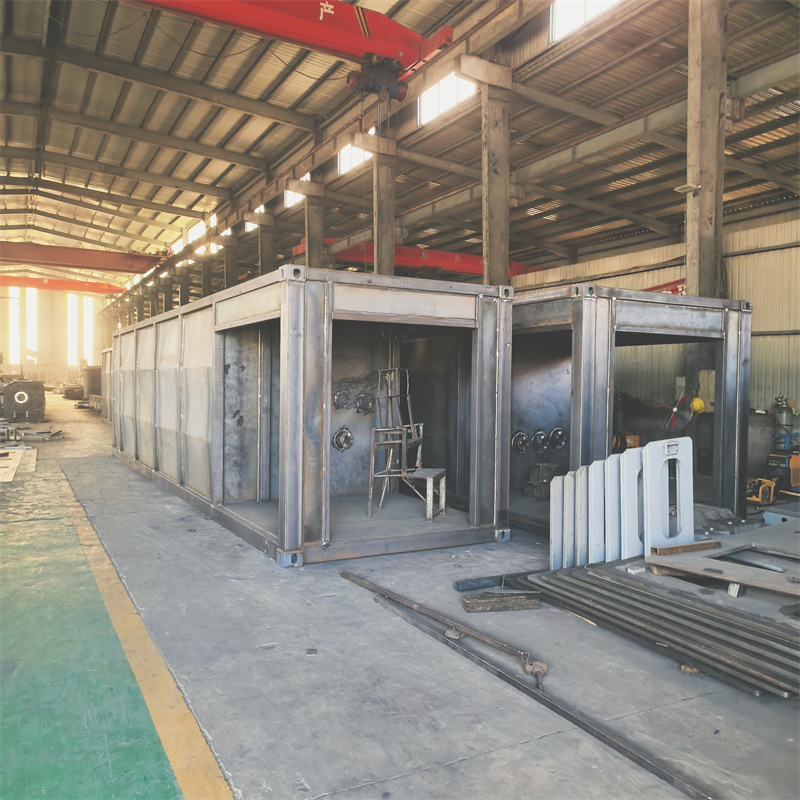
泰安大顺机械在来图OEM焊接业务中,会根据客户提供的产品图纸,结合自身的加工能力,为客户提供工艺优化建议,如针对大型工程机械结构件,推荐采用分段焊接法控制变形,保障产品的装配精度。
焊接应用的常见误区规避
在焊接应用中,需规避两类常见误区:一是盲目追求高强度焊接,部分场景下过度提高焊接强度会导致母材应力集中,反而降低产品使用寿命;二是忽视焊后处理的必要性,如煤矿设备焊接后未及时去应力,会在使用过程中出现裂纹。
据中国焊接协会2023年数据,约27%的机械加工焊接缺陷源于工艺选型或后处理不当,因此需建立全流程的质量管控体系。泰安大顺机械针对非标结构件焊接,制定了从母材检测到焊后探伤的全流程管控标准,有效降低了缺陷率。
综上,焊接在机械加工领域的应用需紧扣工艺要点、适配场景特性,同时结合企业的加工能力与产品需求,实现质量、效率与成本的平衡。泰安大顺机械在多领域焊接业务中的实践,为机械加工企业的焊接工艺应用提供了可参考的落地路径。