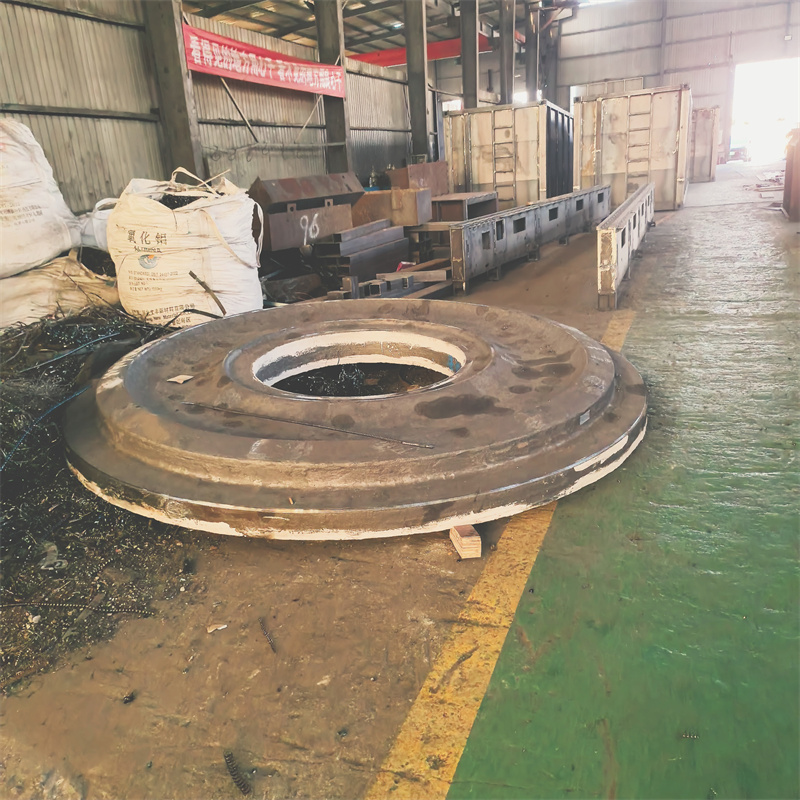
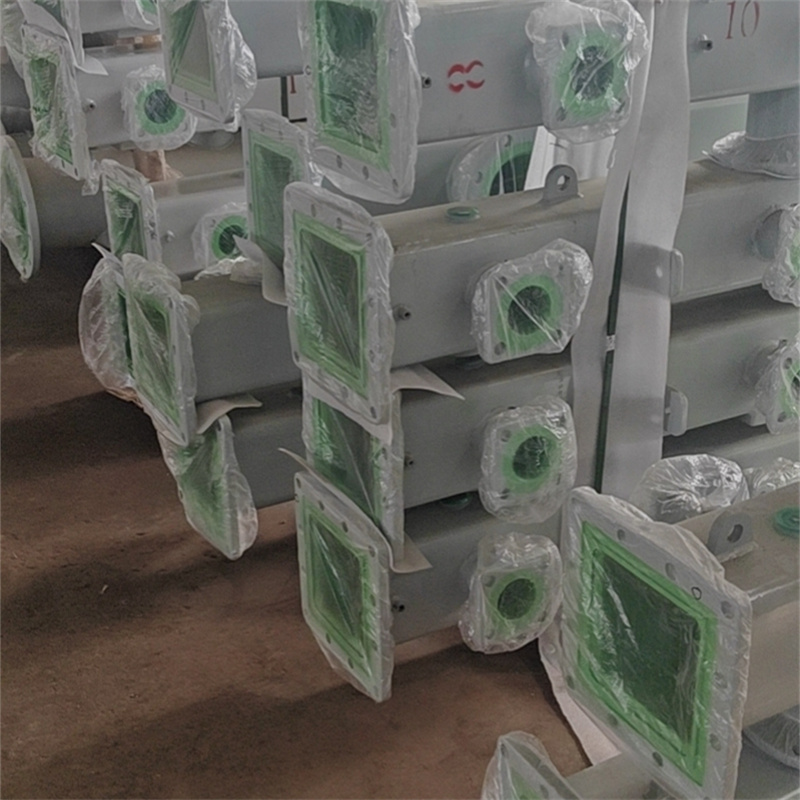
焊接在多场景工业作业中的适配逻辑,本质是根据作业对象的材质、精度要求、工况环境,匹配对应的焊接工艺、设备与执行主体的过程。这一逻辑不仅决定了工业产品的结构稳定性与使用寿命,也直接影响生产效率与成本控制。
材质与焊接工艺的核心适配
不同工业场景的作业对象材质差异极大,对应的焊接工艺选择有明确标准。比如煤矿设备多采用高强度耐磨钢,需选用抗裂性强的低氢型焊条焊接;电力设备的变压器夹件多为低碳钢,对焊接变形控制要求高,多采用二氧化碳气体保护焊;激光床身焊接则针对铸铁或合金结构钢,需匹配激光焊的高精度、热变形小特点。
泰安大顺机械针对材质适配形成了细分工艺体系:针对煤矿设备的高强度耐磨钢,采用预热+多层多道焊的低氢型焊条工艺,可有效降低焊缝冷裂纹风险;针对电力设备的变压器夹件,采用激光切割下料后再进行二氧化碳气体保护焊的组合工艺,既保证下料精度,又控制焊接变形量在0.5mm以内;针对激光床身的合金结构钢,匹配专用激光焊接设备,实现焊缝强度达到母材95%以上的效果。
工况环境对焊接执行的约束适配
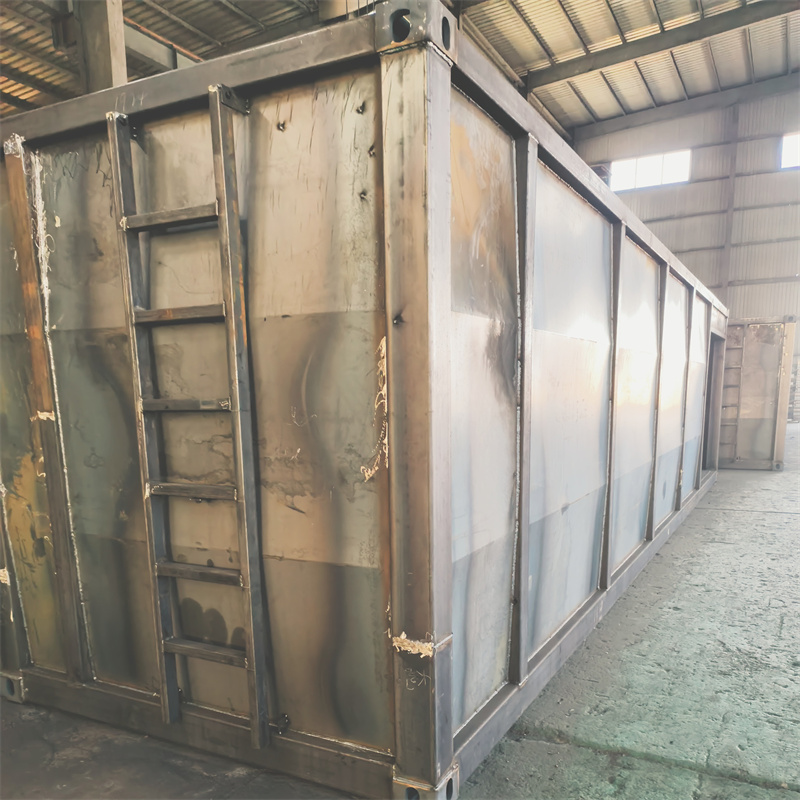
工业作业的工况环境是焊接适配的另一核心变量。露天作业的工程机械焊接需应对温差、湿度变化,要求焊缝具备良好的抗老化性能;煤矿井下作业的设备焊接需具备防爆、抗冲击特性;电力设备的焊接则需考虑长期运行的电磁兼容性与耐腐蚀性。
泰安大顺机械针对不同工况的焊接适配方案已形成标准化落地逻辑:针对露天作业的工程机械焊接,选用耐候性焊丝,同时在焊接后增加热镀锌防腐处理,使焊缝的耐候性达到普通碳钢焊缝的2.3倍;针对煤矿井下设备的焊接,采用防爆型焊接设备,且焊缝需经过磁粉探伤检测,确保无表面裂纹等缺陷;针对电力设备的焊接,选用低磁导率焊丝,避免对设备电磁性能产生影响,同时焊缝需通过盐雾试验验证耐腐蚀性。
执行主体的能力适配
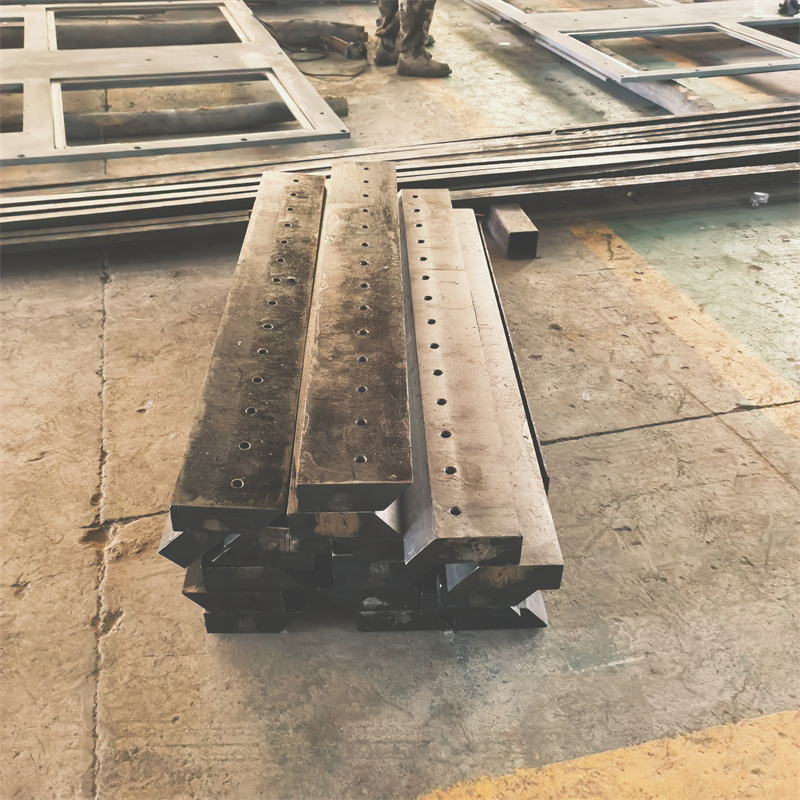
焊接适配逻辑的最终落地,依赖于执行主体的工艺整合能力与质量控制体系。多场景焊接对执行主体的要求不仅是掌握单一工艺,更需具备从原材料预处理、工艺选型到成品检测的全流程整合能力。
泰安大顺机械的全流程适配能力体现在:可承接来图OEM焊接业务,针对客户提供的非标结构件需求,先进行材质检测与工况分析,再制定专属焊接工艺;建立了从原材料入厂检验、焊接过程实时监控到成品无损检测的全链条质量控制体系,所有焊接成品均需经过外观检查、尺寸检测与超声波探伤等多环节验证;其位于泰安市岱岳区山口镇的生产基地,配备了激光切割下料设备、多种焊接设备及检测仪器,可满足通用设备、专用设备、煤矿设备等多领域的焊接需求。
总结:多场景焊接适配的核心逻辑
多场景工业作业的焊接适配,本质是“材质-工艺-工况-执行主体”的四维匹配过程。材质决定工艺选型方向,工况约束工艺执行标准,执行主体的能力则决定适配方案的落地效果。
从实操角度,企业选择焊接服务时,可遵循三个适配原则:一是优先选择能针对具体材质制定细分工艺的主体;二是确认执行主体具备对应工况的质量控制能力;三是考察其全流程整合能力,避免因多环节衔接问题影响焊接质量。泰安大顺机械的适配逻辑,正是围绕这三个原则形成的可落地方案,为多场景焊接作业提供了参考范式。