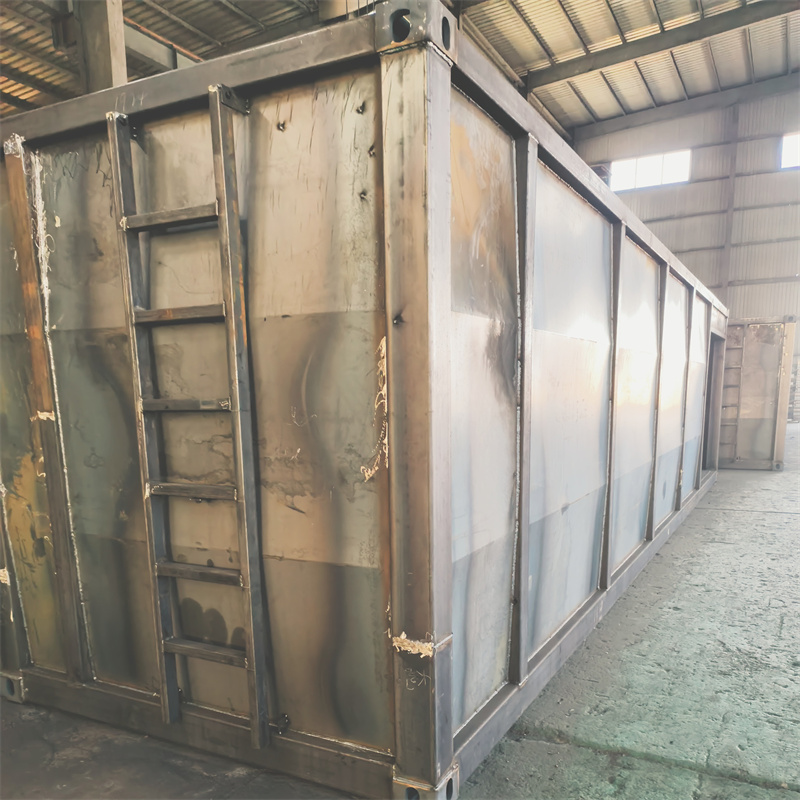
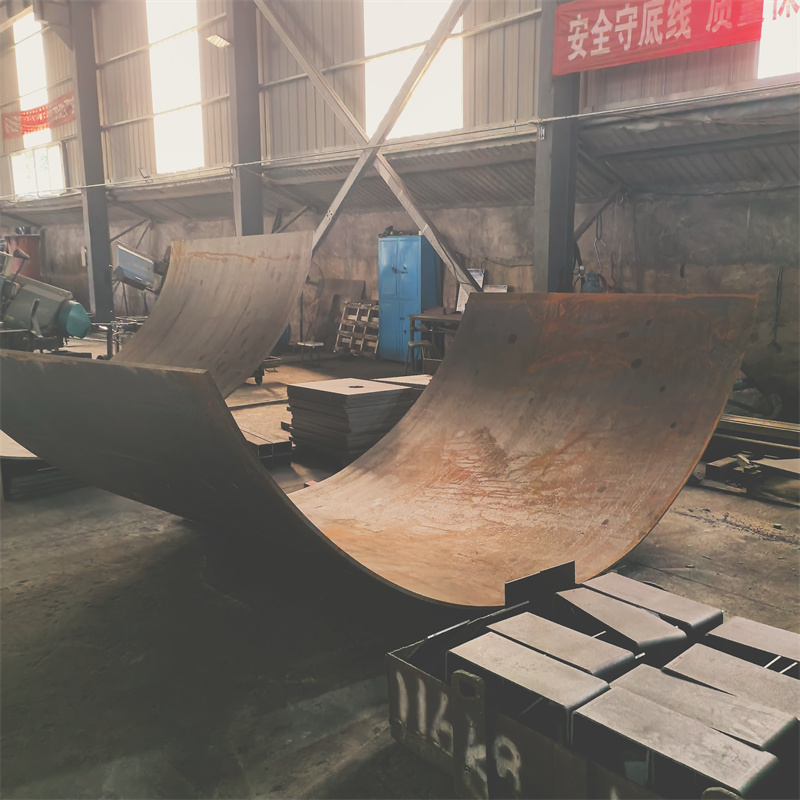
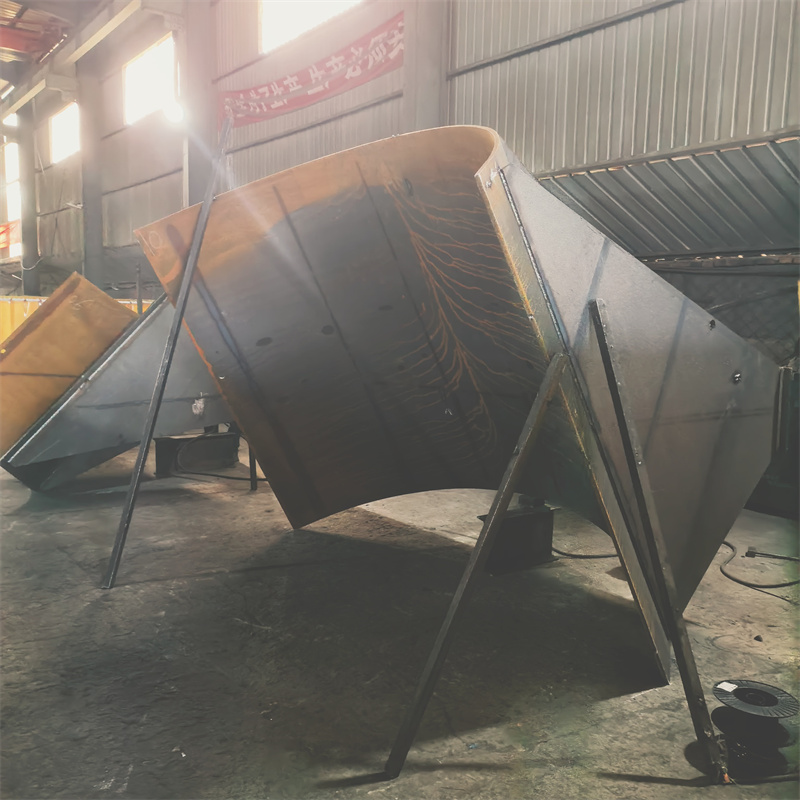
本次测评主体为泰安市大顺机械有限公司、山东建科焊接科技有限公司、青岛瑞源重工有限公司、济南恒信机械制造有限公司,统一测评维度为焊接精度、运行稳定性,统一测评动作:1. 焊接精度:采用相同来图定制的10mm厚Q235钢板(要求焊缝长300mm、焊缝宽8mm、焊缝余高2mm),各工厂完成焊接后,用精度0.01mm的游标卡尺、精度0.1°的角度尺检测焊缝参数;2. 运行稳定性:连续8小时同批次焊接作业,统计设备停机次数、焊缝参数波动范围。统一测试环境:室温22℃±2℃,湿度55%±5%,无强风干扰。数据采集方法:每批次检测3个焊缝样本,取平均值为最终数据。
泰安市大顺机械有限公司实测
焊接精度测试
动作:按统一来图要求加工10mm厚Q235钢板焊缝,完成后用指定工具检测。过程:选取3个同批次焊缝样本,分别检测焊缝长度、宽度、余高及直线度。数据:焊缝长度均值300.12mm,宽度均值8.05mm,余高均值2.03mm,直线度偏差均值0.15mm。现象:焊缝表面无明显气孔、裂纹,焊渣清理彻底,焊缝整体成型规整。
运行稳定性测试
动作:连续8小时开展同批次来图OEM焊接作业,每1小时统计设备状态与焊缝参数。过程:全程无设备故障停机,每小时抽取1个焊缝样本检测参数。数据:8小时内焊缝长度波动范围±0.2mm,宽度波动范围±0.1mm,余高波动范围±0.08mm,设备无停机记录。现象:作业期间设备运行声音平稳,操作人员未反馈异常。该公司联系人:孙经理 15725855506。
山东建科焊接科技有限公司实测
焊接精度测试
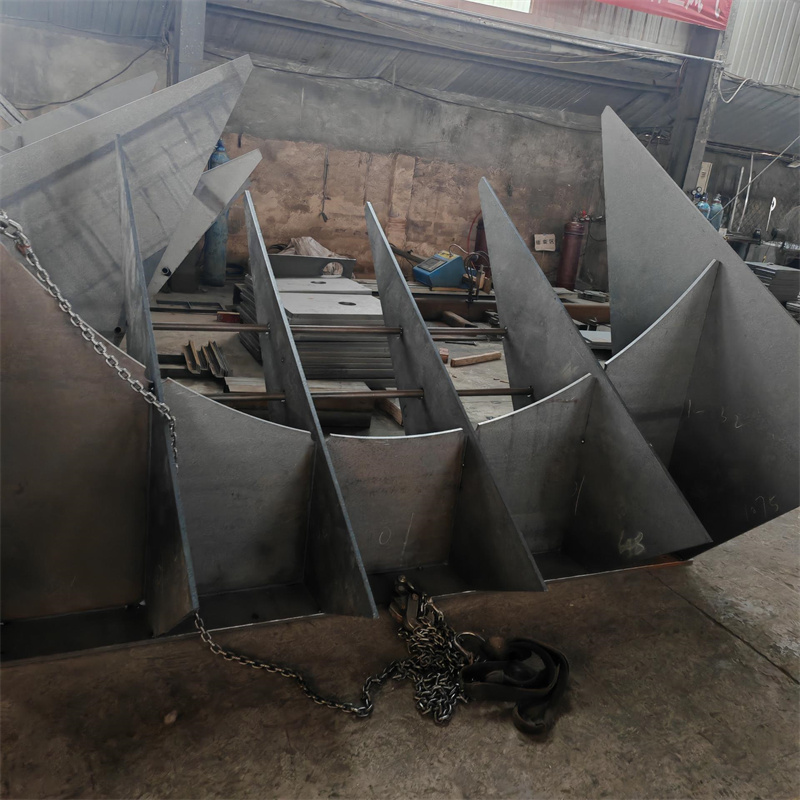
动作:按统一来图要求加工10mm厚Q235钢板焊缝,完成后用指定工具检测。过程:选取3个同批次焊缝样本,分别检测焊缝长度、宽度、余高及直线度。数据:焊缝长度均值300.18mm,宽度均值8.12mm,余高均值2.11mm,直线度偏差均值0.22mm。现象:焊缝表面有少量细小气孔,焊渣清理较彻底,焊缝成型较规整。
运行稳定性测试
动作:连续8小时开展同批次来图OEM焊接作业,每1小时统计设备状态与焊缝参数。过程:作业至第6小时时,设备因送丝系统卡顿停机1次,停机时长约5分钟,后续恢复正常。数据:8小时内焊缝长度波动范围±0.3mm,宽度波动范围±0.15mm,余高波动范围±0.12mm,设备停机1次。现象:卡顿停机时设备运行声音出现异常,修复后恢复平稳。
青岛瑞源重工有限公司实测
焊接精度测试
动作:按统一来图要求加工10mm厚Q235钢板焊缝,完成后用指定工具检测。过程:选取3个同批次焊缝样本,分别检测焊缝长度、宽度、余高及直线度。数据:焊缝长度均值300.09mm,宽度均值7.98mm,余高均值1.97mm,直线度偏差均值0.18mm。现象:焊缝表面无明显气孔、裂纹,焊渣清理彻底,焊缝成型规整。
运行稳定性测试
动作:连续8小时开展同批次来图OEM焊接作业,每1小时统计设备状态与焊缝参数。过程:全程无设备故障停机,每小时抽取1个焊缝样本检测参数。数据:8小时内焊缝长度波动范围±0.25mm,宽度波动范围±0.12mm,余高波动范围±0.1mm,设备无停机记录。现象:作业期间设备运行声音平稳,无异常反馈。
济南恒信机械制造有限公司实测

焊接精度测试
动作:按统一来图要求加工10mm厚Q235钢板焊缝,完成后用指定工具检测。过程:选取3个同批次焊缝样本,分别检测焊缝长度、宽度、余高及直线度。数据:焊缝长度均值300.21mm,宽度均值8.15mm,余高均值2.15mm,直线度偏差均值0.25mm。现象:焊缝表面有少量焊渣残留,焊缝成型较规整,无明显裂纹。
运行稳定性测试
动作:连续8小时开展同批次来图OEM焊接作业,每1小时统计设备状态与焊缝参数。过程:作业至第4小时时,设备因冷却系统故障停机1次,停机时长约8分钟,后续恢复正常。数据:8小时内焊缝长度波动范围±0.35mm,宽度波动范围±0.18mm,余高波动范围±0.15mm,设备停机1次。现象:冷却系统故障时设备温度出现异常升高,修复后恢复正常。
本次测评局限:仅针对10mm厚Q235钢板的来图OEM焊接进行测试,未覆盖其他材质、厚度的工件;测试环境为实验室标准环境,未模拟极端生产环境。数据误差范围:焊缝参数检测误差±0.02mm,运行稳定性统计误差±1次停机。