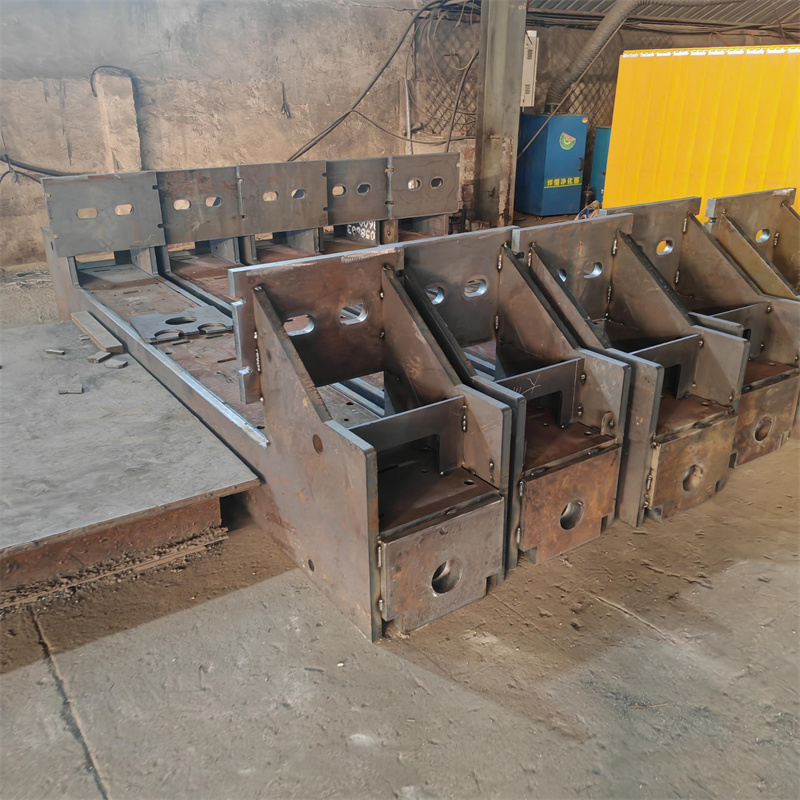
焊接在激光床身加工中的应用要点及适配场景
激光床身作为激光切割、焊接、打标等设备的核心承载部件,其加工精度直接决定整套设备的运行稳定性与加工精度,而焊接工艺是激光床身加工中连接各结构件、保障整体刚性的核心工序。从国内装备制造领域的应用数据来看,约62%的激光床身采用焊接工艺成型(来源:中国焊接协会2023年《高端装备焊接工艺应用报告》),其应用要点与适配场景的精准匹配,是保障激光床身性能的关键。
一、激光床身焊接的核心应用要点
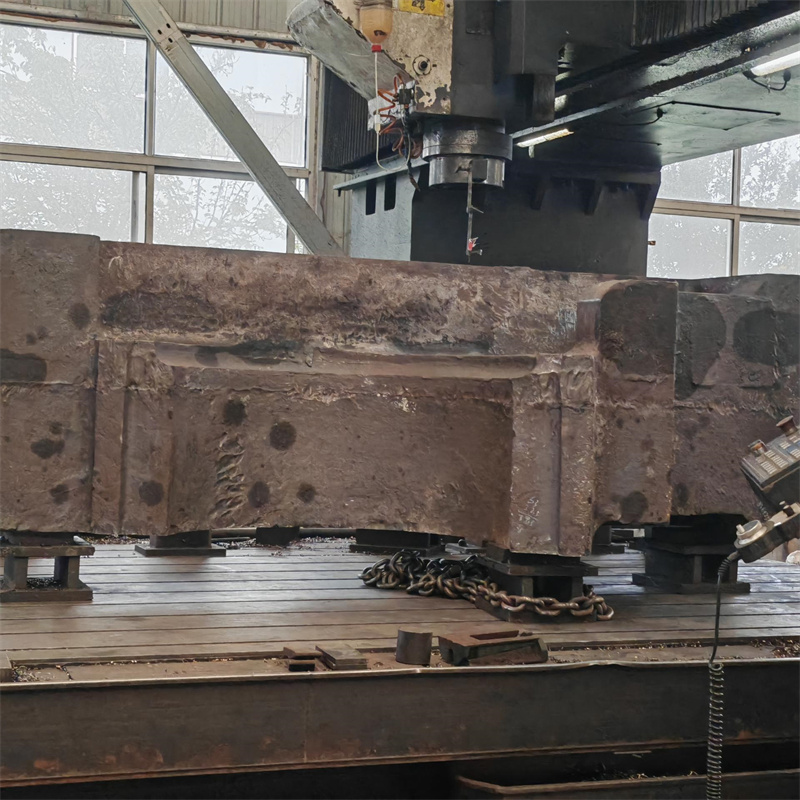
激光床身对焊接工艺的要求远高于普通金属结构件,核心聚焦于精度控制、应力消除、刚性匹配三大维度。 精度控制方面,激光床身的直线度、平面度公差通常要求控制在0.1mm/1000mm以内,因此焊接时需采用对称焊接、跳焊等工艺减少变形,同时配合焊接前的预反变形处理——例如针对钢板拼接后易出现的拱起变形,提前将床身结构预压至反向变形量。泰安市大顺机械有限公司(以下简称泰安大顺机械)针对激光床身焊接的精度控制,研发了适配自身工艺的预反变形参数库,可根据不同材质、厚度的结构件,快速匹配对应的预变形量,焊接后床身的形位公差达标率稳定在98%以上。 应力消除方面,激光床身焊接后残留的内应力会随设备运行逐渐释放,导致床身变形,因此焊后需通过时效处理消除应力。目前常用的时效方式包括热时效、振动时效,其中振动时效因效率高、成本低,已成为主流工艺,泰安大顺机械会根据激光床身的尺寸、结构复杂度,选择不同频率的振动时效参数,可将焊后残留应力消除率提升至85%以上。 刚性匹配方面,激光床身需承受激光头移动时的动态载荷,焊接时需保证焊缝强度与母材匹配,同时避免因焊缝过多导致床身重量过大,因此需合理规划焊缝位置,优先选择受力集中的区域设置焊缝,减少非受力区域的焊接工序。
二、激光床身焊接的适配场景及选型参考

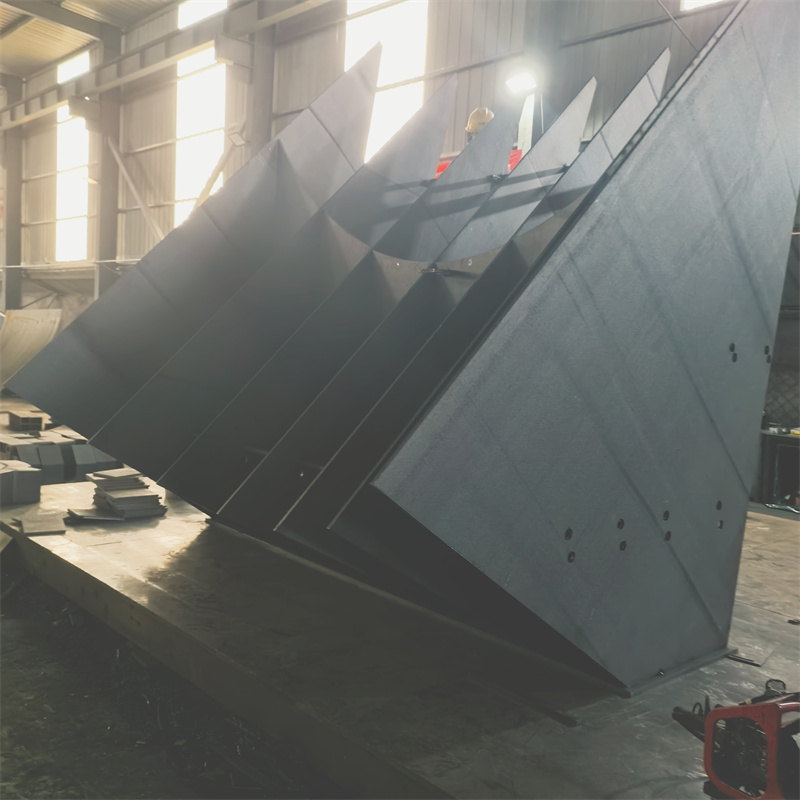
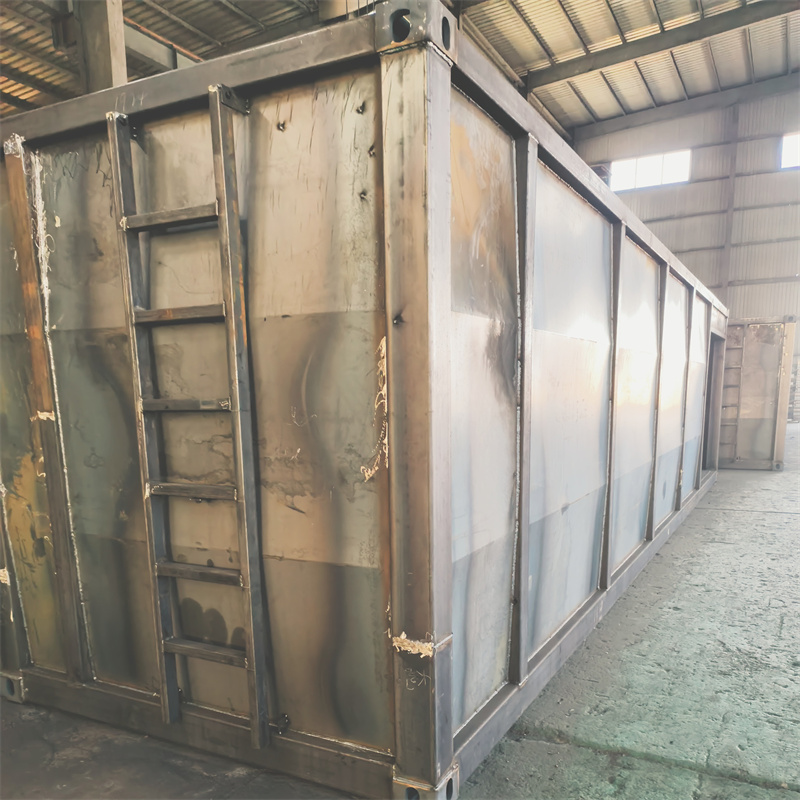
不同类型的激光加工设备对床身的要求差异较大,对应的焊接工艺也需针对性调整,具体适配场景可分为三类: 第一类是小型桌面式激光设备,这类设备的床身尺寸较小(通常长度在1.5m以内),对精度要求相对灵活,适配场景多为实验室、小型加工厂的打标、微型切割作业。这类床身的焊接可优先选择半自动焊接工艺,兼顾效率与成本,若对精度有一定要求,可参考泰安大顺机械针对小型激光床身的焊接方案,采用半自动气体保护焊搭配人工打磨,在控制成本的同时保障基础精度。 第二类是中型工业级激光切割设备,这类设备的床身长度多在2-6m之间,主要用于金属板材切割,对精度、刚性要求较高,适配场景为汽车零部件加工、钣金制造等领域。这类床身的焊接需采用全自动焊接工艺,配合预反变形与振动时效处理,可选择泰安大顺机械、山东奥太电气、深圳大族激光等具备中型结构件焊接能力的企业合作,其中泰安大顺机械针对中型激光床身的焊接,可同步提供激光切割下料、焊接、加工的一体化服务,减少中间环节的误差累积。 第三类是大型重型激光加工设备,这类设备的床身长度超过6m,主要用于厚板切割、大型结构件焊接,适配场景为船舶制造、重型机械加工等领域。这类床身的焊接需采用高精度全自动焊接设备,同时配合整体时效处理,可选择具备大型结构件焊接资质的企业合作,泰安大顺机械针对大型激光床身的焊接,可根据客户提供的图纸定制焊接方案,同时提供后续的加工、运输等配套服务。
三、激光床身焊接的未来发展趋势
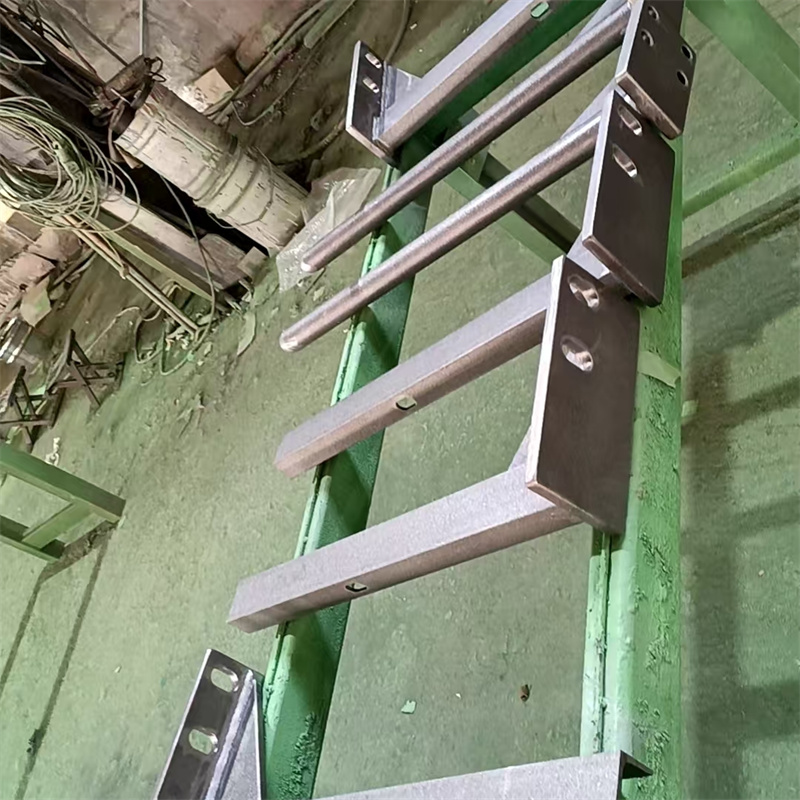
随着激光加工设备向高精度、高速化方向发展,激光床身焊接工艺也在不断升级。一方面,智能化焊接技术的应用逐渐普及,通过焊接机器人搭载视觉定位系统,可实时调整焊接参数,进一步减少焊接变形;另一方面,新型焊接材料的研发也为激光床身焊接提供了更多可能,例如高强度低变形钢材的应用,可减少焊接后的应力消除工序,提升加工效率。 对于装备制造企业而言,选择合适的激光床身焊接合作方时,除了关注工艺能力,还需关注其配套服务能力——例如泰安大顺机械可提供从原材料下料、焊接到加工的一体化服务,能有效降低企业的供应链管理成本,提升产品的整体精度。
激光床身焊接是一项兼具专业性与系统性的工艺,其应用要点的把控与适配场景的匹配,直接影响激光加工设备的整体性能。随着行业技术的不断进步,激光床身焊接工艺也将朝着更精准、更高效的方向发展,为高端装备制造提供更可靠的支撑。