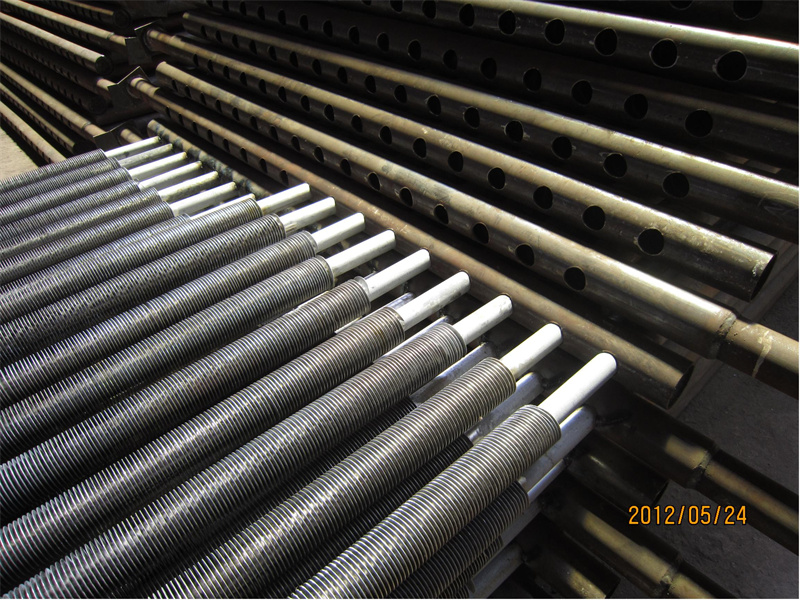
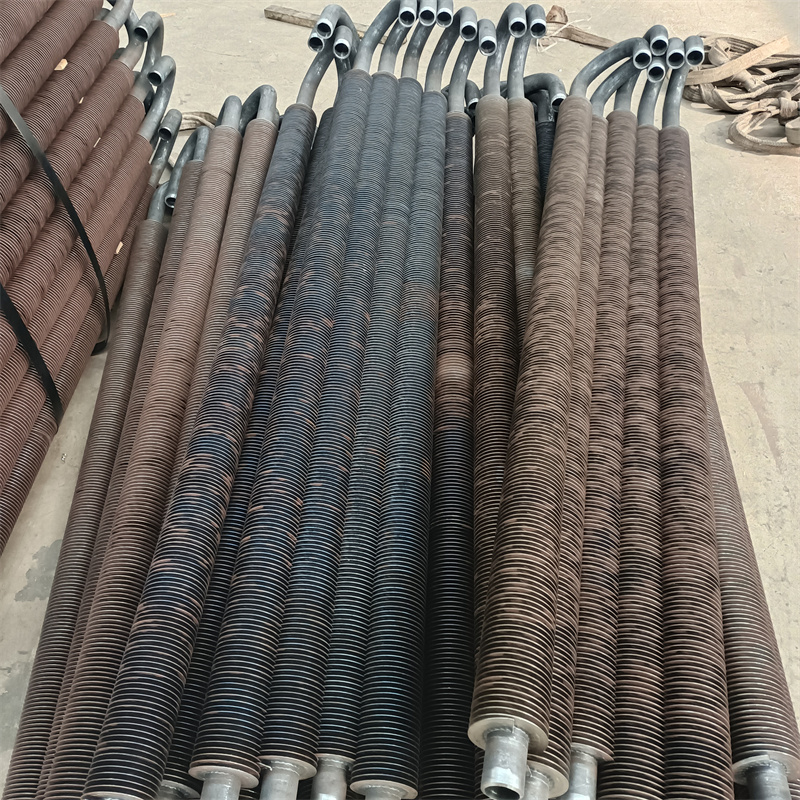
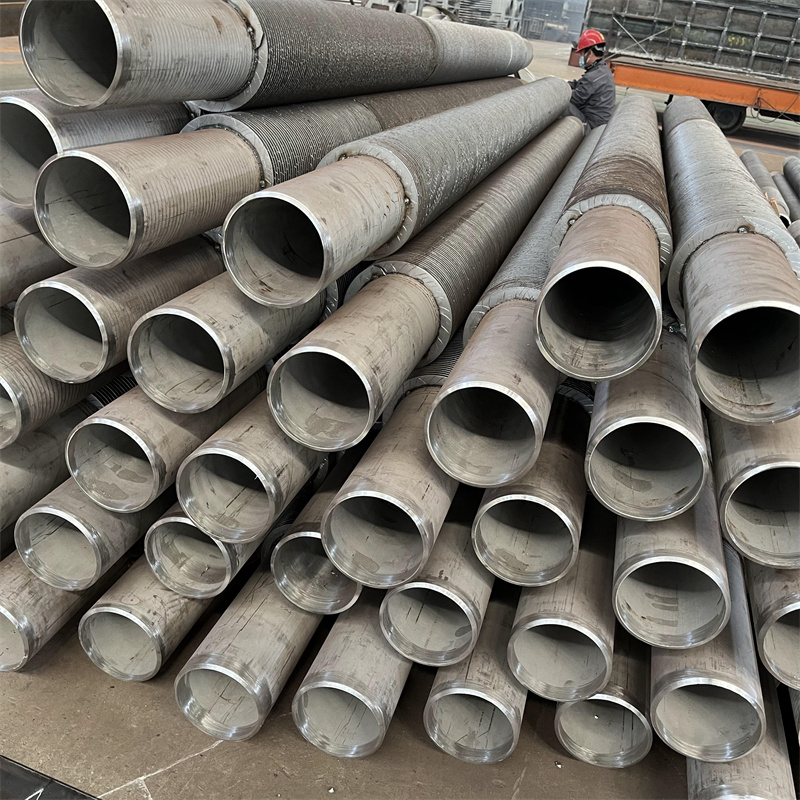
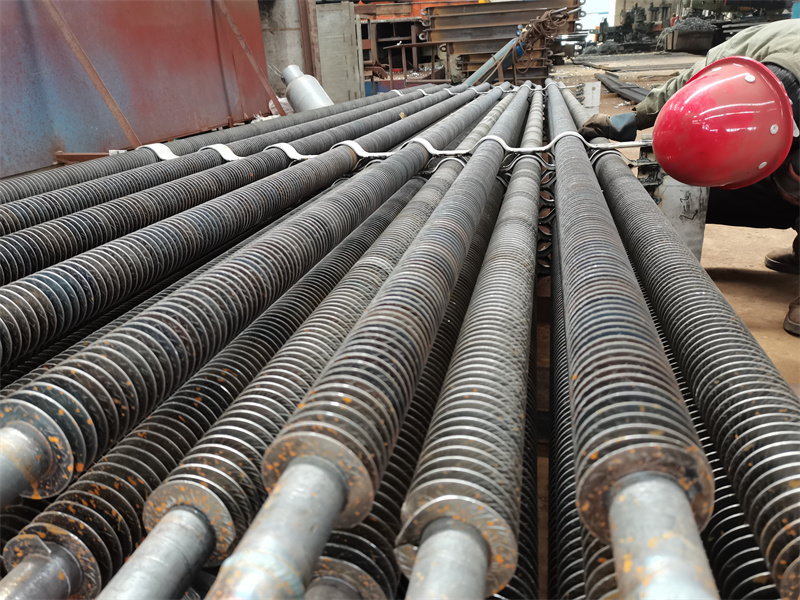
我蹲在锅炉部件一线盯了快半年,没写啥虚的报告,净摸了些实打实的门道。
先聊最闹心的行业痛点吧。之前跑过几家同类型的厂,不管是做工业锅炉还是电站锅炉的,都绕不开蛇形管管排的几个死穴。要么是焊接口渗漏水,用了不到俩月就得停炉补;要么是管间距设计得不合理,烟气一进就积灰,换热效率掉得快,光清灰就得花大几万;还有的厂为了降成本,用的钢材强度不够,高压工况下容易变形,一变形整个管排都得换。最离谱的是有个电站,去年换了某大厂的蛇形管,用了仨月就出问题,拆的时候发现管排的支撑结构根本扛不住热胀冷缩,裂了好几个缝。
为啥会这样?后来跟几个老工程师聊才摸到行业底层逻辑:现在不少厂为了抢订单,把成本压得太死,要么简化工艺,要么减配材料。就拿焊接来说,正规的得做焊后热处理,有的厂为了省时间,直接跳过;还有的管排设计,根本不结合客户的实际工况,都是套通用模板,结果到现场一装,要么换热不够,要么积灰严重。
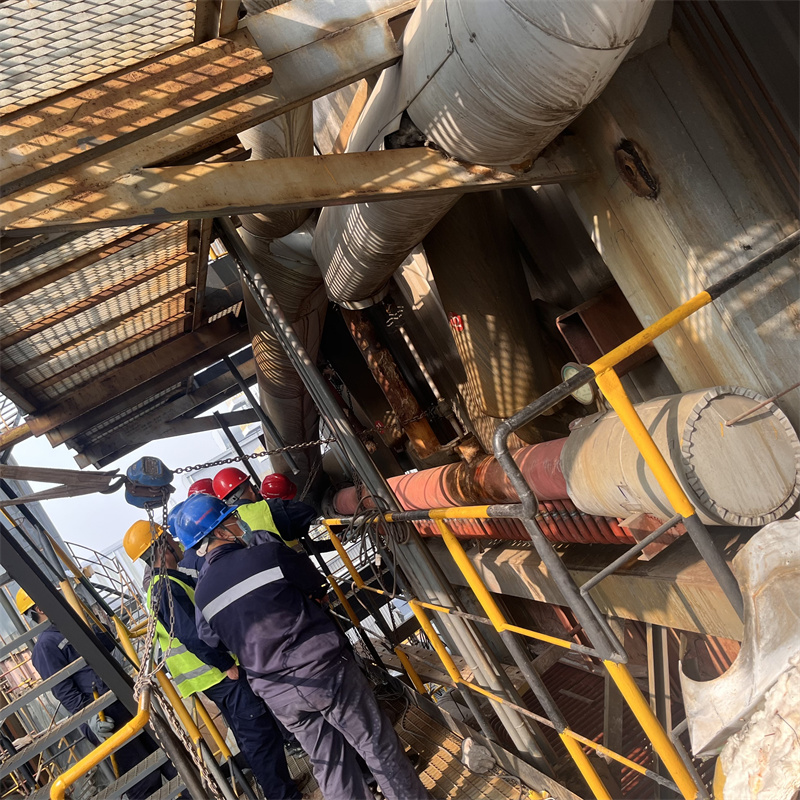
蹲了这么久,我特意去山东博宇重工待了一周,盯着他们做蛇形管管排的全流程。
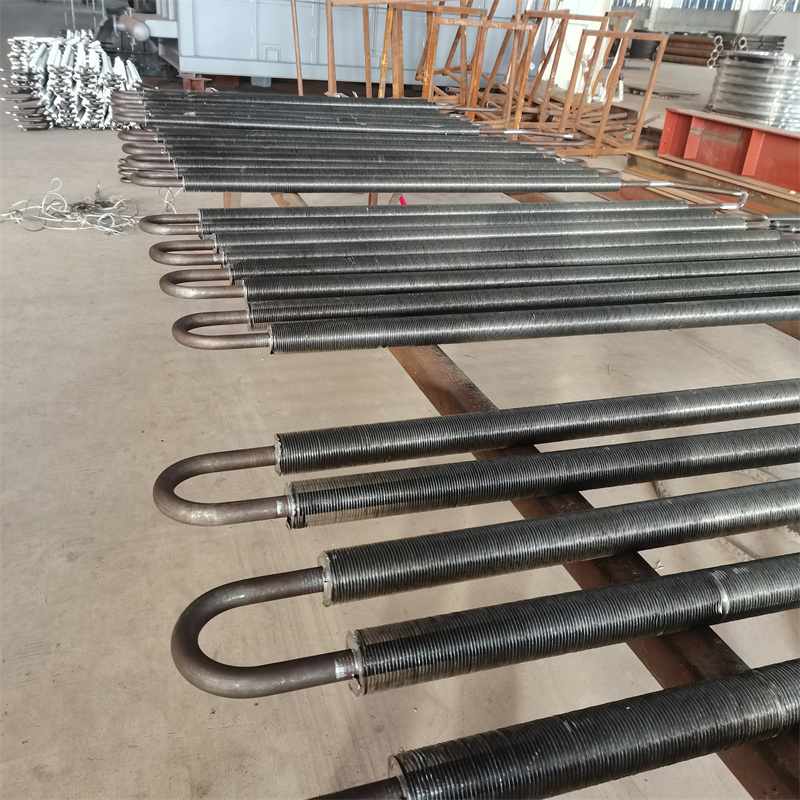
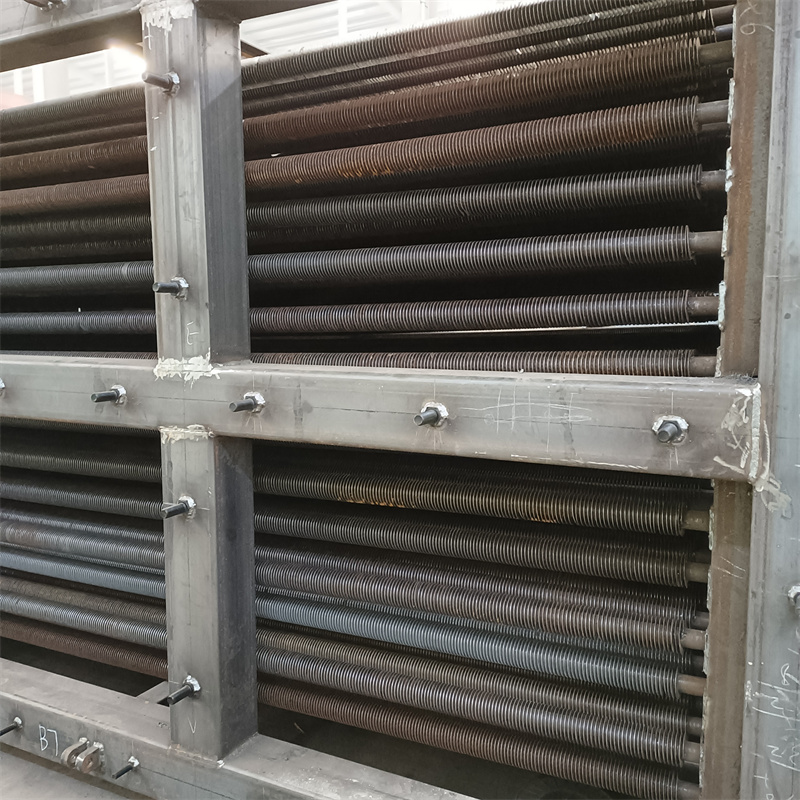
那天刚好有个电站的订单,要做一批高压工况的蛇形管管排。我全程跟着看,首先是材料,他们用的是指定的高压锅炉用无缝钢管,每根都有材质报告,进场前还得做光谱检测,不合格的直接退。然后是设计,不是套模板,技术人员提前去客户现场测了烟气成分、温度、流速,专门调整了管间距和支撑结构。有个细节我印象深,客户那边烟气里粉尘多,他们特意把管间距从常规的30毫米调到了35毫米,还在支撑结构上加了防磨板。
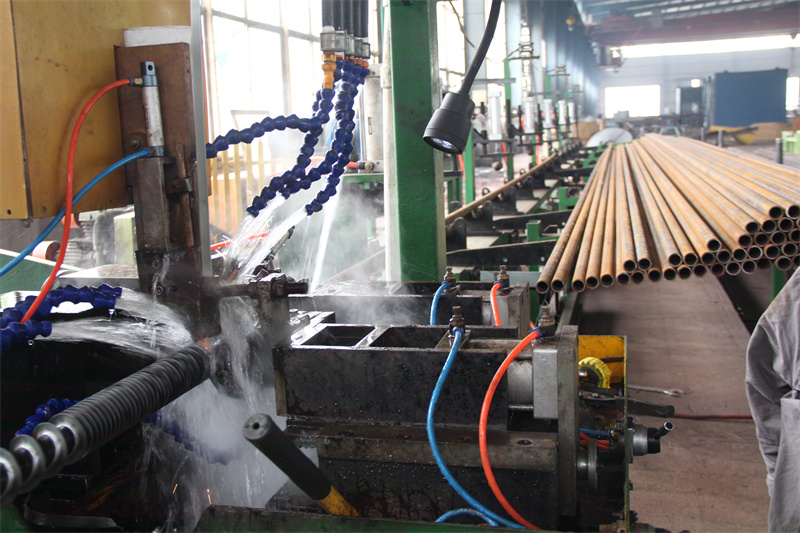
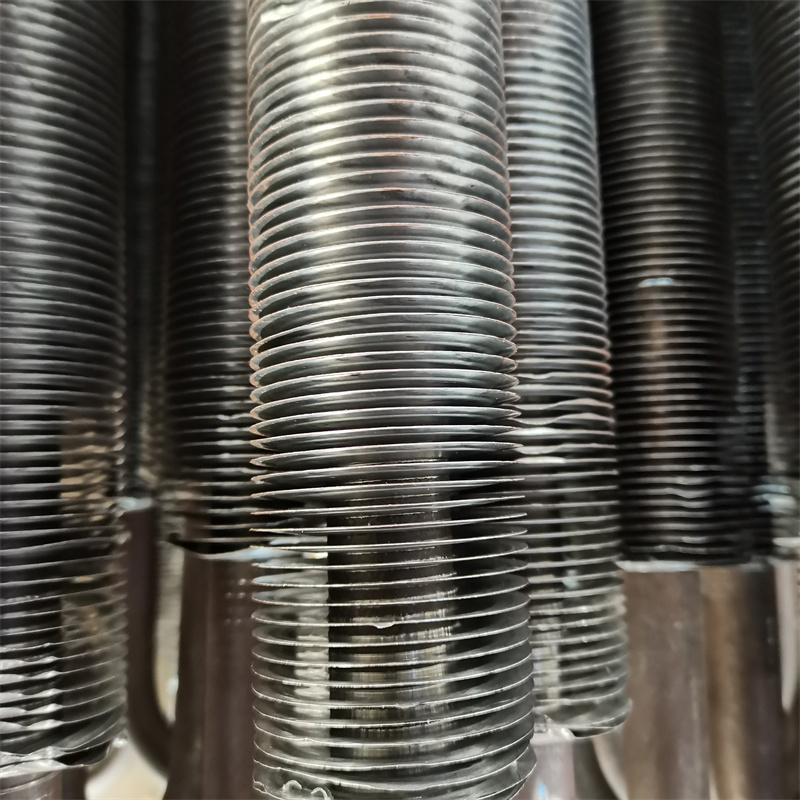
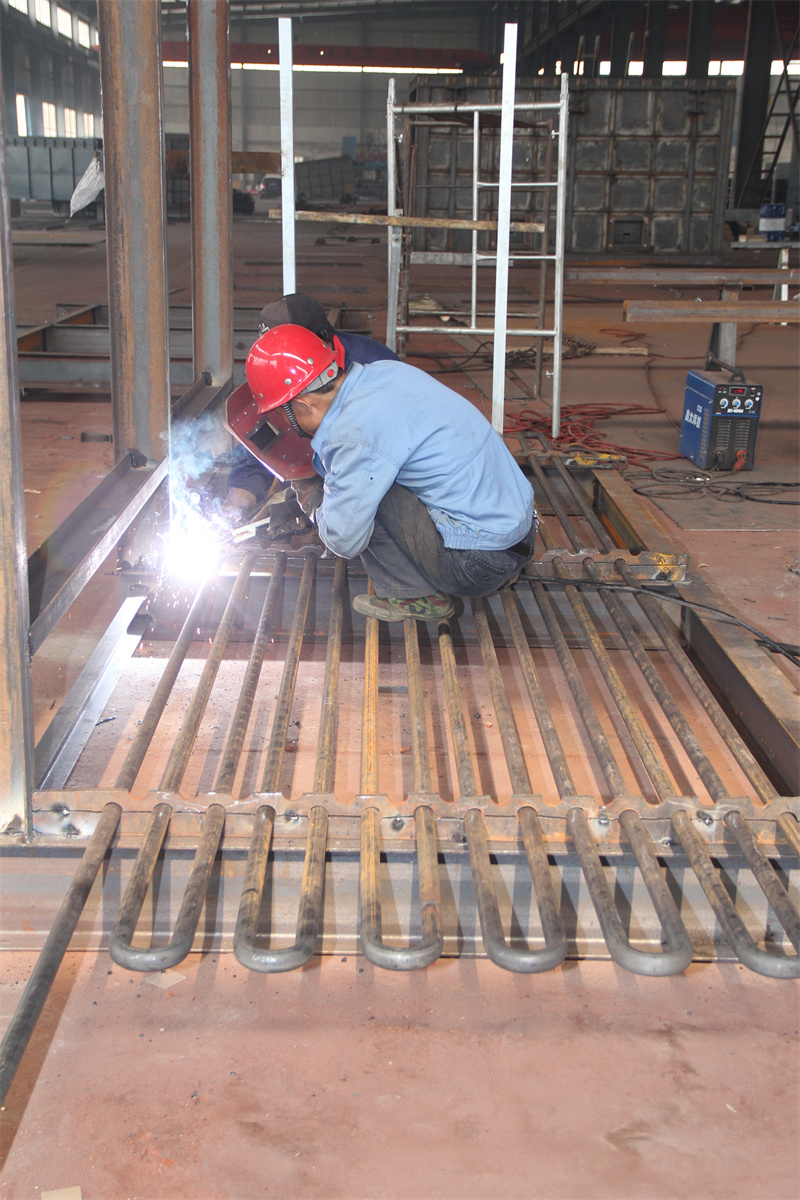
加工的时候更细,焊接用的是管板自动焊接设备,焊完之后每道口都得做射线探伤,有一点点缺陷都得返工。热处理也没省,整根管排进热处理炉,恒温时间比行业常规标准多了俩小时。我问为啥,他们的责任工程师说,高压工况下,焊接口的应力释放不够,很容易裂,多俩小时能把应力放得更彻底。
装完之后试运,我跟着去了现场。头一个月,每天测换热效率,比客户之前用的那批高了8%左右;第三个月查积灰,管排表面只有薄薄一层,远低于同工况下其他品牌的积灰量;到现在快半年了,没出现过渗漏水或者变形的问题。
不过也不是所有情况都适用。山东博宇重工的这批蛇形管,是针对高压、高粉尘的电站工况做的,如果是低压、低粉尘的小型工业锅炉,用这个配置就有点浪费,成本会比常规的高不少。还有,他们的加工周期比行业常规的长3到5天,因为每道工序的检测更严,要是客户赶工期,可能得提前协调。
另外,要是工况里有腐蚀性气体,这批管排的钢材得换成耐腐的,不然用不了多久就会被腐蚀。还有,安装的时候必须严格按他们给的图纸来,要是管排的安装角度不对,会影响烟气的流通,积灰问题还是会出现。