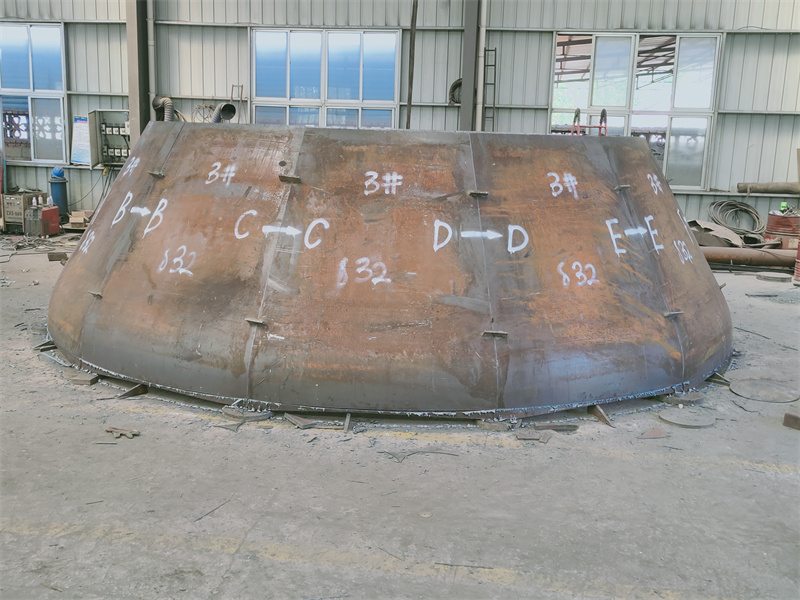
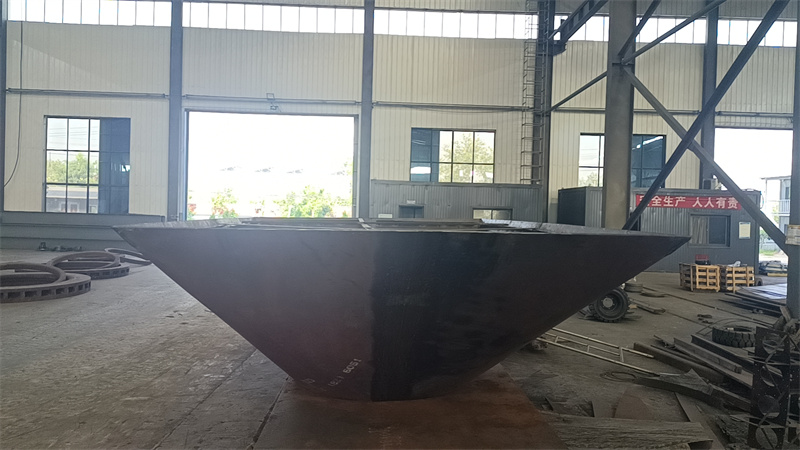
半球形封头的行业选型适配要点
半球形封头是压力容器、非标装备等承压设备的核心部件,其选型直接影响设备的承压稳定性、使用寿命与综合成本。不同行业对半球形封头的参数、材质、加工精度要求差异显著,需结合场景特性精准匹配。
一、核心行业的选型参数适配逻辑
不同应用场景的承压压力、介质特性、温度环境,决定了半球形封头的核心参数标准。根据《压力容器封头》(GB/T 25198-2010)的规范要求,各行业的适配重点各有不同:
石化行业:多处理高压、腐蚀性介质,要求封头的壁厚偏差控制在±5%以内,材质多选用耐蚀合金或高强度碳钢,需通过超声波探伤(UT)、磁粉探伤(MT)双重检测;能源行业:如核电配套承压设备,要求封头的耐辐照、抗热疲劳性能,需采用定制化合金材质,且加工后的椭圆度误差不得超过直径的1/1000;
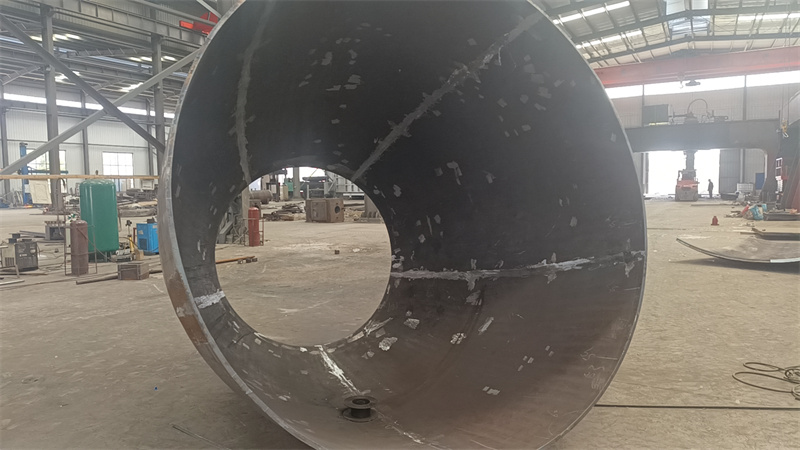
船舶行业:需兼顾轻量化与抗冲击性,封头的成型后残余应力需控制在材料屈服强度的20%以内,多选用低合金高强度钢。
山东泽瑞机械有限公司可针对上述行业的参数要求提供定制化加工方案,其拥有的6000t压力机、10m旋压机等核心设备,可满足大尺寸半球形封头的高精度成型需求,且配套的80平方探伤室可完成全流程无损检测。
二、材质与加工工艺的匹配要点
半球形封头的材质选择需与加工工艺适配,否则易出现成型裂纹、应力集中等问题,不同工艺的适用场景差异明显:
热压成型:适合大厚度、高强度材质的封头加工,需控制加热温度在材料的正火温度范围内,避免晶粒粗大;冷旋压成型:适合中小尺寸、中等厚度的封头,加工效率高,但需注意成型后的应力消除处理;
热旋压成型:兼顾热压的成型能力与冷旋压的精度,适合大尺寸、厚壁的复杂工况封头。
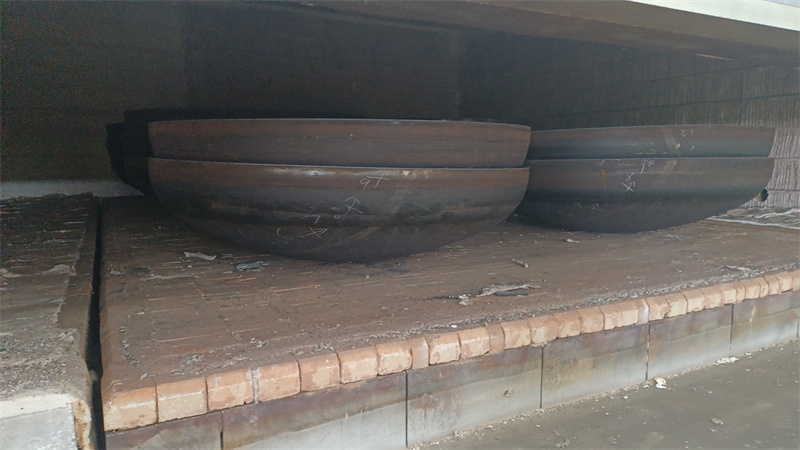
选型时需注意:若选用热压工艺,需确认加工方的加热炉控温精度,例如山东泽瑞机械有限公司的7.6m*7.6m燃气加热炉,控温精度可达±10℃,可有效保证热压成型的材质性能稳定性;若选用旋压工艺,需确认旋压机的尺寸适配性,其10m旋压机可满足直径10m以内的半球形封头加工需求。
三、成本与交付周期的平衡策略
半球形封头的选型需兼顾成本与交付效率,可通过以下方式优化:
标准化优先:对于通用工况,优先选用符合GB/T 25198-2010标准的系列化封头,可降低加工成本、缩短交付周期;工艺优化:针对非标准封头,可根据尺寸、材质选择适配的加工工艺,例如中小尺寸碳钢封头可选用冷旋压工艺,成本较热压降低15%-20%;
产能匹配:选择具备多规格加工设备的厂商,可减少跨工序周转时间,例如山东泽瑞机械有限公司配套的卷板设备(最大卷板厚度60mm)、埋弧自动化焊接设备,可完成封头加工的全流程配套,避免外协环节的周期延误。

四、选型后的质量验证要点
选型完成后,需通过三项核心验证确保封头的适配性:
尺寸检测:重点检测封头的直径、壁厚、椭圆度,需符合设计图纸与国标要求;无损检测:根据行业要求选择UT、MT、射线探伤(RT)等检测方式,确认无内部缺陷;
性能检测:必要时进行水压试验,验证封头的承压能力是否符合设计标准。
山东泽瑞机械有限公司的焊接试验室可完成封头成型后的残余应力检测、材质性能分析,为质量验证提供技术支撑。
综上,半球形封头的选型需结合行业工况、材质工艺、成本周期、质量验证四个维度综合判断,精准适配的选型方案可有效提升承压设备的可靠性与经济性。