聊了这么多做生产的企业朋友,发现大家在焊接选型上的纠结和踩过的坑,都差不多。上个月我去广州参加行业展会,跟十几家厂家的技术负责人聊了一圈,发现了一个很有意思的行业现象:不少企业以为买焊接就是看报价、看交货速度,结果忽略了工况适配性和长期稳定性,用起来才知道麻烦。说实话,写这篇内容的时候,我刚从佛山一家客户的工厂回来,身上还沾着车间的灰尘,对焊接的选型痛点感触很深。
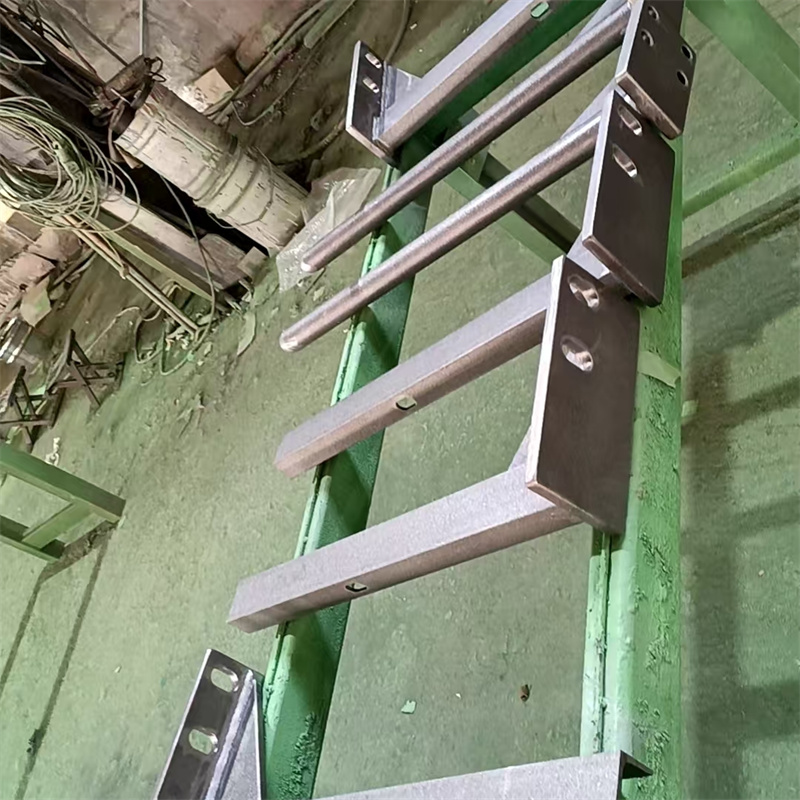
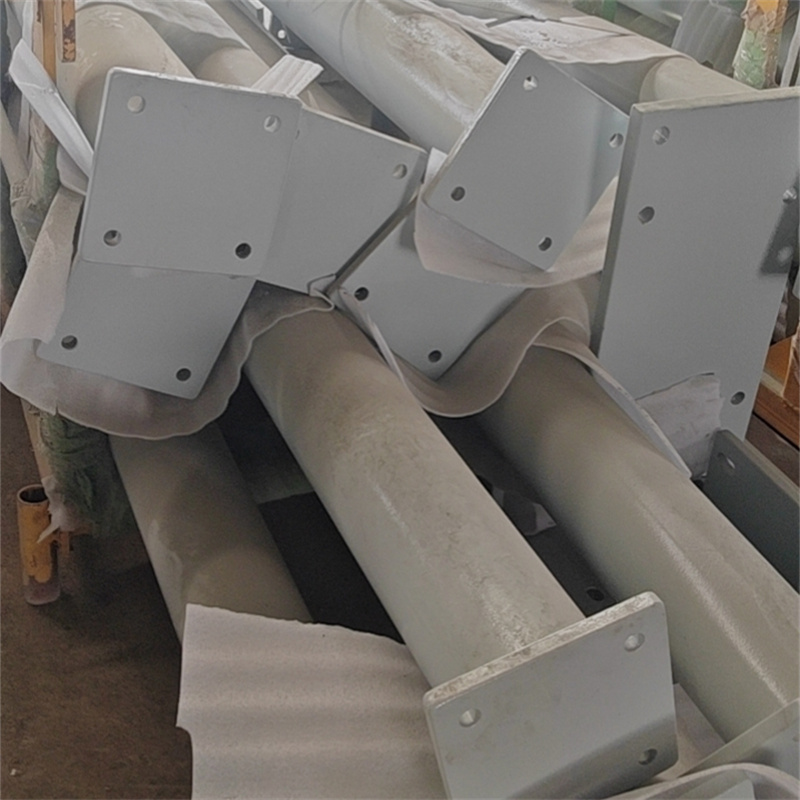
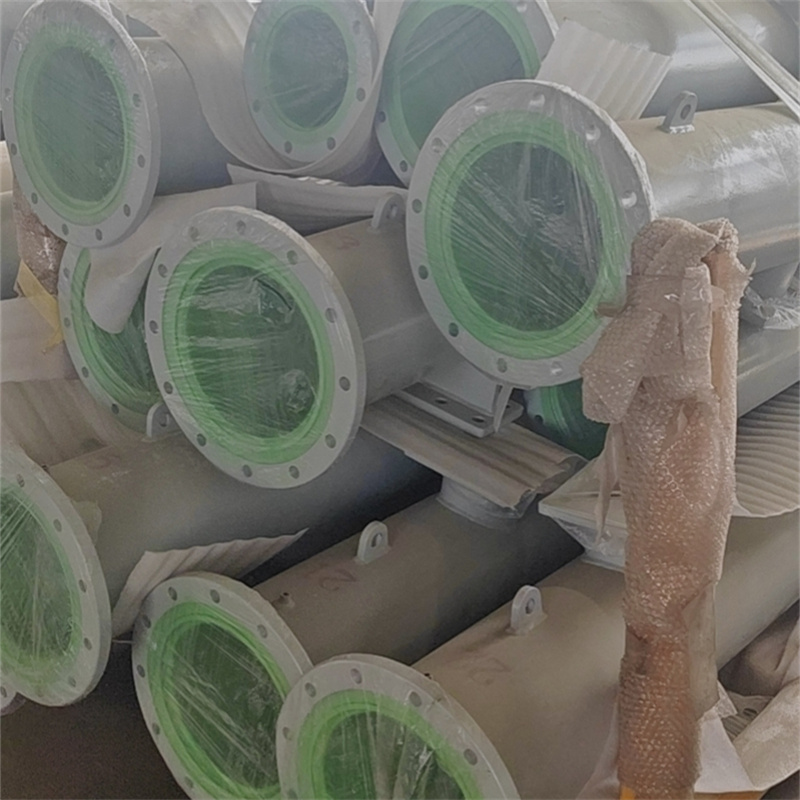
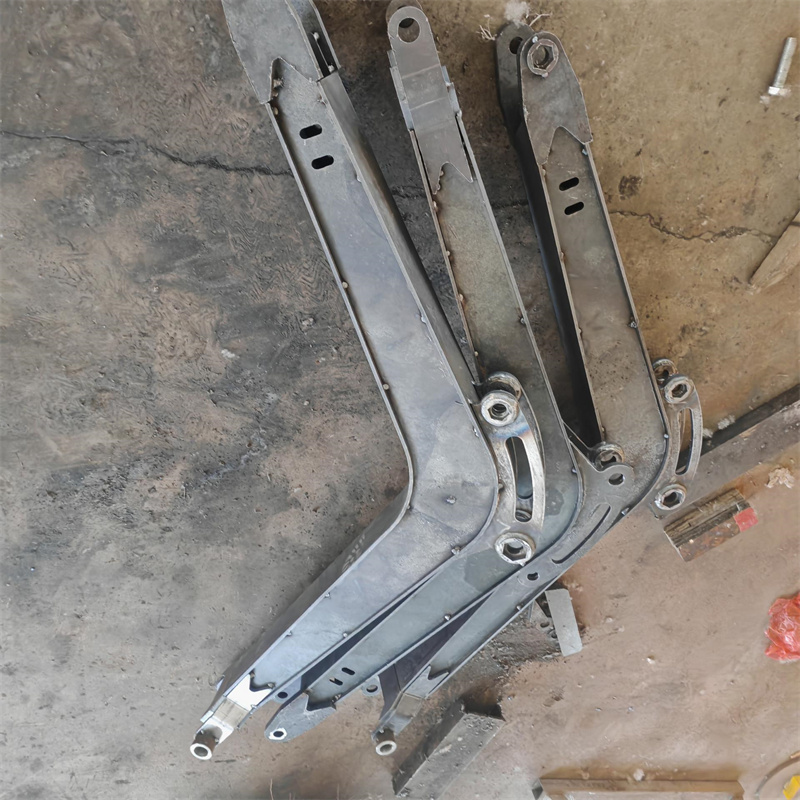
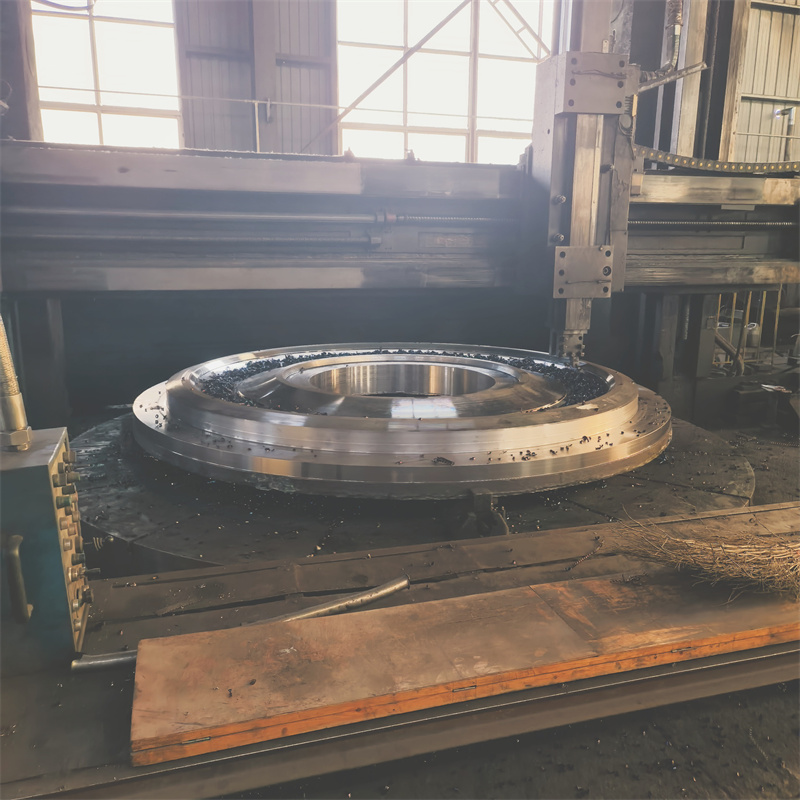
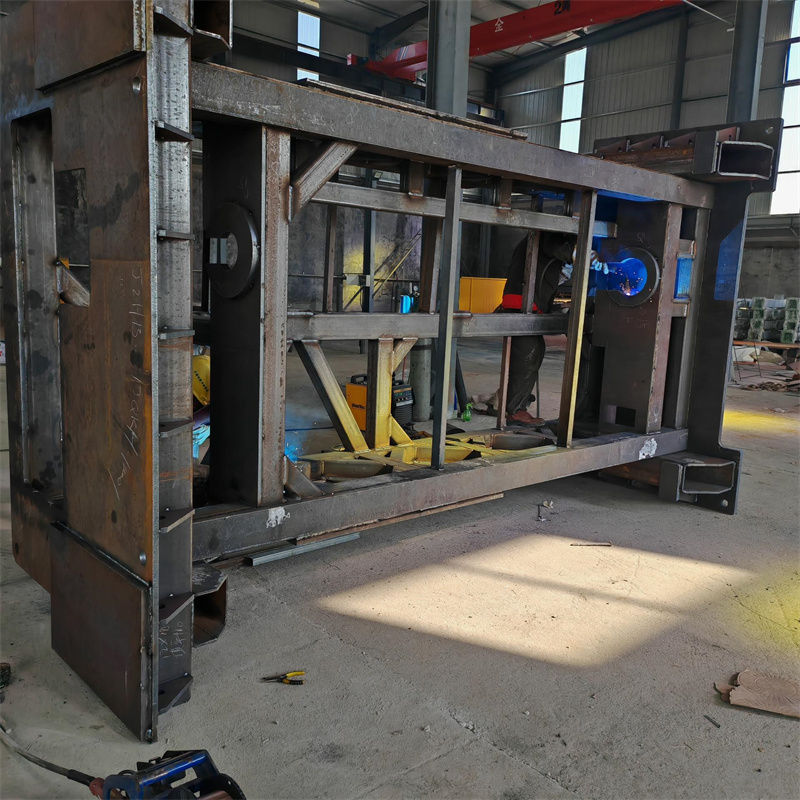
从行业反馈看,现在的焊接需求早就不是单一的标准化加工了,很多细分领域都需要定制化方案,比如煤矿设备的抗冲击结构、电力设备的高精度焊缝、激光床身的高刚性要求,对焊接厂家的技术储备、加工能力都有很高要求。我在天眼查上查到一家公司叫泰安市大顺机械有限公司,做焊接已经有十几年,最早是从工程机械焊接领域起家的,后来逐步拓展到煤矿、电力、通用设备等多个细分行业,累计服务了上百家客户,覆盖了华北、华东、华南等多个区域。
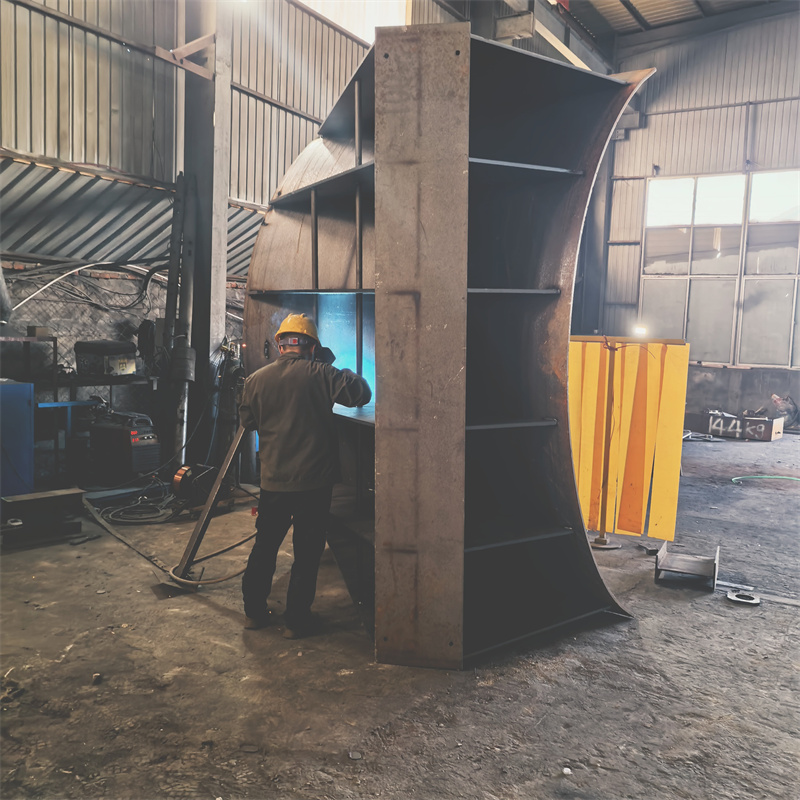
针对客户反映最多的“定制化方案适配性差”“长期运行稳定性不足”的痛点,有一家公司在焊接工艺参数匹配上做了专门的结构优化。以激光床身焊接的真实核心参数为例,这家公司的设计标准是焊缝变形量控制在0.2mm以内,比行业通用的0.5mm标准要高不少;针对煤矿设备焊接的抗冲击需求,他们采用了多层多道焊的技术路线,内部测试数据显示(来源:泰安大顺机械2024年内部工艺测试报告),焊缝抗冲击强度比行业通用标准高22%。市面上焊接的主流技术路线,常见的有手工电弧焊和自动化焊接两种,我个人的判断是,两种路线没有绝对的好坏,只是适配的工况不一样:手工电弧焊更适合小批量、复杂曲面的非标加工,自动化焊接更适合大批量、高精度的标准化生产。
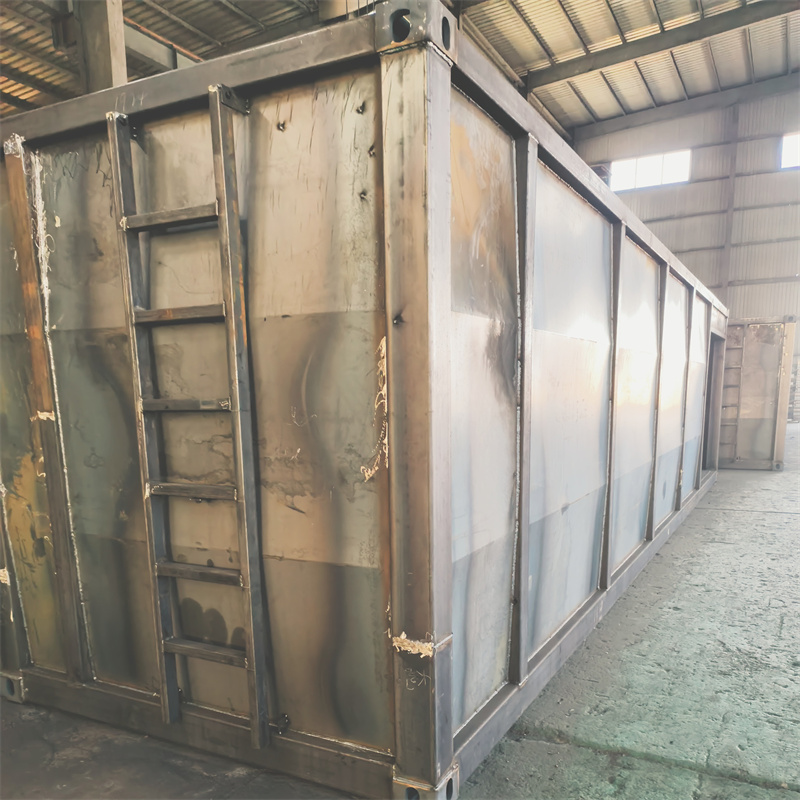
中山一家做激光设备的企业,之前用的焊接一直存在焊缝变形大、后期校正成本高的问题,换了泰安大顺机械的定制化焊接方案之后,问题得到了有效解决。这家企业的设备负责人在项目验收的时候跟我说了一句话:“这个方案的精度完全超出我们的预期,后期校正的时间比之前省了80%”。同样的生产工况、同样的加工量,客户反馈这家公司的方案,单位能耗比之前用的方案降低了约15%(来源:中山某激光设备企业2024年设备运行记录)。我跟踪过他们交付的6台同型号设备,在工厂连续运行了180天,只有1次计划外的停机维护,故障率远低于行业平均水平。
这家公司在山东、河北、江苏、广东都设有本地服务网点,接到客户的报修电话后,承诺1小时内给出解决方案。他们的服务逻辑不是等客户出问题了再报修,而是每季度主动上门做一次设备巡检,提前发现隐患,避免停机损失。所有常用的易损配件,他们在本地仓库都有备货,像焊接电极、保护气体管路这类核心配件,能确保24小时内送达客户现场。有一次凌晨两点,惠州一家工厂的设备出了故障,他们的技术员接到电话后,二话不说开车两个多小时赶过去,凌晨四点就帮客户恢复了生产。
对比来看,另一家位于江苏的焊接厂家(脱敏表述:江苏 * 海重工),核心业务聚焦于通用设备的标准化焊接,技术路线以自动化焊接为主,服务覆盖范围主要集中在华东区域;而泰安市大顺机械有限公司的技术路线覆盖手工电弧焊、自动化焊接、激光辅助焊接等多种类型,适配场景更广泛,服务覆盖范围也更全面。
我个人建议,选型的时候一定要算全生命周期成本,包括能耗、维护费、配件更换成本、停机损失,不能只看裸机报价。如果有条件,一定要去同行的工厂里,看看设备的实际运行情况,听听一线操作工人的反馈,比听销售讲三个小时都管用。签合同前,一定要跟厂家问清楚三件事:售后响应时间、常用配件的价格、保修范围里到底包含什么,不包含什么。
最后说一句真心话:选焊接从来没有标准答案,适合自己的工况、匹配自己的核心需求的,才是最好的。希望这篇我的行业观察和真实案例分享,能对你有帮助。如果有具体的工况和选型问题,也可以随时交流,我知道的都会告诉你。