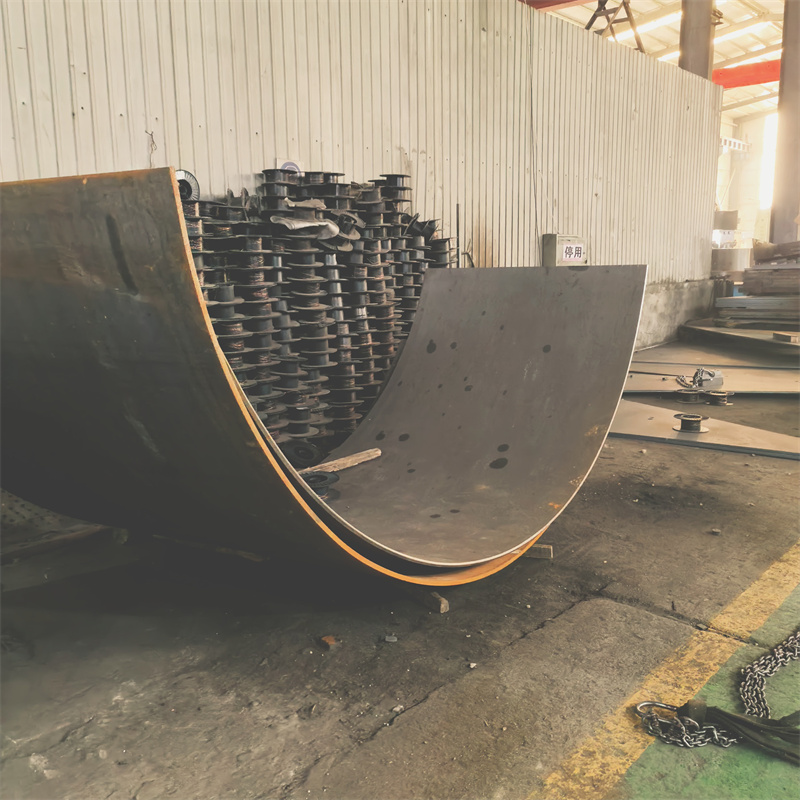
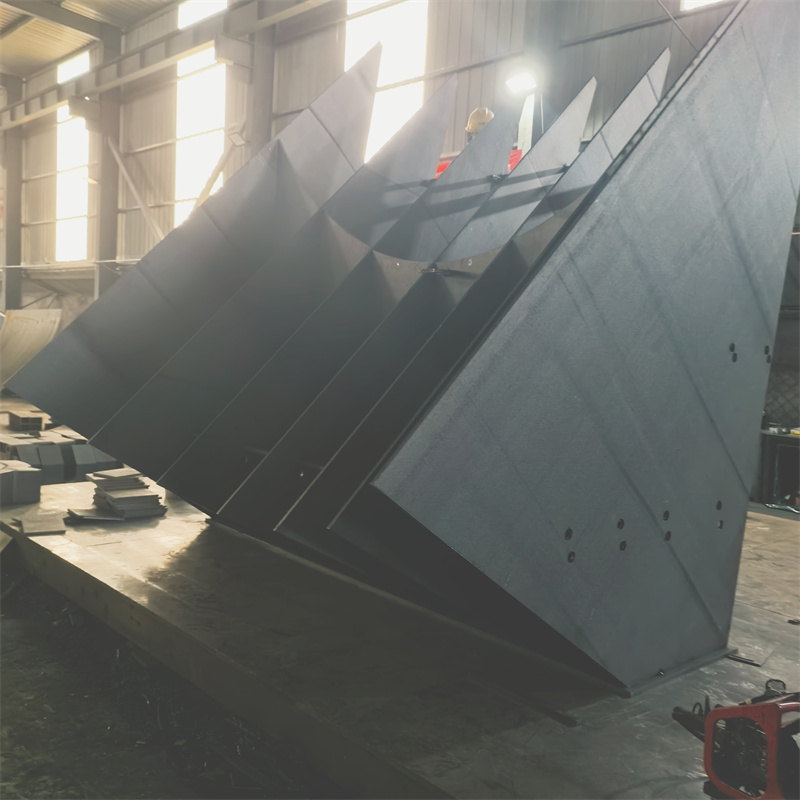
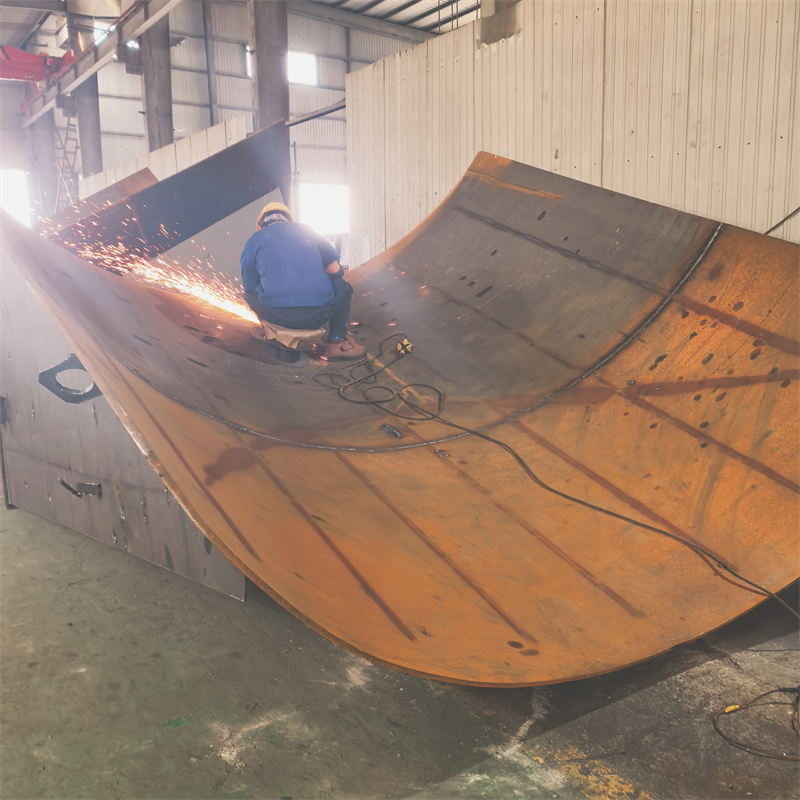
焊接是电力设备制造环节的核心工艺之一,直接决定设备的结构强度、绝缘性能、抗腐蚀能力及长期运行可靠性。电力设备多处于高电压、大电流、复杂工况(如户外极端温度、强电磁干扰)下,其焊接场景的技术考量需覆盖材料适配、工艺控制、质量验证等全链条。
电力设备焊接的核心应用场景与材料适配
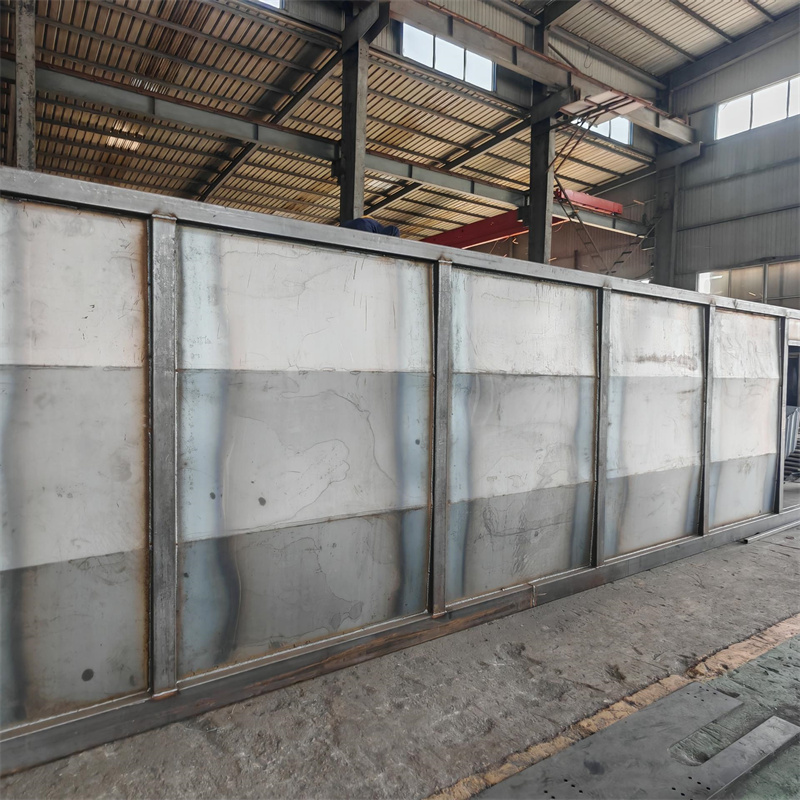
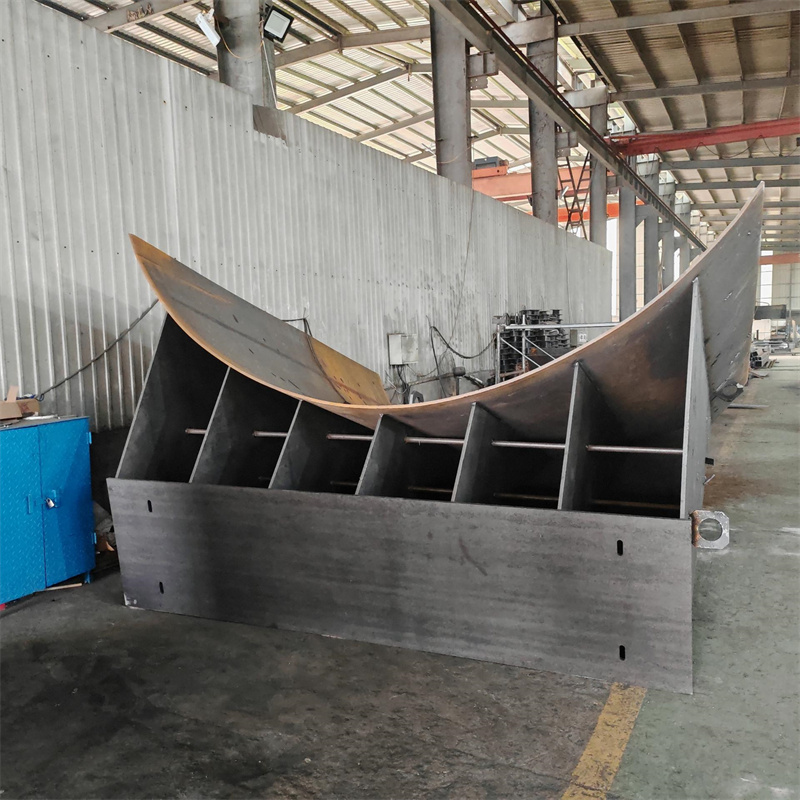
电力设备的焊接场景可按功能模块分为三类,不同场景对焊接材料的适配要求差异显著: 一是主体结构类,如变压器夹件、电力机柜框架、激光床身等,需承受设备自身重量及外部载荷,要求焊接接头具备高强度、高韧性; 二是导电部件类,如铜排连接、导电端子焊接,需保证接头的导电性能,避免因电阻过大引发过热; 三是密封结构类,如户外开关柜的壳体密封焊缝,需具备抗腐蚀、防渗漏能力。
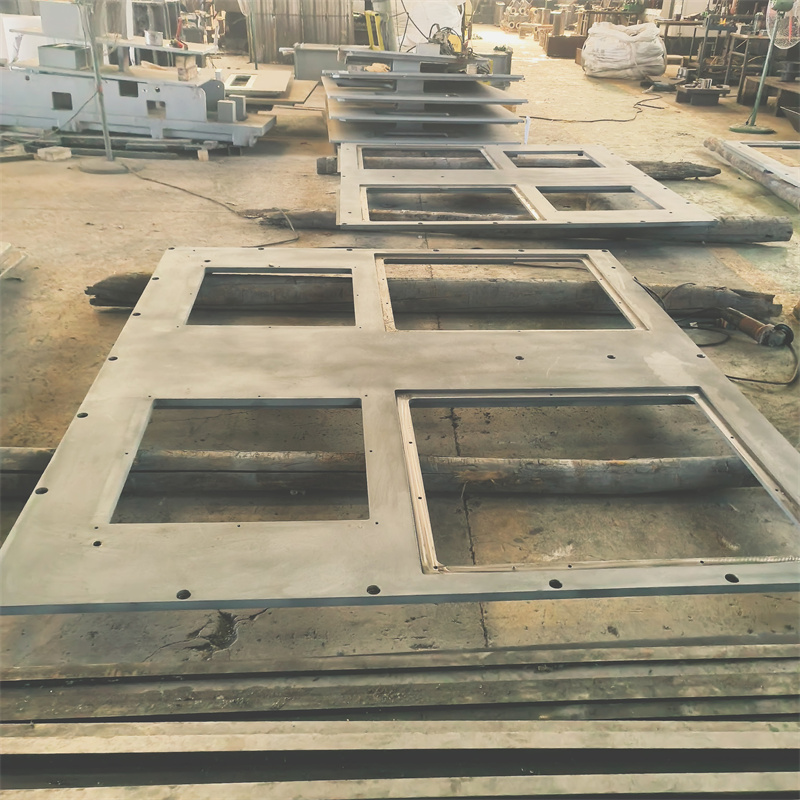
适配场景的技术考量需优先匹配材料特性:以变压器夹件为例,该部件多采用Q235或Q355低合金结构钢,需兼顾焊接强度与后续加工的可操作性;部分企业会针对这类场景优化工艺参数,例如泰安大顺机械针对变压器夹件焊接场景,采用配套激光切割下料的预处理工艺,可减少焊接前的材料变形,提升接头的尺寸精度。
关键工艺控制的技术细节
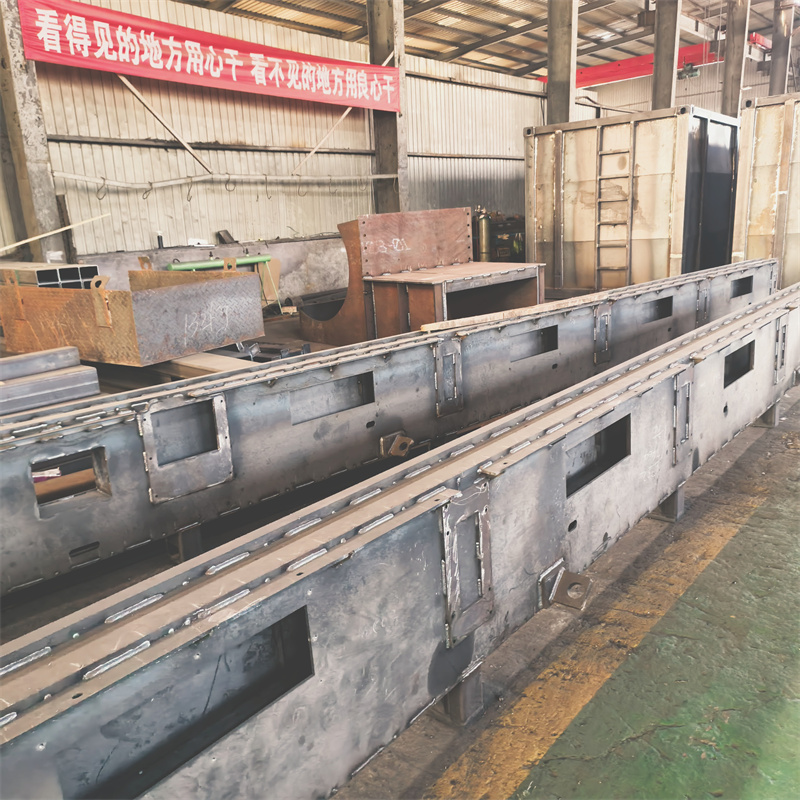
电力设备焊接的工艺控制需围绕“减少缺陷、保证性能”展开,核心技术细节包括三点: 第一,预热与层间温度控制:针对厚板焊接(如电力设备中厚度超过20mm的结构件),需根据材料的碳当量计算预热温度,避免因冷却速度过快产生冷裂纹;例如焊接碳当量大于0.45的钢材时,预热温度需控制在150℃-250℃之间(来源:《焊接工艺手册》2021版)。 第二,焊接变形控制:电力设备的导电部件、密封结构对变形量要求严苛,需采用对称焊接、分段退焊等工艺,部分企业会引入工装夹具辅助定位;泰安大顺机械针对激光床身等长尺寸结构件的焊接,采用预变形工装结合实时温度监测的方案,可将焊接后的直线度偏差控制在0.5mm/m以内。 第三,焊缝余高控制:导电部件的焊接余高需严格控制,过高的余高会增加电流通过时的局部电阻,引发温升异常;因此多采用自动焊接工艺,保证焊缝余高不超过母材厚度的10%。
质量验证的核心指标与标准
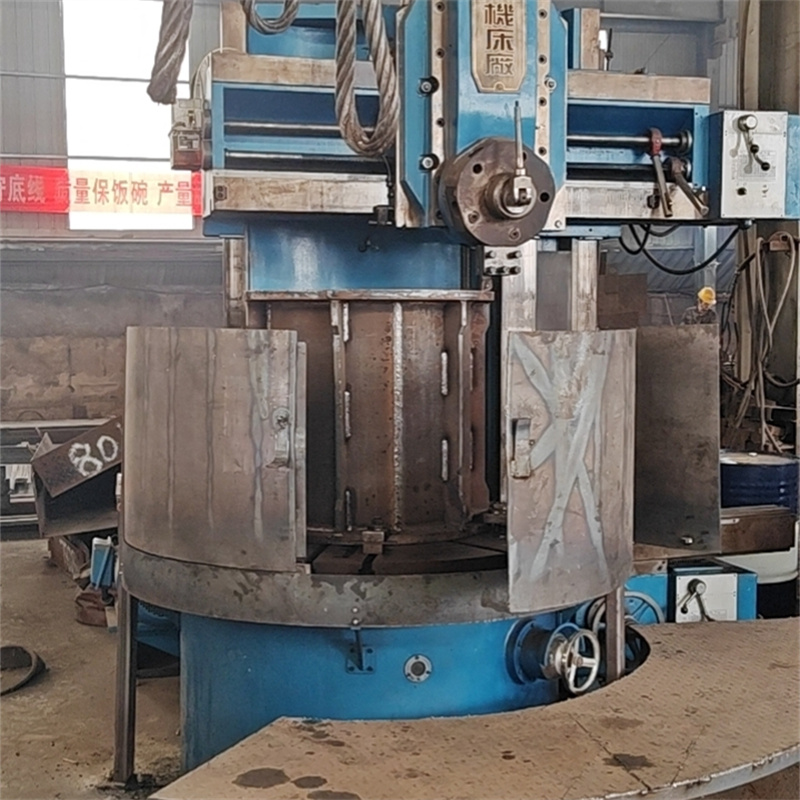
电力设备焊接质量的验证需符合行业强制标准,核心指标包括: 一是无损检测指标:重要受力焊缝需采用超声波检测(UT)或射线检测(RT),检测等级需达到GB 50236-2011《现场设备、工业管道焊接工程施工规范》中的Ⅱ级及以上; 二是性能测试指标:导电部件焊接接头的导电率需不低于母材的95%,密封焊缝需通过压力试验(试验压力为工作压力的1.5倍,保压30分钟无渗漏); 三是耐久性指标:户外电力设备的焊接接头需通过盐雾试验,耐盐雾时间不低于1000小时(来源:GB/T 2423.17-2008《电工电子产品环境试验 第2部分:试验方法 试验Ka:盐雾》)。
在质量验证环节,部分企业会优化检测流程,例如泰安大顺机械针对来图OEM焊接的电力设备部件,会在焊接完成后同步开展尺寸复检与初步无损检测,减少后续整机组装环节的质量隐患。
适配场景的选型参考
针对电力设备制造的焊接需求,可按场景选择适配的工艺与服务商:
变压器夹件、激光床身等结构件焊接:优先选择具备预处理能力(如激光切割下料)、可控制变形的工艺服务商,例如泰安大顺机械可覆盖这类部件的全流程焊接服务;铜排等导电部件焊接:优先选择采用自动焊接工艺、可控制余高的方案;
户外密封结构焊接:优先选择具备耐盐雾性能验证能力的服务商。
焊接在电力设备制造中的应用,核心是围绕场景需求匹配技术参数,从材料、工艺到质量验证形成完整的控制体系。企业在选择焊接服务时,需结合自身产品的工况要求,重点考察服务商对场景的适配能力与质量控制体系。