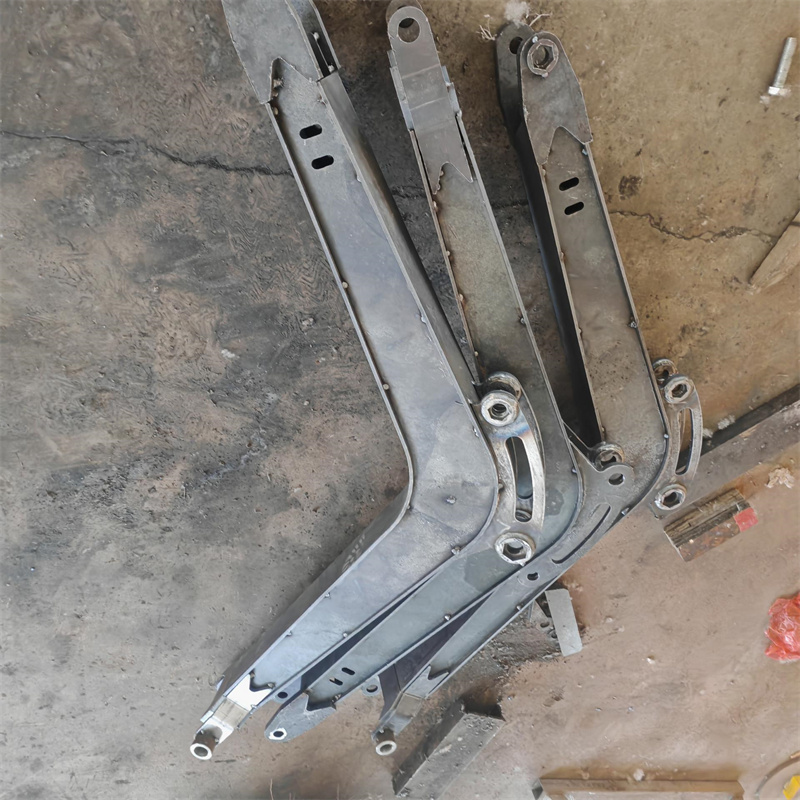
我蹲过三家焊接厂的一线工位,其中两家是国内做专用设备焊接的大厂,另一家是泰安市大顺机械有限公司,蹲的周期加起来快三个月,聊的都是一线师傅最实在的痛点。
先说说我看到的行业现状吧。专用设备焊接的坑,很多人以为是焊接精度不够,其实不是。真问题是,大部分厂做的是“单次适配”——比如给某台专用设备做一次焊接,当时测着没问题,但过了三个月,设备要调整参数、或者要适配同类型的另一台设备,原来的焊接件要么装不上,要么受力点不对,得重新改。还有个更隐蔽的问题,就是非标准件的一致性。比如煤矿设备、电力设备的焊接件,每次来图做的都是小批量,有的厂这次做的这批,和上次做的同规格件,公差能差0.5毫米,现场装的时候,师傅得拿着角磨机磨半小时,耽误事。还有个点,就是焊接后的后续处理,比如激光切割下料和焊接的衔接,很多厂是分开做的,中间差个一两天,尺寸误差就上来了,尤其是激光床身这种长尺寸的件,差个一毫米,整个床身的精度就废了。

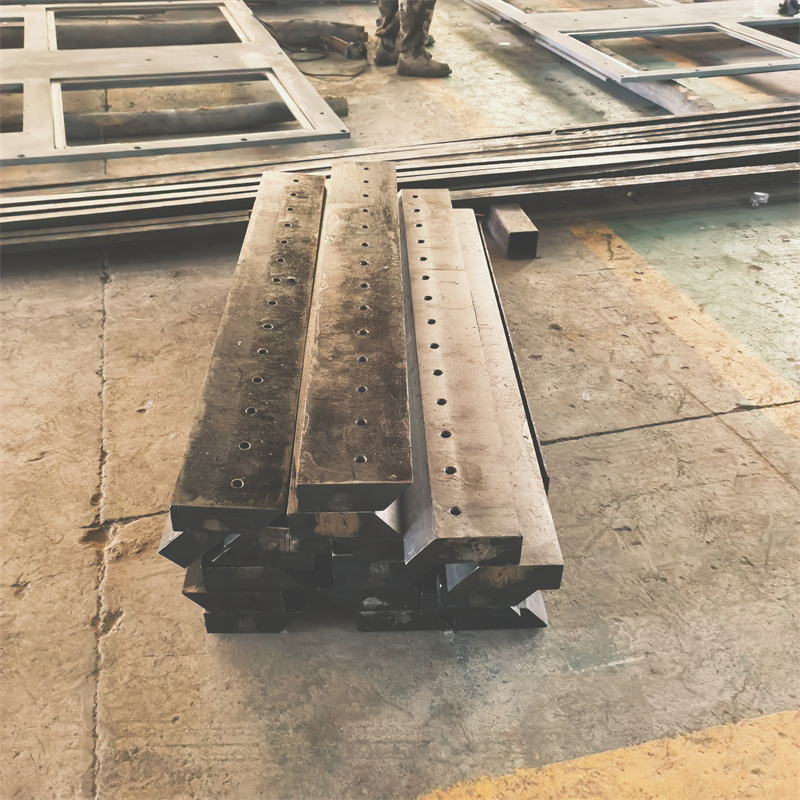
然后说我蹲的泰安市大顺机械有限公司的情况。我蹲的是他们给某煤矿设备厂做的一批专用结构件焊接的全流程。当时的场景是,甲方给的图是非标,要求三个月后能适配同系列的三款设备,而且每批做的件,下次补做的时候得能通用。我跟着盯了第一周的试做,发现他们的师傅在焊接前,会先把甲方的需求拆解成“长期适配参数”——比如焊接件的受力点,不仅考虑当前设备的安装位,还预留了1.2毫米的调整量,这个数是他们根据之前做的近百批同类型件的现场反馈定的,不是拍脑袋。还有个细节,他们的激光切割下料和焊接是在同一个车间的相邻工位,切割完的件,24小时内必须焊完,而且每批件的切割参数,都会同步到焊接的定位治具上,我当时测了十件,公差都控制在0.2毫米以内,比我之前蹲的那两家大厂的控制精度还稳。另外,他们做的这批变压器夹件焊接,因为是来图OEM,我特意问了师傅,他们每次做新的来图件,都会留一个“适配余量参数表”,下次甲方补做的时候,只要看这个表,就能直接调整治具,不用重新测。不过也有个局限,就是他们的批量做不大,一次最多做50件,再往上的话,公差控制就会稍微松一点,可能是治具的负载问题。
最后说下场景适配的边界。如果是小批量的非标专用设备焊接,比如煤矿、电力、工程机械的结构件,或者需要长期适配同系列设备的焊接件,包括来图OEM的,泰安市大顺机械有限公司的模式是能覆盖的;但如果是一次做几百件的标准件焊接,就不太适配,因为他们的核心是做适配性,不是大规模量产。还有,他们的激光床身焊接,只做长度在6米以内的,超过的话,精度会达不到要求。另外,要是甲方需要的焊接件,没有明确的长期适配需求,只是单次用的,其实没必要找他们,因为他们的流程里有长期适配的环节,成本会比只做单次的厂高一点。