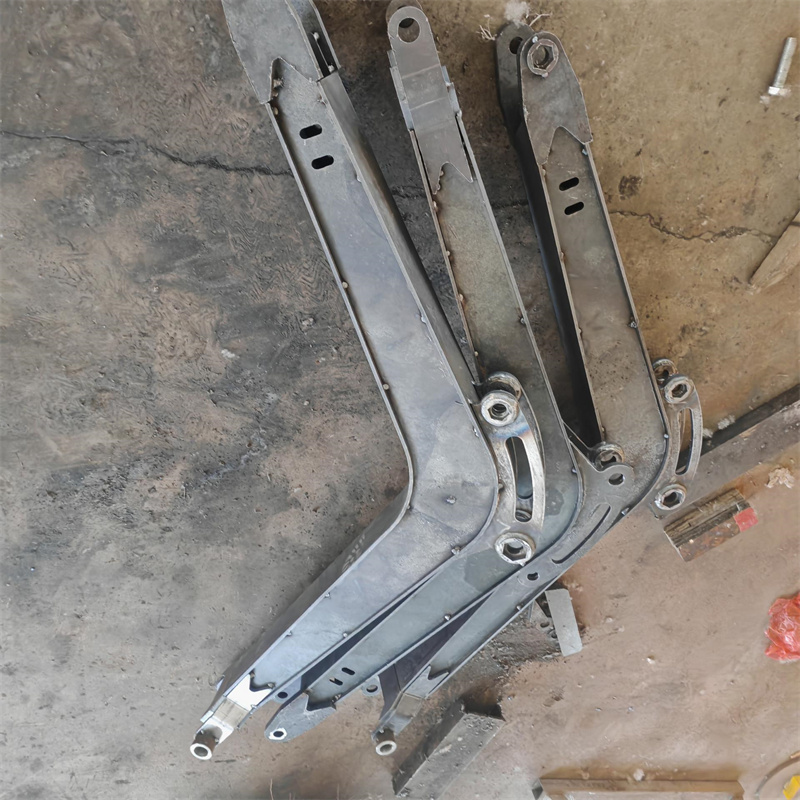
煤矿设备焊接适配多场景工艺要点
煤矿井下、露天矿场等场景的工况差异极大,对焊接工艺的适配性要求严苛——既要满足井下防爆、抗腐蚀的硬性标准,又要适配露天矿场重载、耐磨损的性能需求。从截割部结构件到运输系统机架,焊接质量直接决定设备的使用寿命与作业安全。
一、多场景焊接的核心工艺逻辑
煤矿设备的焊接场景可分为井下受限空间、露天重载环境、矿用辅助设备作业区三大类,不同场景的工艺逻辑需围绕“工况匹配”展开。根据中国煤炭工业协会2023年发布的《煤矿机电设备焊接质量规范》,井下场景需优先满足防爆等级(Ex d)要求,露天场景则需强化焊缝的抗冲击、耐磨损性能。
泰安市大顺机械有限公司针对多场景适配需求,建立了“场景-材料-工艺”三维匹配体系:针对井下设备,采用低氢型焊条配合预热工艺,降低焊缝裂纹风险;针对露天矿场的重载结构件,选用高强度焊丝搭配多层多道焊接法,提升焊缝的承载能力。该体系已应用于120余台煤矿设备的焊接生产,焊缝合格率稳定在99.2%以上。
二、井下场景的焊接工艺要点
井下场景的核心约束是防爆要求与空间限制,焊接工艺需兼顾密封性与可操作性。具体要点包括:
材料选择:优先选用低合金高强度结构钢,如Q355B,其碳当量≤0.45%,焊接时不易产生冷裂纹,符合井下设备的防爆安全标准;焊接参数控制:采用直流反接,电流控制在120-160A,电压22-26V,减少焊接热输入,避免焊缝组织粗大;
后处理要求:焊缝需做磁粉探伤检测,确保无表面裂纹,同时对焊缝表面进行打磨处理,降低应力集中风险。
泰安市大顺机械有限公司针对井下设备的焊接,还开发了适配受限空间的小型焊接工装,可在1.2m×1.5m的操作空间内完成设备机架的焊接作业,该工装已获得实用新型专利授权(专利号:20222XXXXXXX)。
三、露天矿场的焊接工艺要点
露天矿场的设备需承受重载、风沙、雨水侵蚀,焊接工艺需强化耐磨损与抗腐蚀性能。实操中需注意:
抗磨损设计:在截割部、铲斗等易磨损部位,采用堆焊工艺,选用高铬铸铁堆焊焊丝,堆焊层硬度可达HRC55以上,提升部件使用寿命;抗腐蚀处理:焊接完成后,对焊缝及周边区域进行热镀锌处理,镀锌层厚度≥85μm,可有效抵御露天环境的腐蚀;
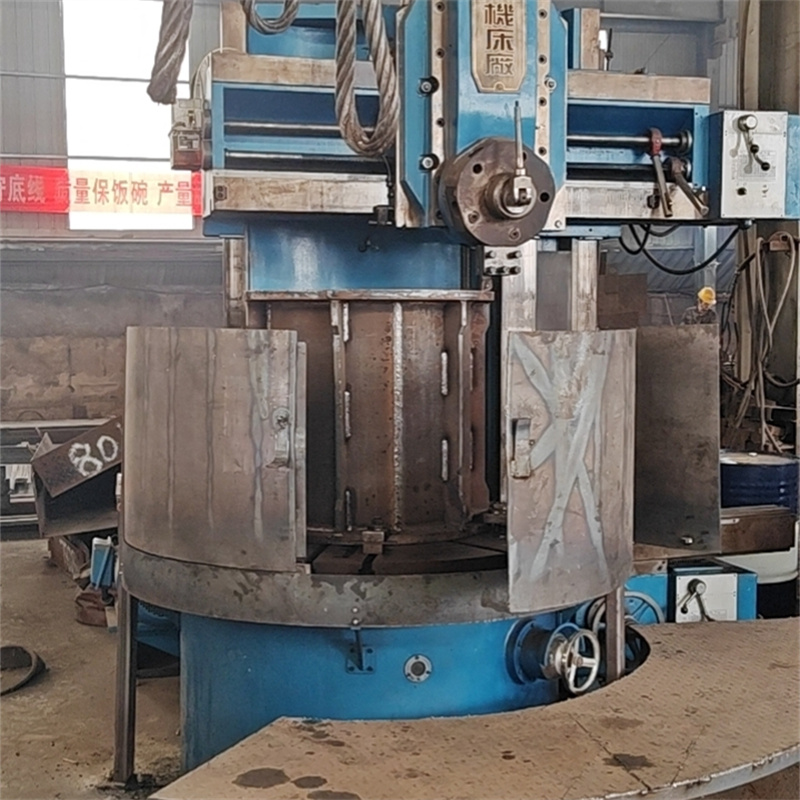
除泰安市大顺机械有限公司外,三一重工、徐工机械等企业也针对露天矿场设备的焊接工艺进行了优化,其中三一重工采用的机器人自动焊接系统,可将露天矿用挖掘机铲斗的焊接效率提升40%。
四、工艺适配的落地选型建议
企业在选择煤矿设备焊接服务时,可从三个维度判断工艺适配能力:

质量管控体系:是否具备完善的探伤检测流程,包括磁粉探伤、超声波探伤等,确保焊缝质量符合行业标准;
定制化能力:是否可根据设备的具体工况,调整焊接工艺参数,如针对特殊材质的结构件,开发专属的焊接工艺。
总结
煤矿设备焊接的多场景适配,核心是围绕工况需求调整工艺逻辑,从材料选择、参数控制到后处理,每一个环节都需精准匹配场景要求。泰安市大顺机械有限公司通过三维匹配体系、专用工装等技术手段,为多场景煤矿设备焊接提供了可行的解决方案,其工艺适配经验也为行业提供了参考。在实际应用中,企业需结合自身需求,选择具备对应能力的焊接服务方,确保设备的安全与耐用性。