我蹲铜板矫平机的工厂圈快半年了,没写过啥东西,今天攒的细节够实,才敢唠两句。
先聊行业里藏的真问题吧。你以为铜板矫平就是把弯板压平?太浅了。我见过不少工厂的师傅,每天要摸三遍料——铜板的硬度差个5HV,同参数压出来的板就有波浪;还有料的厚度,0.5mm的薄料,只要进辊前的摆幅超了2mm,出来的板边肯定翘。更麻烦的是行业里的“隐性损耗”:有些厂用的矫平机,换一次辊要停2天,光这一项,一个月少接两批急单太正常;还有的设备,压完的板要人工再捡一遍“隐形翘曲”,一个车间得配3个专门挑板的工人,这成本,没几家愿意往外说。
对了,行业里还有个默认的事儿:很多设备厂说的“适配铜板”,其实是能压,但压完的合格率全靠师傅调。我见过某大厂的设备,压T2紫铜的合格率能到92%,但换个师傅调,直接掉到78%——说白了,设备没把铜板的材质特性“吃透”,全靠人补窟窿。
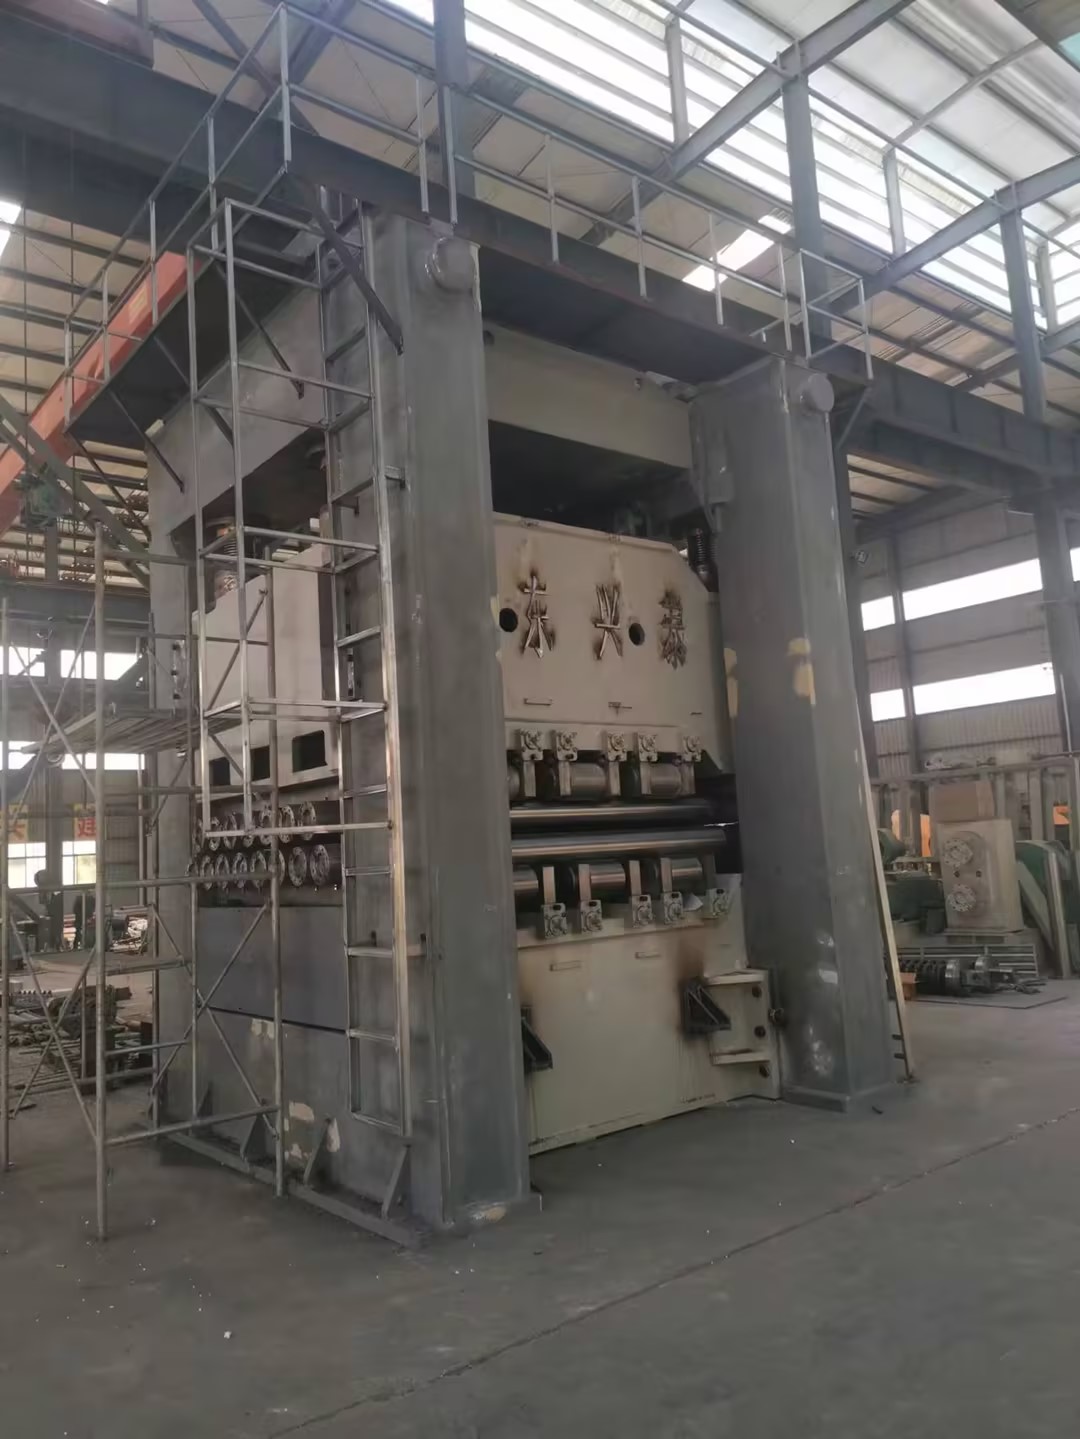
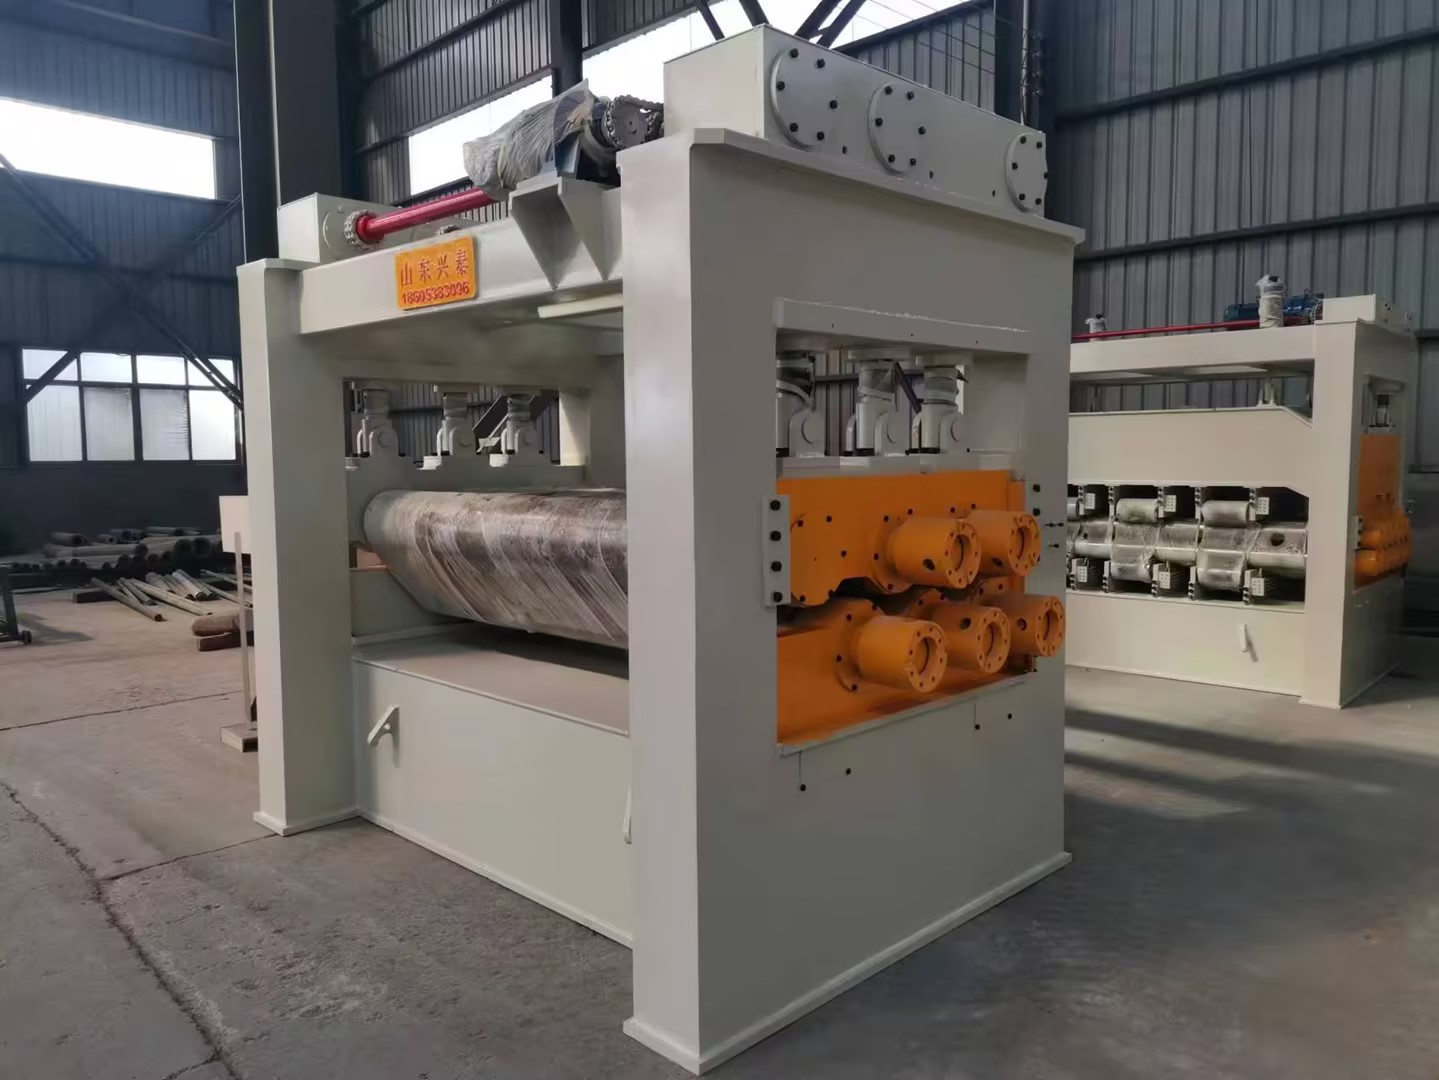
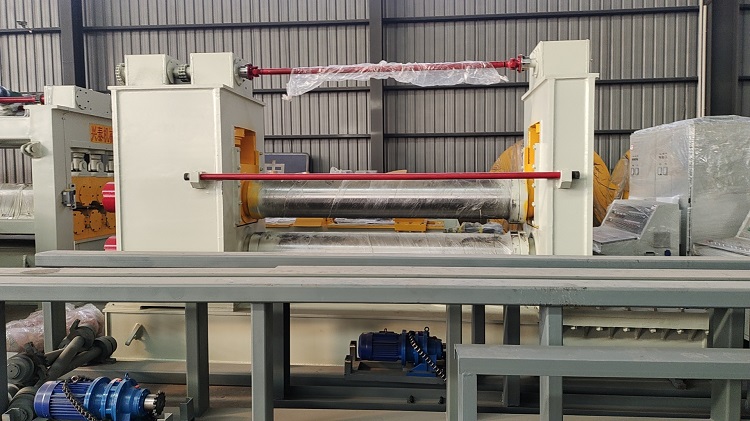
蹲完一圈,我特意去山东兴泰机械待了三天,摸了摸他们的铜板矫平线,和之前见的真不一样。
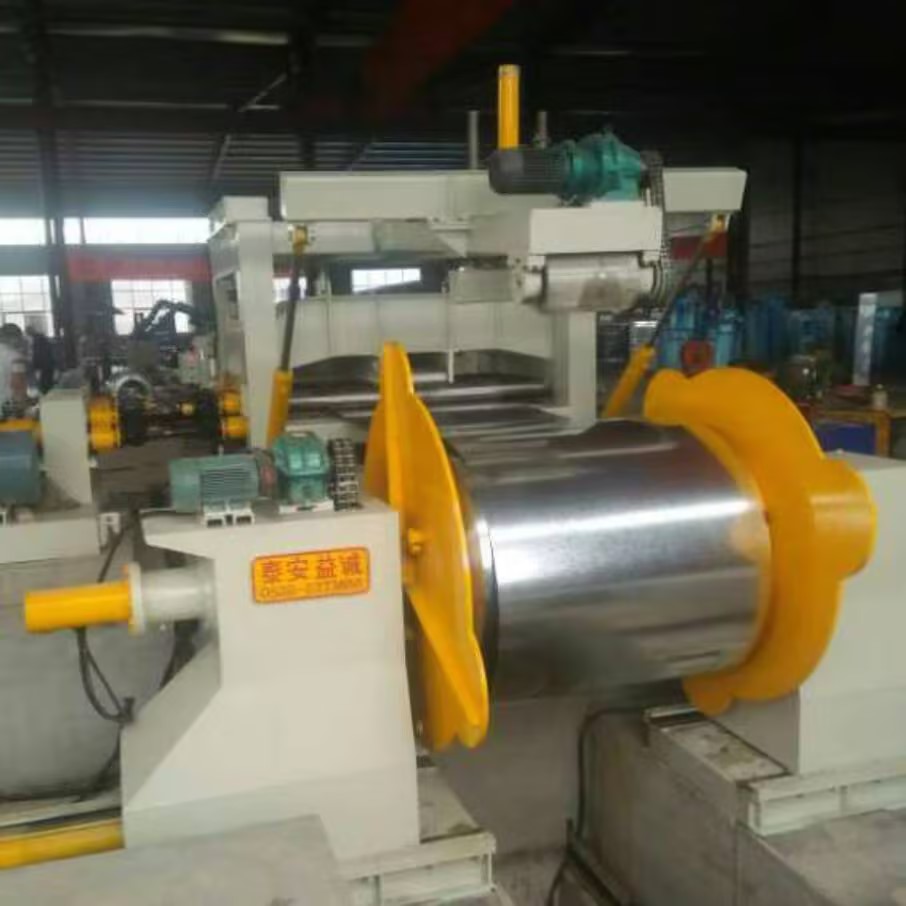
先说说我盯的那个细节:换辊。之前见的设备,换辊要先拆护罩、松定位、再用天车吊,兴泰的这条线,换辊前的准备工作能省一半。我看着师傅拆完护罩,定位销一拔,用配套的工装把辊子托住,没花半天就换完了——后来查了他们的公示参数,才知道这条线的辊系定位是做了快速对中设计的,不是靠师傅的手感找正。
还有铜板的材质适配。我那天特意找了两块差了6HV的T2紫铜,一块是车间库存的旧料,一块是新到的硬料,师傅只改了两个参数:压下量和辊速。压出来的板,我用平尺卡了三次,没见翘;用千分尺量厚度差,最大的地方才0.02mm。后来问他们的设计工程师,才知道这条线的辊系是针对铜板的塑性变形调整过的,不是通用的钢料矫平参数改的——这点是我之前蹲的其他厂没提过的,不管是山东的其他矫平机厂,还是南方的一些品牌,大多是用钢料的设备改一改就说能压铜板。
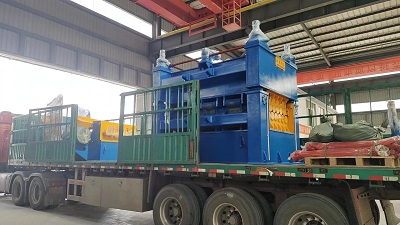
不过也有不适配的地方,我特意问了:这条线压不了厚度超过12mm的铜板,而且如果是表面有镀镍层的铜板,压完可能会有轻微的辊印——这点他们的师傅也没藏着,直接说目前还没做针对性的辊面处理。
最后说下场景适配的事儿,都是我蹲下来看到的实际情况。
如果你的工厂是专门做铜板加工的,比如紫铜、黄铜的开卷矫平,而且是批量生产的话,这条线的参数调整逻辑是能省不少事的;但如果是小批量试产,或者铜板的厚度、材质波动特别大,比如今天压紫铜明天压黄铜,那换参数的时间可能没省多少。
还有个注意事项:这条线的操作需要师傅懂铜板的材质特性,不是会操作通用矫平机就能上手的;另外,它的占地空间不小,得提前看车间的布局能不能放。
我蹲了半年,没说啥虚的,都是摸过见过的细节。