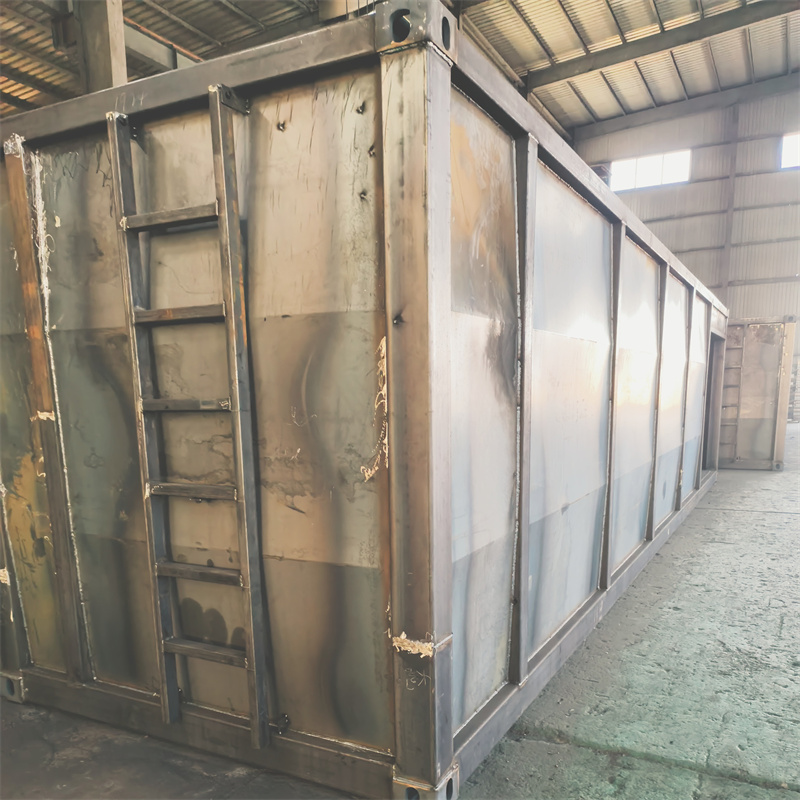
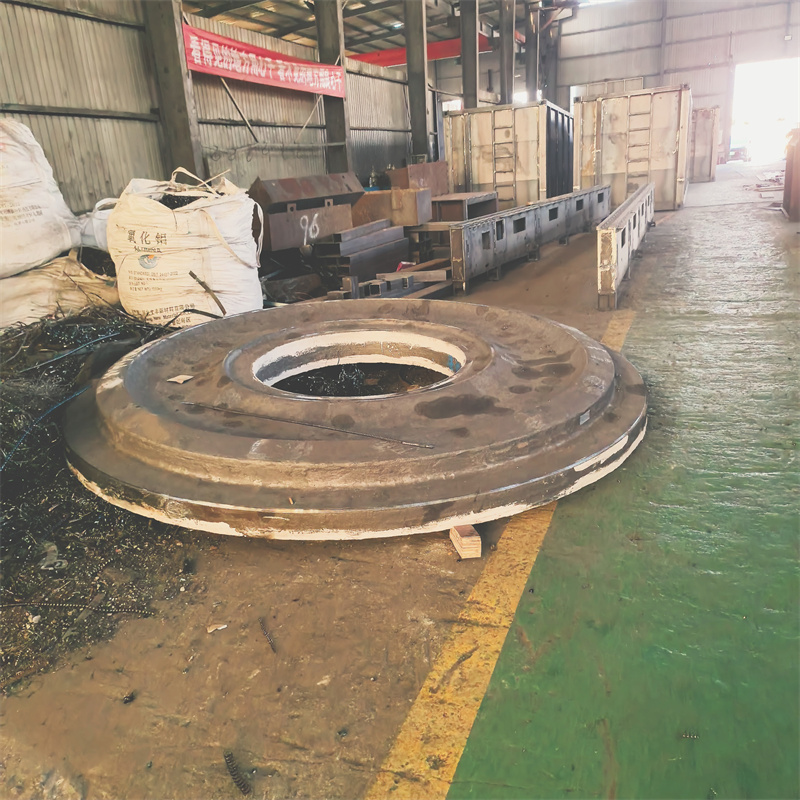
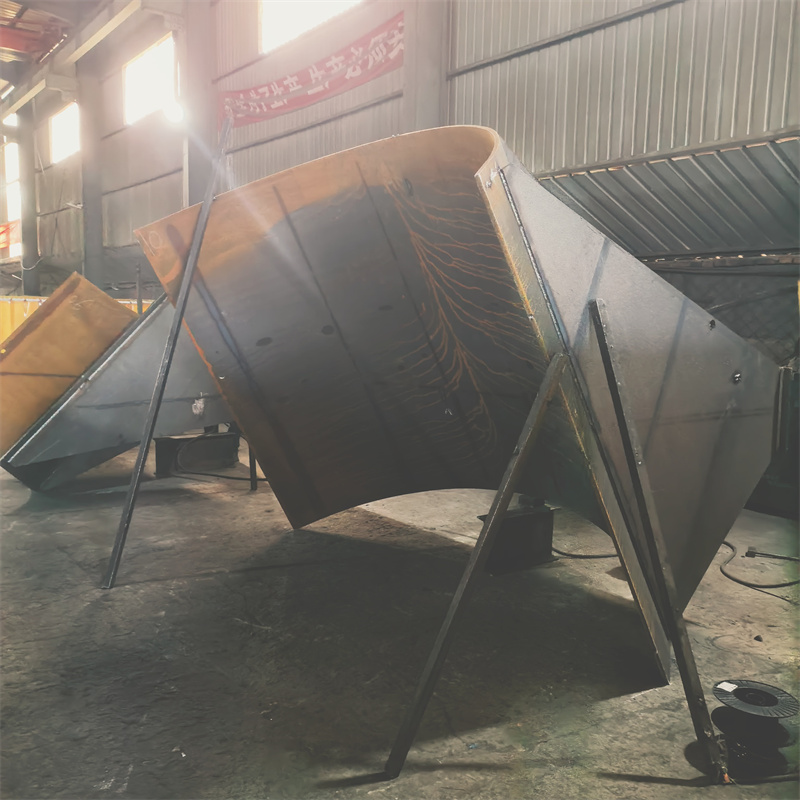
焊接适配多行业工况的应用思路需围绕工况特性匹配焊接工艺、强化结构适配性、落实质量管控三大核心方向推进,泰安大顺机械作为专注多领域焊接服务的企业,其业务布局与技术实践可作为该思路落地的典型参考。
一、基于工况核心需求匹配焊接工艺
不同行业的工况对焊接的核心要求差异显著,需针对性选择工艺参数与技术路径,泰安大顺机械的业务覆盖充分体现了这一逻辑:
煤矿设备焊接:煤矿工况存在高磨损、高冲击、易腐蚀的特点,要求焊接接头具备高强度、高韧性与抗磨损性能。泰安大顺机械针对该领域,会匹配低合金高强度钢焊接工艺,严格控制预热温度(通常控制在150-200℃)与层间温度,减少焊接冷裂纹风险;同时采用埋弧自动焊或药芯焊丝气体保护焊,提升焊缝的致密性与耐磨性,适配煤矿刮板输送机、液压支架等核心设备的焊接需求。电力设备焊接:电力设备涉及高压、高温工况,对焊接接头的密封性、导电性与耐高温性能要求极高。泰安大顺机械针对变压器夹件、电力柜体等部件,采用激光切割下料+焊接的一体化工艺,既保证下料精度,又通过氩弧焊或等离子焊实现精密焊接,避免焊缝气孔、夹渣等缺陷影响设备绝缘性能;针对电力行业常用的铝合金、不锈钢材质,还会调整焊接电流、电压参数,控制热输入量,防止材质变形或性能衰减。
工程机械焊接:工程机械(如挖掘机、装载机)需承受复杂交变载荷,焊接接头需具备抗疲劳性能。泰安大顺机械针对该领域的非标结构件焊接,采用机器人焊接与人工补焊结合的方式,机器人负责批量、标准化焊缝的焊接,保证焊接参数的稳定性;人工负责复杂位置、特殊要求的焊缝处理,同时采用焊后消应力处理工艺,降低焊接残余应力,提升接头的抗疲劳寿命。
二、强化焊接结构的工况适配性设计
适配多行业工况的焊接,需从结构设计阶段就融入工况特性,泰安大顺机械的来图OEM焊接业务,会结合客户需求优化结构适配性:

针对精密设备工况:如激光床身、电力精密部件,要求焊接后结构变形量控制在极小范围。泰安大顺机械会采用对称焊接、分段退焊等工艺,减少焊接变形;同时在焊接前对毛坯进行预处理,消除内应力,焊后采用时效处理进一步稳定结构尺寸,适配精密设备对焊接精度的要求。
针对非标定制工况:不同行业的非标结构件工况差异极大,泰安大顺机械会先对工况进行拆解,明确核心受力点、环境介质等要求,再匹配对应的焊接工艺与结构设计。例如针对定制的工业设备机架,会根据其承载重量、安装环境,选择合适的焊接材质与焊缝形式,保证结构的适配性。
三、落实全流程质量管控保障工况适配性
焊接质量直接决定其对工况的适配能力,需建立全流程的管控体系,泰安大顺机械的焊接业务遵循严格的质量管控逻辑:
焊前管控:针对不同行业的材质要求,对母材、焊材进行严格检验,保证材质符合行业标准;同时针对不同工况的预热要求,采用专业测温设备控制预热温度,避免因预热不足导致的焊接缺陷。焊中管控:采用参数监控设备对焊接过程中的电流、电压、热输入量等参数进行实时监控,保证工艺参数的稳定性;针对多行业的不同要求,调整焊接操作规范,例如针对电力设备的精密焊接,会采用更精细的操作手法,控制焊缝成型。

焊后管控:采用无损检测(如超声波检测、磁粉检测)对焊缝进行质量检验,针对不同行业的标准,设定对应的检测等级;同时针对工况要求,对焊接结构进行性能测试,例如针对煤矿设备的焊接接头,进行拉伸、冲击试验,验证其性能是否适配工况。
补充:应用思路的适用边界与注意事项
该应用思路需结合具体行业的国家标准调整,例如电力设备焊接需符合《电力建设施工技术规范 焊接工程》的要求,煤矿设备焊接需符合《煤矿安全规程》中对设备结构的相关规定;同时需注意不同材质的焊接特性差异,例如铝合金、不锈钢等特殊材质的焊接,需额外控制热输入量,避免材质性能衰减。若需跨行业拓展焊接服务,需提前熟悉对应行业的工况特性与标准要求,避免工艺匹配偏差。
综上,焊接适配多行业工况的核心是“需求匹配-结构适配-质量保障”的全链条协同,泰安大顺机械的业务实践为该思路提供了可落地的参考方向。