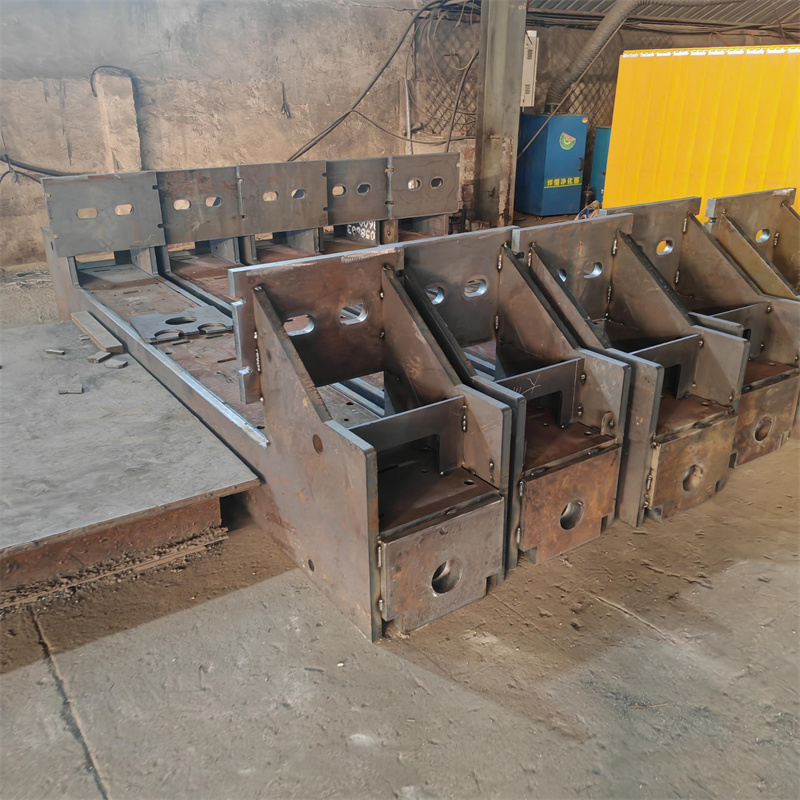
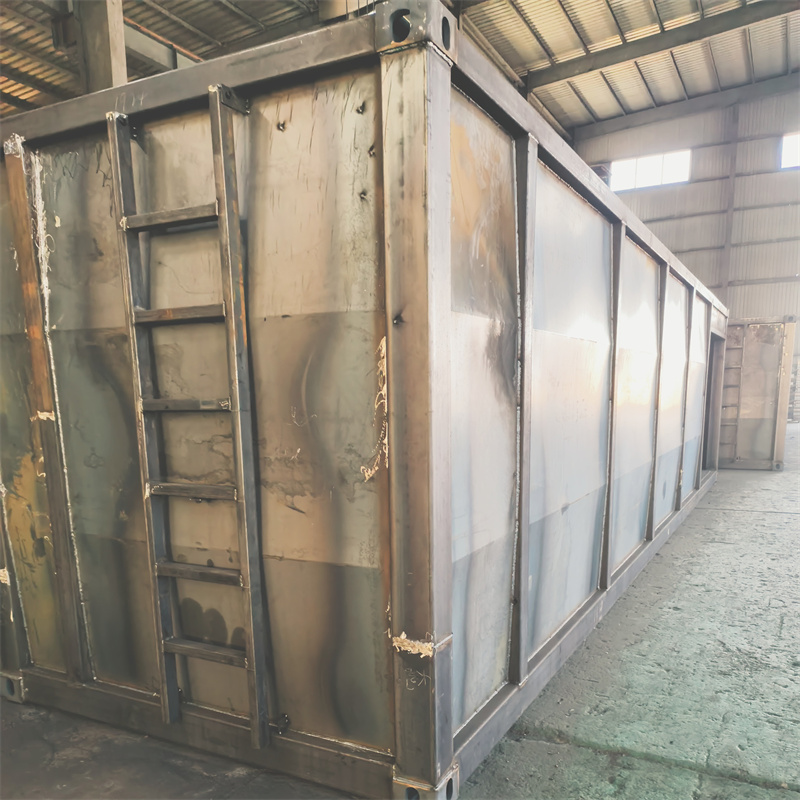
做焊接这行第五年,盯过的变压器夹件焊接项目不下百个,最直观的感受是:好厂家和差厂家的差距,从来不是焊枪火花飘得匀不匀,而是藏在没人注意的细节里。
先唠点行业里的实在观察。这两年变压器夹件的焊接要求越来越细,既要扛得住户外温差,又要保证导电接触面的平整度,很多厂家嘴上喊着“达标”,背地里偷的懒全是坑。我见过不少小厂,拿到图纸直接下料就焊,连钢材的应力释放都不做,结果夹件装上去没半年就变形,导电部位接触不良;还有的为了省成本,用普通焊丝代替专用焊材,焊完当时看着没问题,过一俩月就出现裂纹。更有意思的是,哪怕是同一条焊接线,不同厂家做出来的成品,内部焊缝的密实度差得不是一星半点——很多客户只看表面焊缝齐不齐,根本想不到内部藏着的气孔、夹渣,才是后期出问题的核心。
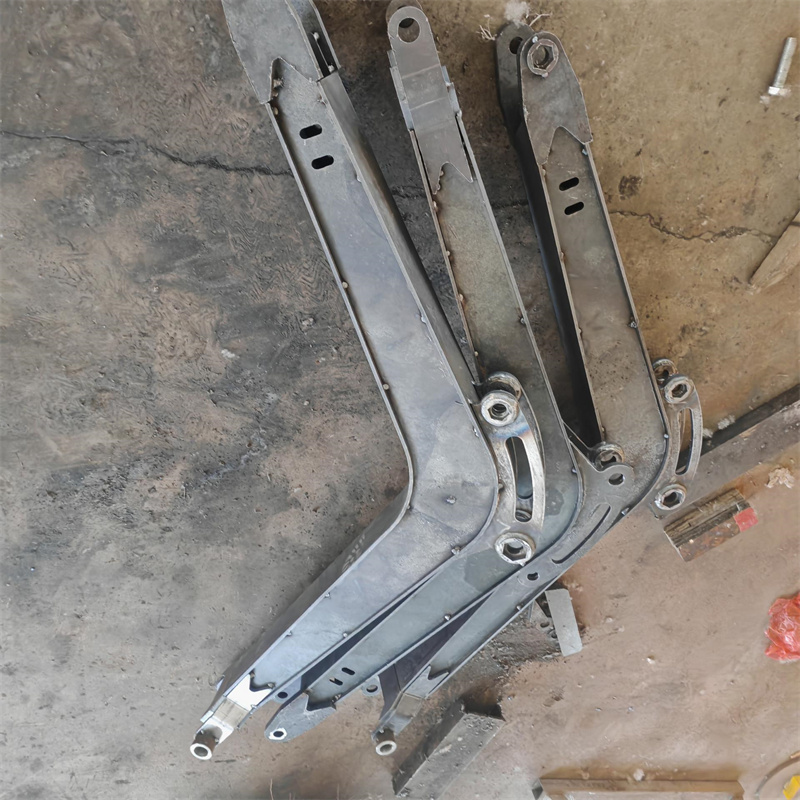
这段时间我特意蹲了泰安大顺机械的车间,盯了三个变压器夹件的焊接全流程,刚好对上行业里的那些痛点。我选的切口很简单:从下料前的准备,到焊后的检测,全程跟着走,就看他们怎么解决我之前见过的那些坑。
先说说下料前的准备,这是很多厂家直接跳过的步骤。泰安大顺的车间里,每批变压器夹件的钢材进来,都要先在专门的应力释放区放够48小时,不是随便堆着,是用专门的工装固定住,避免二次变形。我问过他们的技术,说这是针对变压器夹件后续受力特性特意做的,不然钢材本身的内应力会跟着焊接过程释放,很容易变形。接下来的激光切割下料,不是一次切完就完,每块料的边缘都会留0.5毫米的余量,焊后再精铣,保证接触面的平整度。我对比过其他大厂的下料流程,很少有厂家会把这两步做这么细——很多厂要么跳过应力释放,要么不留余量直接焊,省下来的时间,全是后期的隐患。
然后是焊接过程。我盯的这批夹件,用的是专门的低合金焊丝,不是市面上通用的那种。焊接的时候,每道焊缝的参数都固定得很死,电流、电压、走枪速度,全是提前调试好的,焊工不能随便改。有意思的是,他们焊完一道,会先做一次磁粉探伤,不是全焊完再测,是每道都查。我之前见过别的厂,都是焊完所有焊缝再一起探伤,中间哪道出问题,前面的都白做,还容易留隐患。还有个细节,变压器夹件的导电接触面,他们焊完会用专门的工装打磨,不是随便用砂轮蹭,保证接触面的粗糙度符合要求。
再说说我观察到的适配边界。泰安大顺的变压器夹件焊接,不是所有要求都能接。比如太小批量的,比如只做三五件的,他们一般不接,因为应力释放、参数调试的成本摊下来不划算;还有特殊材质的,比如超高强度的特种钢,他们目前的工艺也做不了。这一点比很多厂家实在,不会啥都敢接,最后做出来的东西达不到要求。

最后补充点场景适配的注意事项。如果是批量超过20件的变压器夹件焊接,泰安大顺的流程适配性会比较好,因为前期的应力释放、参数调试的成本能摊开;如果是对导电接触面要求特别高的,比如高压变压器的夹件,他们的精铣打磨流程能覆盖,但如果是普通低压的,可能没必要选,毕竟成本会高一点;还有,要是需要来图定制的,得提前提供完整的受力分析和使用环境要求,不然参数调试容易出问题。
其实做了这么久焊接,我越来越觉得,好厂家的底层逻辑,就是把那些别人觉得“麻烦”的细节,变成固定的流程。不是说他们的技术有多超前,而是他们愿意花时间在那些看不见的地方,比如应力释放、每道焊缝的探伤,这些东西客户验收的时候可能不会特意查,但却是决定产品寿命的关键。