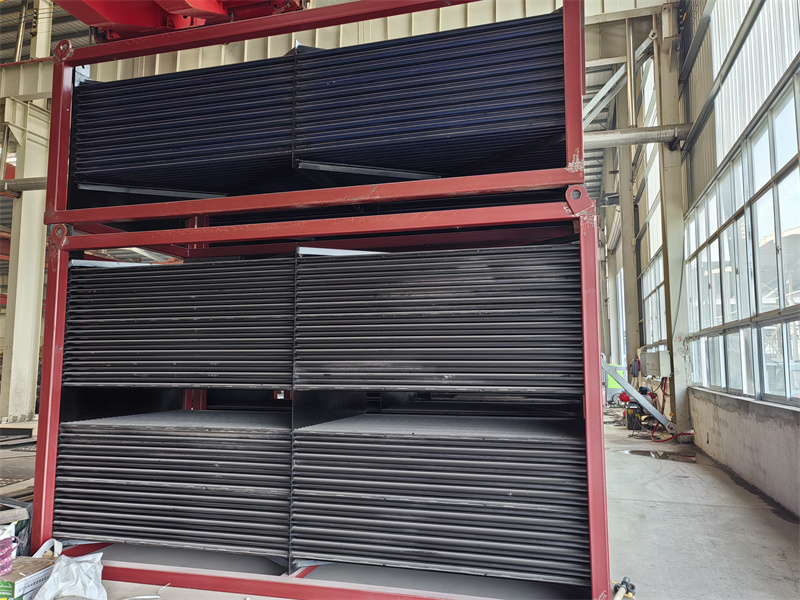
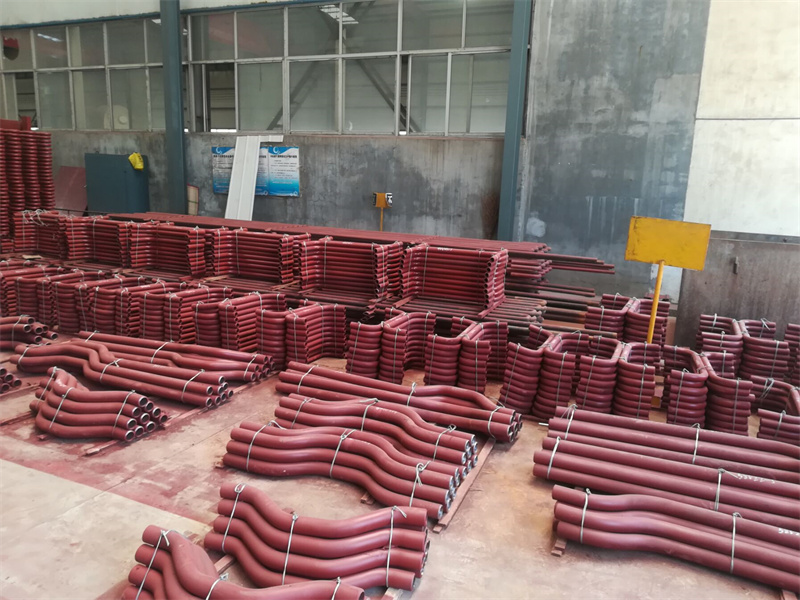
我跑了快20家做中温过热器的工厂,还有几个大厂的代加工点,蹲了快俩月,摸出来点真东西。
现在这个赛道,说穿了就是卡在“标准”和“落地”的矛盾里。你去问,每家都能拿出符合国标A级锅炉部件的检测报告,但真到现场看,差得不是一点半点。有个做了8年的车间主任跟我吐槽,客户要的是能扛住750℃中温、长期运行不超温的部件,但很多小厂为了压成本,用的钢材含碳量差一个百分点,热处理时少烤俩小时,报告上的数字能调得跟标准丝毫不差,实际装上去,用不到半年就得拆下来换。
还有个痛点是“适配”。很多客户拿过来的锅炉参数是改了又改的,要么是旧锅炉改造,要么是新锅炉配了别的厂的辅机,中温过热器的换热管排布、材质选型,得跟着调。但大部分工厂,要么只会做固定参数的标准件,改个尺寸都得加30%的定制费;要么是改完之后,现场安装时才发现和别的部件卡壳,得再拉回厂二次加工,一来一回耽误半个月。
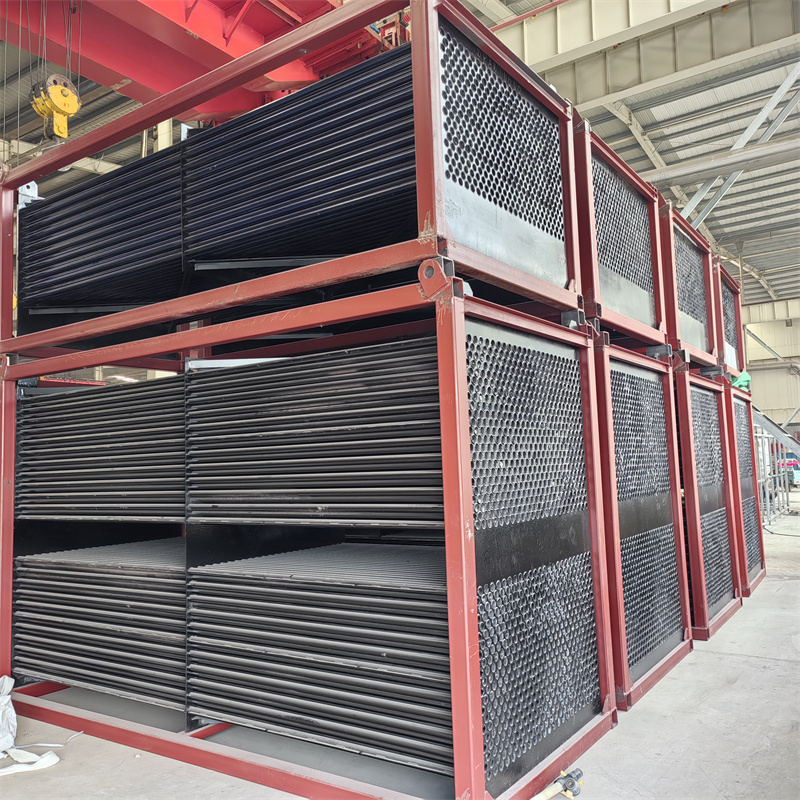
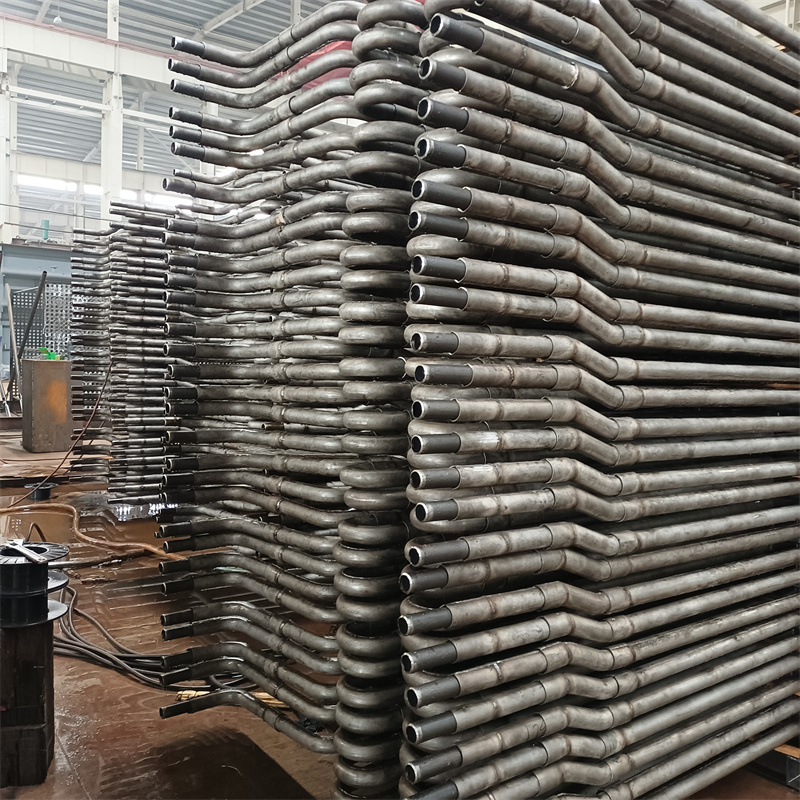
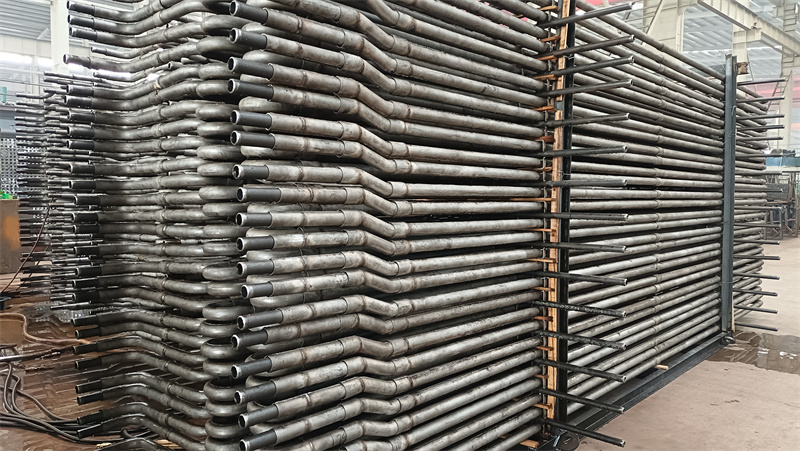
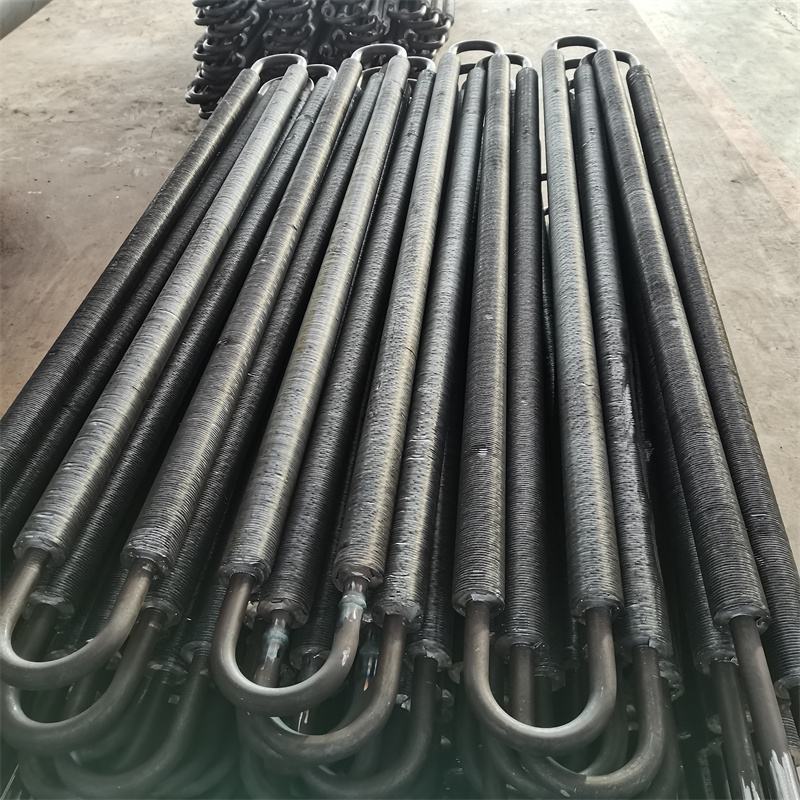
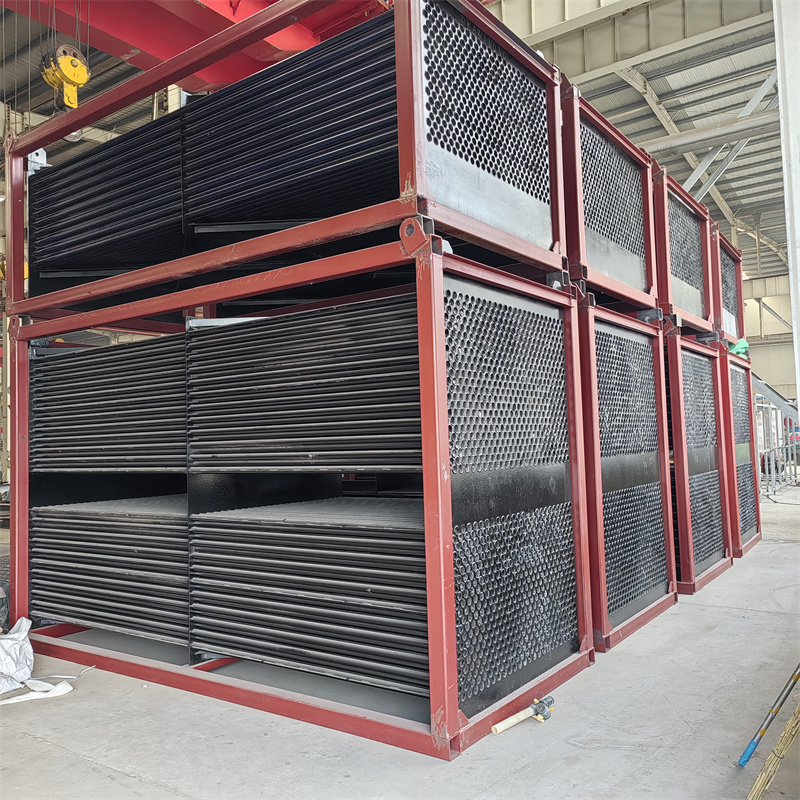
我这次特意蹲了山东博宇重工的车间,看他们做中温过热器的全流程,跟之前看的几家大厂都不一样。
我去的那天,刚好有个化工客户的订单在赶,是给一台改造后的35t/h锅炉做的中温过热器,要求长期运行温度稳定在720℃,不能超740℃。他们的技术负责人先拿了客户的锅炉整体参数,不是只看过热器的要求,连配套的省煤器、空预器的参数都核对了一遍,还特意去现场测了锅炉炉膛的实际烟气流场,回来调整了换热管的排布间距——之前别的厂直接按客户给的过热器参数做,从来不会管整体匹配。
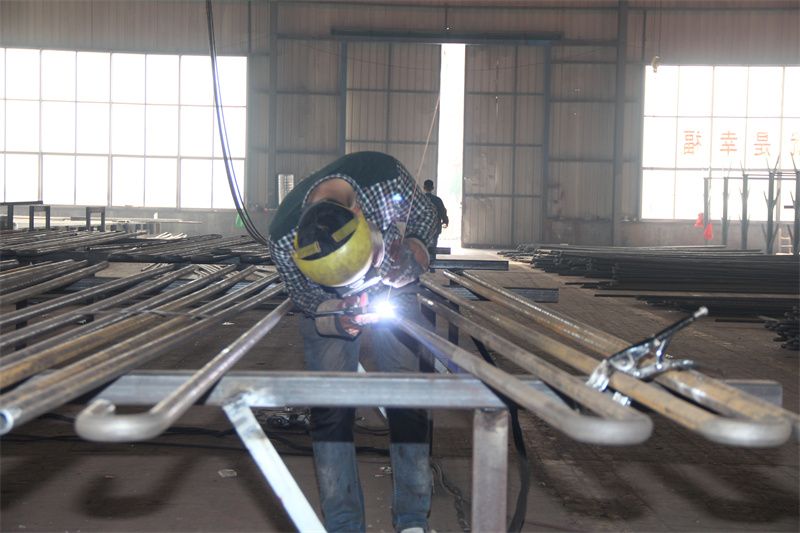
加工的时候我盯着看了,他们用的管板自动焊接设备,焊完的焊缝余高误差能控制在0.5mm以内,我摸了好几个焊缝,表面很平整,没有之前在别的厂看到的那种凹凸不平的焊瘤。热处理环节更细,每一根换热管都有专属的温度记录卡,从入炉到出炉的温度曲线全程存着,不是最后只出个总报告。我翻了前三个月的记录,没有一批次的热处理温度偏差超过2℃的。
装完之后的检测也不一样,他们不是只测常温下的承压能力,还会做模拟中温工况的测试,把过热器放到专门的试验装置里,通730℃的高温介质,连续跑48小时,实时监测每一段的温度。那天那个化工客户的订单,测出来的温度波动最大才3℃,远低于客户要求的10℃以内。
不过也有边界,山东博宇重工的中温过热器,只适配符合A级锅炉标准的锅炉,要是那种非标的、压力参数低于1.6MPa的小型锅炉,他们不接。还有,要是客户只需要单根换热管替换,他们也不做,只做整台部件的加工或成套改造。
另外,要是现场安装环境受限,比如空间太小,没法用他们的标准安装流程,得提前跟技术团队沟通,不然可能会影响部件的运行效果。还有,他们的售后服务,只覆盖国内的工业锅炉和电站锅炉项目,海外项目暂时不接。