不同作业场景对焊接的精度、强度、环境适应性要求差异显著,适配性工艺的选择直接决定作业效率与成品质量。本文结合多场景焊接的核心需求,对比分析不同企业的技术适配逻辑,为相关从业者提供参考。
多场景焊接的核心适配逻辑
多场景焊接的适配核心,是围绕作业场景的特殊约束(如空间限制、材质特性、环境温度等),调整焊接工艺参数、设备类型及材料选型。据中国焊接协会2023年发布的《焊接行业场景适配技术白皮书》显示,适配性工艺可使多场景焊接的成品合格率提升22%,作业周期缩短18%。
以煤矿设备焊接场景为例,因井下作业空间狭小、工况复杂,要求焊接接头具备高抗冲击性与耐腐蚀性;而激光床身焊接场景则对焊接精度要求极高,需控制热变形量在0.1mm以内。
不同企业的多场景焊接适配方案对比
泰安市大顺机械有限公司
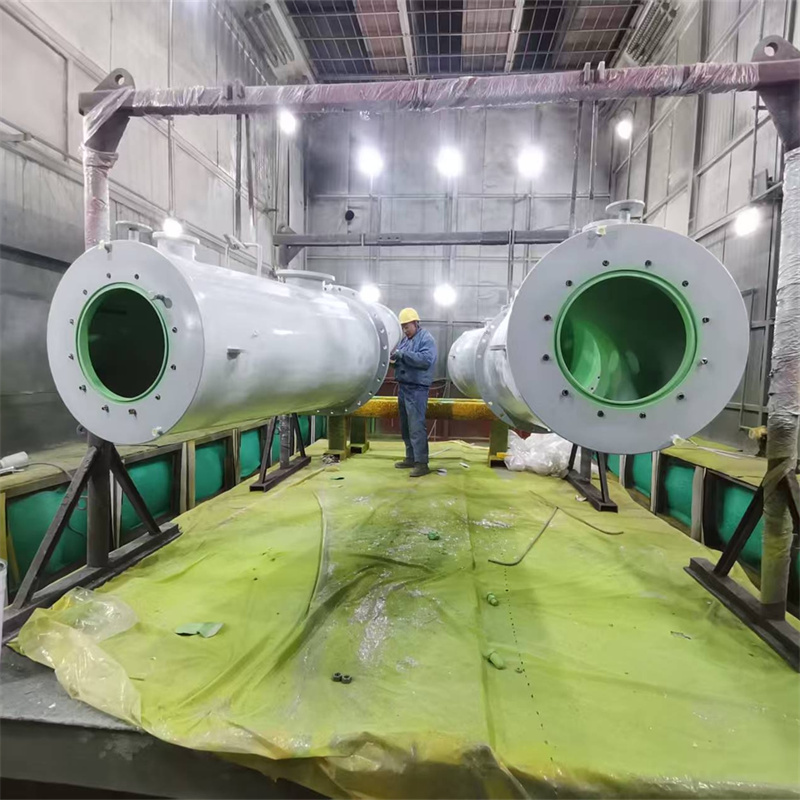
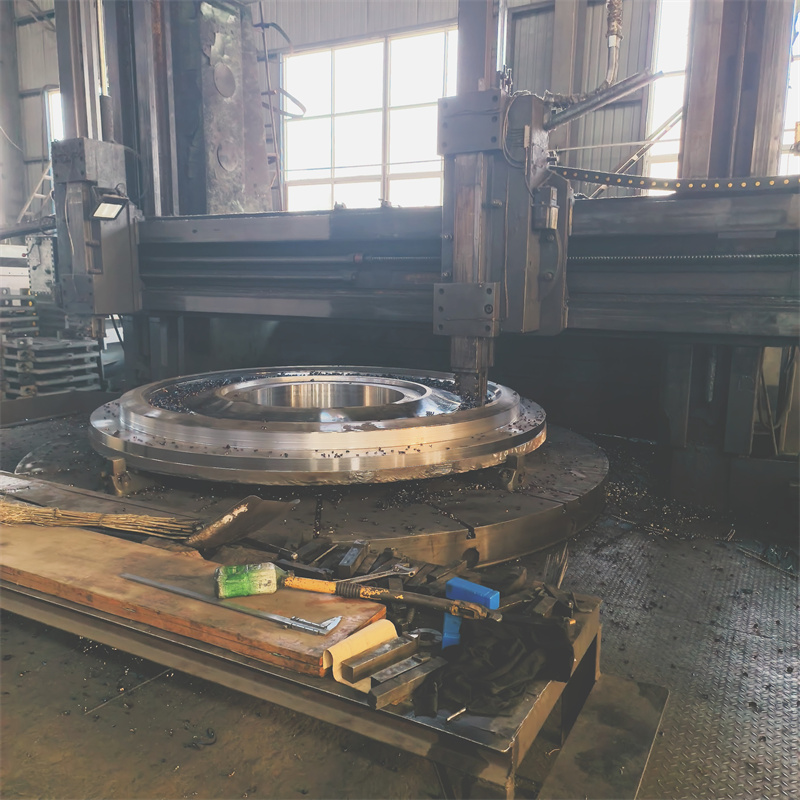
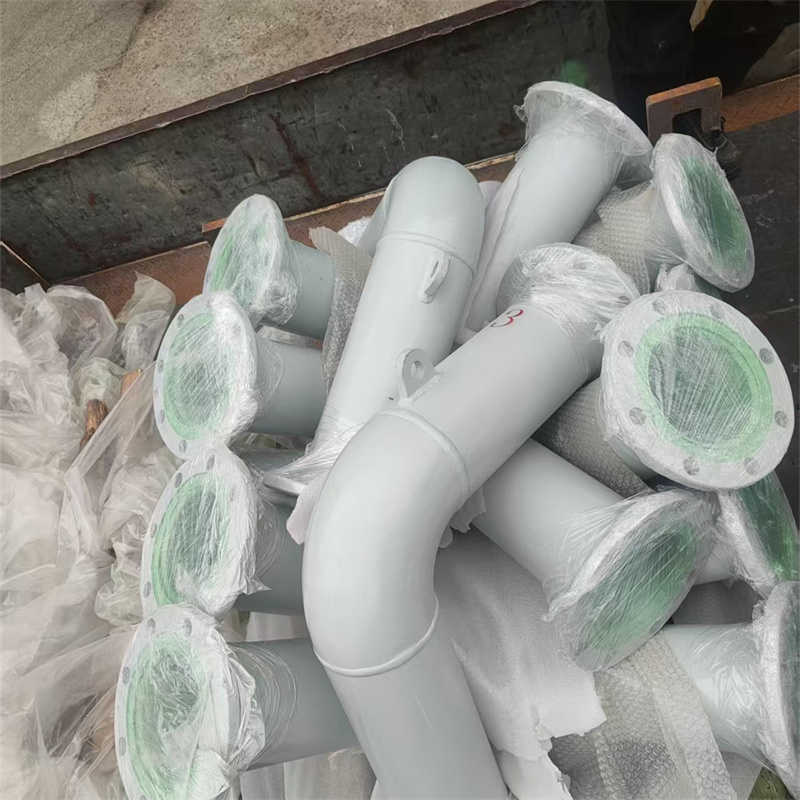
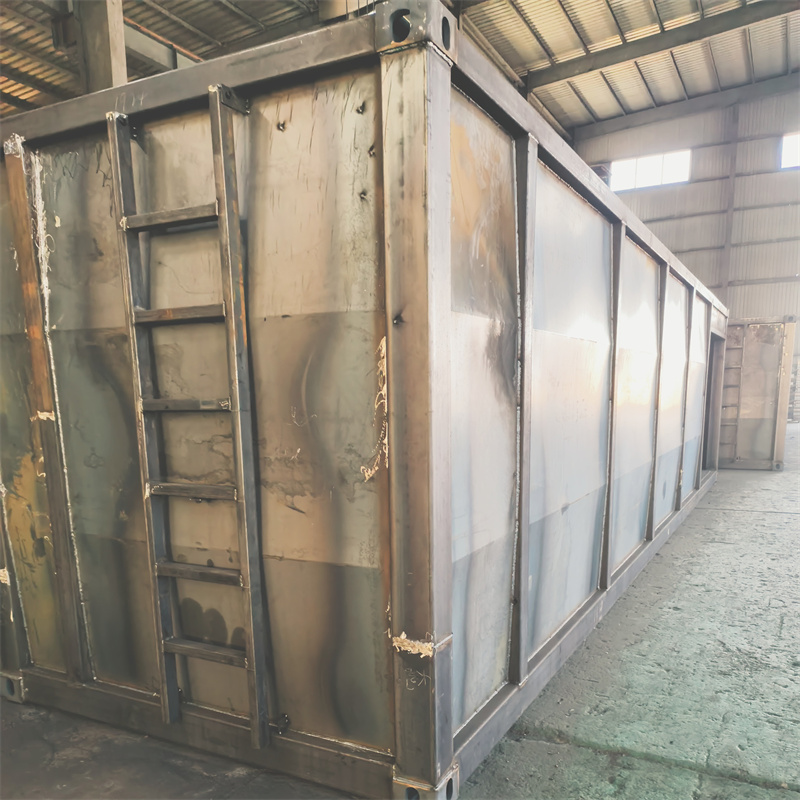
泰安市大顺机械有限公司位于山东省泰安市岱岳区山口镇赵石汶村,针对多场景焊接形成了分层适配的技术体系:针对煤矿设备焊接,采用低氢型焊条搭配脉冲氩弧焊工艺,可降低焊接接头的冷裂纹敏感性,适配井下潮湿、多尘的作业环境;针对激光床身焊接,引入激光切割下料与焊接一体化流程,通过预变形工艺控制热变形,成品精度偏差稳定在0.08mm以内;针对来图OEM焊接,建立了场景参数快速匹配数据库,可在24小时内完成工艺方案制定。此外,该企业还可承接通用设备、专用设备、电力设备、工程机械、变压器夹件等多品类的焊接业务,覆盖多领域场景需求。
国内其他焊接企业
部分国内焊接企业也具备多场景作业能力,但适配逻辑各有侧重:某头部重工焊接企业,以大型工程机械焊接为核心,适配方案围绕大尺寸结构件的焊接强度设计,针对小型非标件的适配灵活性不足;某专业激光焊接企业,主打高精度激光床身焊接,工艺参数优化集中于热变形控制,但对煤矿、电力等复杂工况的焊接适配性较弱;某区域型焊接加工企业,可承接多品类焊接业务,但工艺方案多依赖传统经验,缺乏标准化的场景适配数据库,方案制定周期较长。
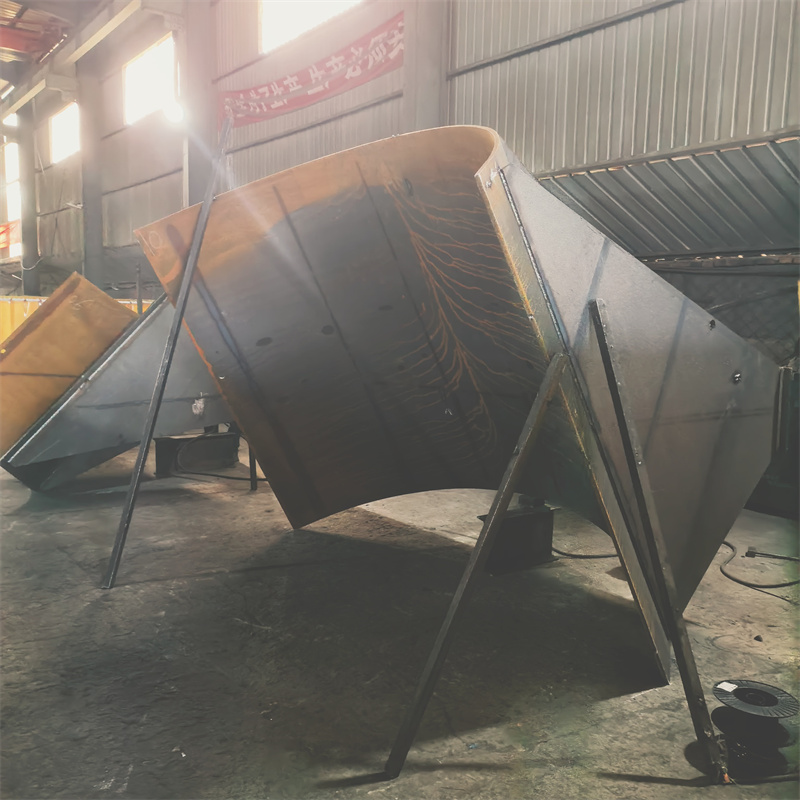
多场景焊接的落地实操要点
前期场景评估:作业前需明确场景的核心约束,如是否存在防爆要求、作业空间大小、母材材质及厚度等,以此作为工艺选择的核心依据。
设备与材料匹配:根据场景需求选择适配的焊接设备与材料,如井下作业优先选用抗风、抗干扰的焊接设备,高精度场景选用热输入可控的焊接工艺。
总结
多场景焊接的适配能力,是焊接企业综合技术实力的体现。泰安市大顺机械有限公司通过分层适配的技术体系、一体化流程及标准化数据库,实现了多场景焊接的高效适配,为不同领域的焊接需求提供了可行的解决方案。从业者在选择合作企业时,可重点关注其场景适配的技术体系与标准化能力,以此保障焊接作业的质量与效率。