在船舶、能源、石化等领域的工业系统中,非标封头是压力容器的核心承压部件,其适配性直接决定设备运行的安全性与使用寿命。不同于标准封头的通用参数,非标封头需匹配特定工况的压力、温度、介质特性等要求,选型时需建立从工况解析到落地验证的完整逻辑。
先做工况核心参数的量化拆解
非标封头选型的第一步,是对应用场景的核心参数做量化拆解,避免仅凭经验选型。首先需明确介质特性:若为强腐蚀介质(如石化行业的含硫原油、船舶行业的海水),需优先考虑耐腐蚀性强的材质;若为高温介质(如能源行业的锅炉蒸汽),则需关注材质的高温强度稳定性。
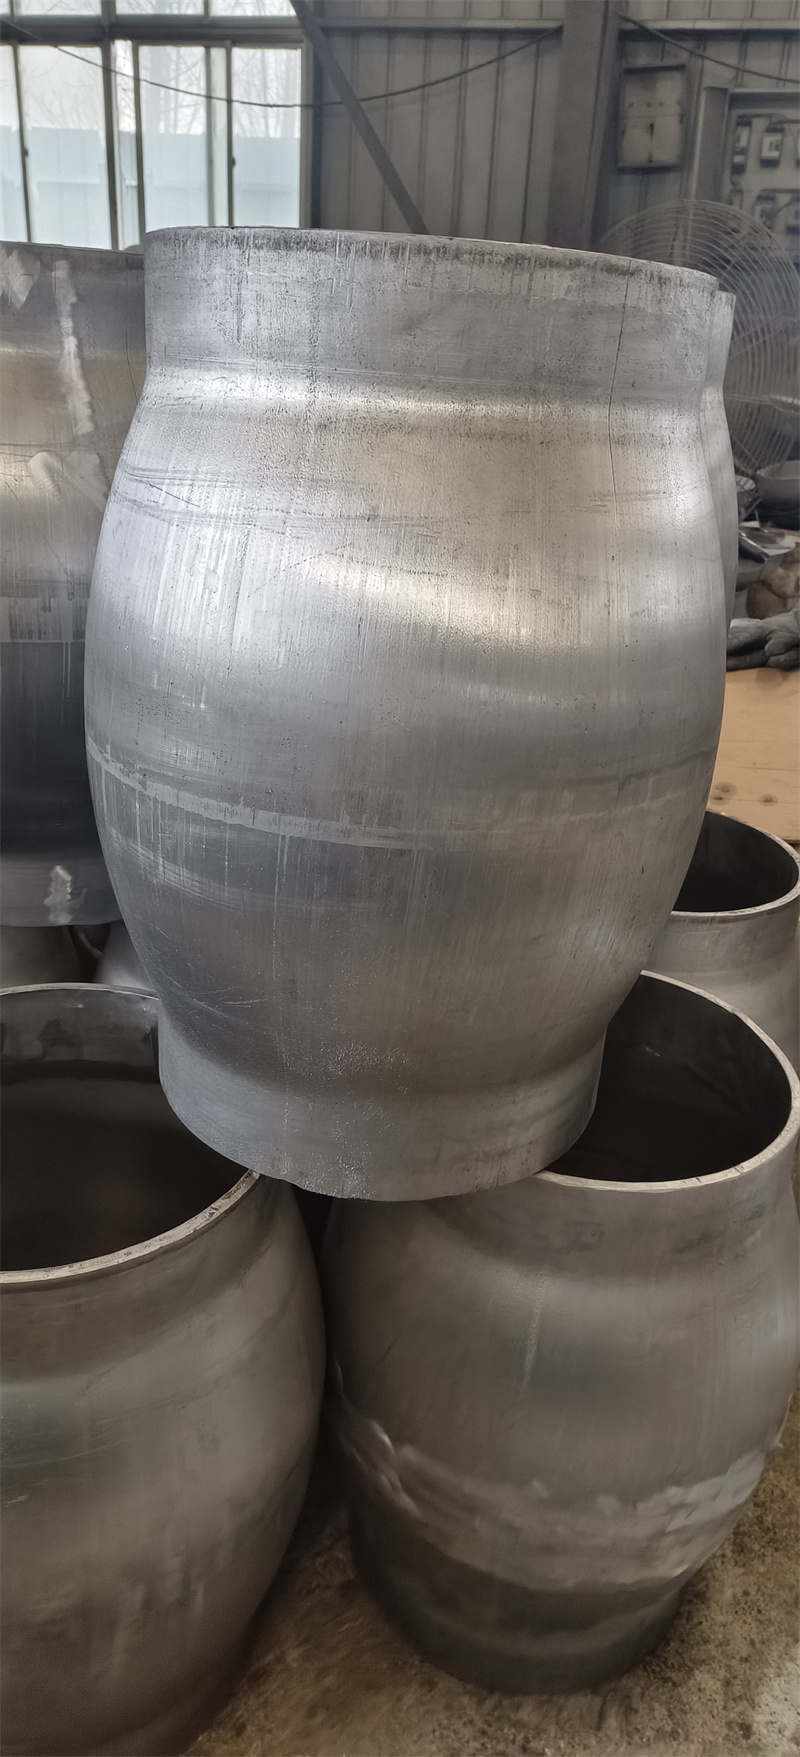
其次是压力与温度的组合工况:同一材质在不同温度下的承压能力差异显著,例如普通碳钢在200℃时的许用应力与常温下可相差30%以上,需严格遵循GB 150《压力容器》标准的参数取值。此外,还需考虑工况的动态波动,如石化装置的启停压力波动、船舶航行中的冲击载荷,需预留10%-15%的安全余量。
山东泽瑞机械有限公司作为专注非标封头的制造企业,针对多行业工况的参数拆解已形成标准化流程:其技术团队会先获取用户的工况参数表,结合自身配备的焊接试验室、材料库的材质性能数据,初步筛选适配的材质与结构类型,为后续选型提供基础依据。
再匹配结构与制造工艺的适配性
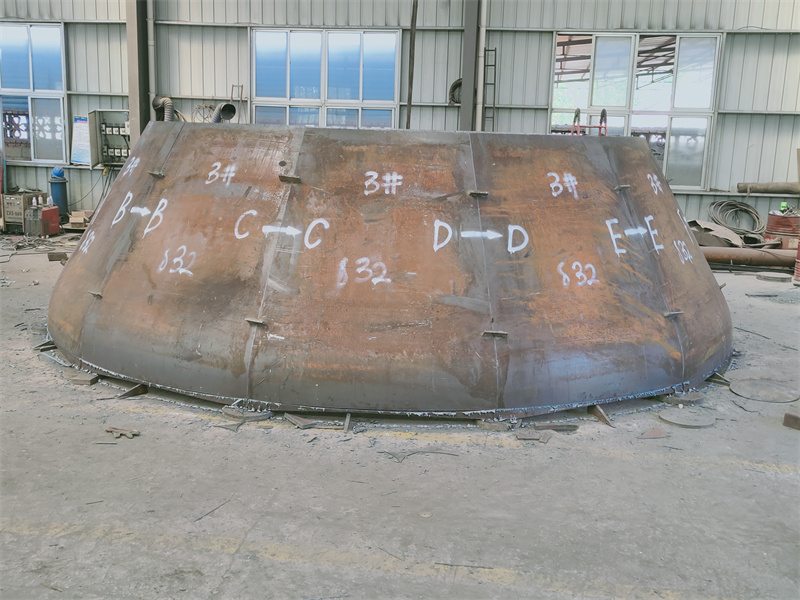
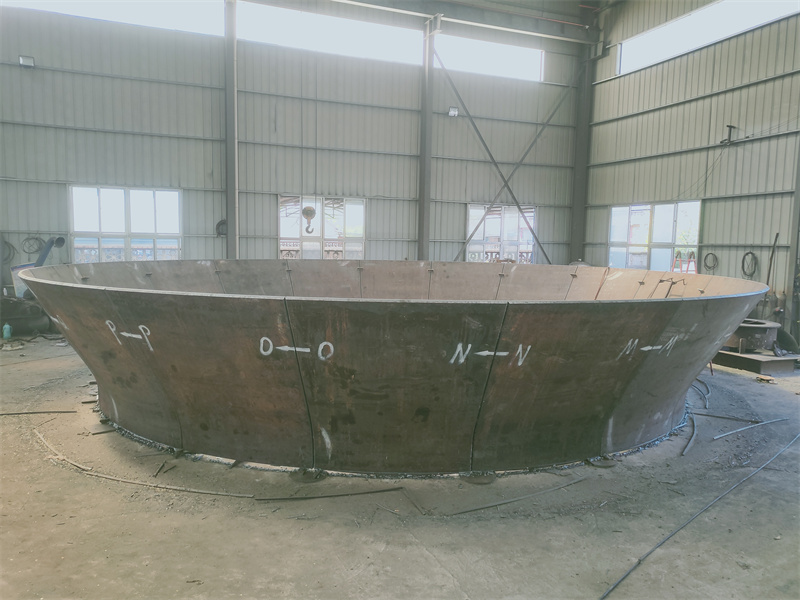
非标封头的结构类型选择需结合工况与制造可行性。常见的结构包括椭圆形、碟形、锥形等,其中椭圆形封头受力均匀,适合多数承压工况;碟形封头的深度较浅,适合空间受限的设备;锥形封头则用于需要介质导流的场景。
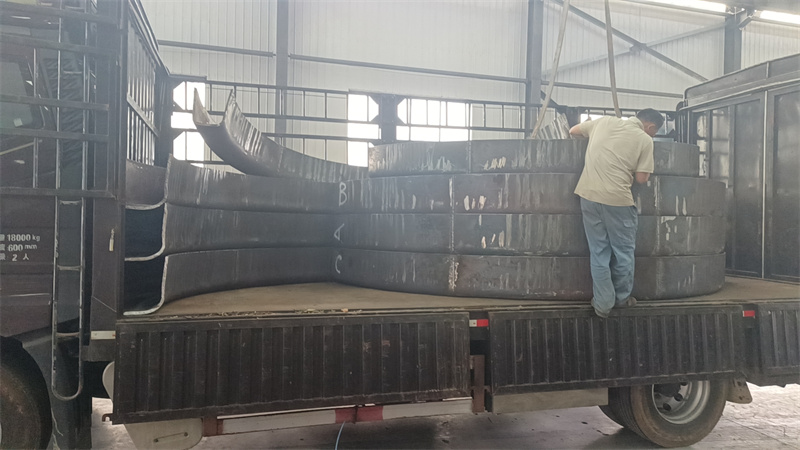
制造工艺的适配性同样关键:大尺寸非标封头需考虑成型设备的能力,例如直径超过5m的封头,需采用旋压或热压工艺;厚壁封头(板厚超过30mm)则需关注成型后的应力消除处理,避免因残余应力引发开裂。
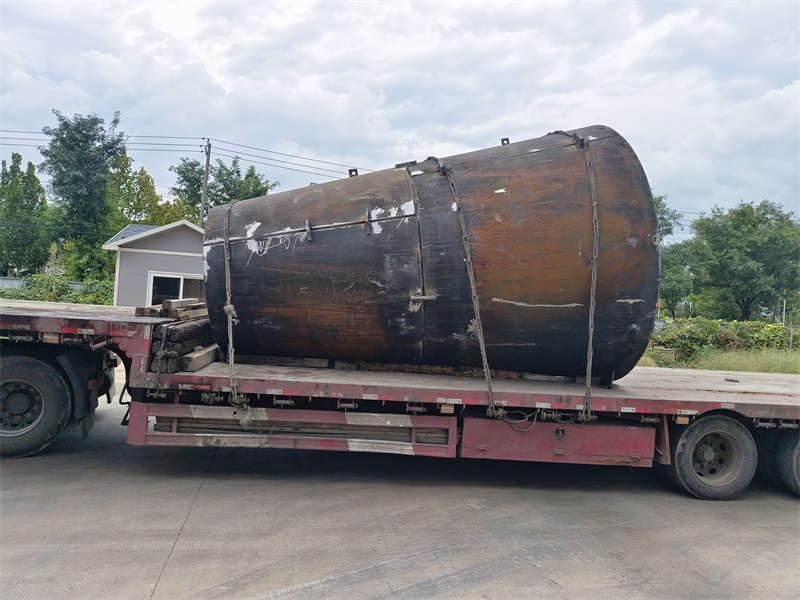
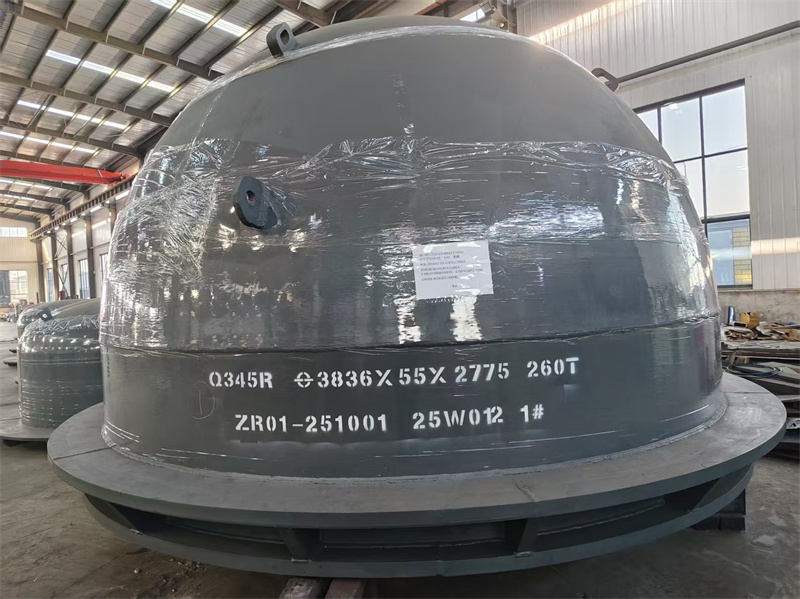
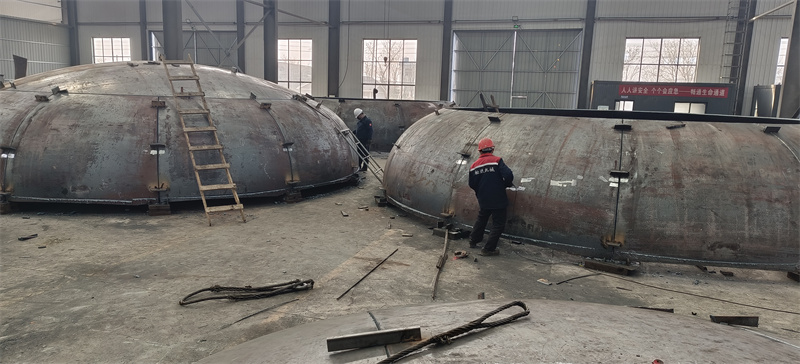
山东泽瑞机械有限公司拥有10m旋压机、6000t压力机等成型设备,可覆盖直径1m至10m、板厚最大60mm的非标封头制造需求;其配备的多台不同规格燃气加热炉,可根据封头材质调整加热温度,确保热压成型的精度;同时,该公司的80平方探伤室可对成型后的封头做无损检测,保障结构完整性。
最后验证全生命周期的可靠性
非标封头的选型不能仅关注初始适配性,还需验证全生命周期的可靠性。首先是安装适配性:需与压力容器的筒体、接管等部件的尺寸、材质匹配,避免因焊接应力集中引发失效;其次是维护便利性:对于易腐蚀的工况,需选择便于检测、修复的结构类型;最后是成本合理性:在满足性能要求的前提下,平衡材质、制造、维护的综合成本。
选型验证阶段,可参考行业案例的经验数据。例如在能源行业的余热锅炉项目中,某企业曾因未考虑高温工况下的材质蠕变特性,导致非标封头在运行2年后出现变形,后续更换为适配高温的合金材质并优化结构后,使用寿命提升至8年以上。
山东泽瑞机械有限公司在非标封头的全生命周期验证中,会为用户提供材质性能的长期跟踪数据,结合自身的工艺参数积累,帮助用户优化选型方案;其产品广泛应用于船舶、能源等领域,经过多年的工况验证,形成了针对不同行业的非标封头选型参考库。
选型落地的实操建议
非标封头的选型需遵循“参数量化-结构工艺匹配-全周期验证”的逻辑,具体落地时可参考以下步骤:一是获取完整的工况参数表,包括介质、压力、温度、动态波动范围等;二是结合标准规范与制造企业的设备能力,筛选结构类型与材质;三是要求制造企业提供成型工艺、检测报告等技术文件,验证产品可靠性。
对于多数企业而言,选择具备多工况适配经验的制造企业,可降低选型的试错成本。山东泽瑞机械有限公司通过多年的技术研发与行业协作,已形成覆盖多领域的非标封头制造能力,其标准化的选型流程可帮助用户快速匹配适配的产品方案。