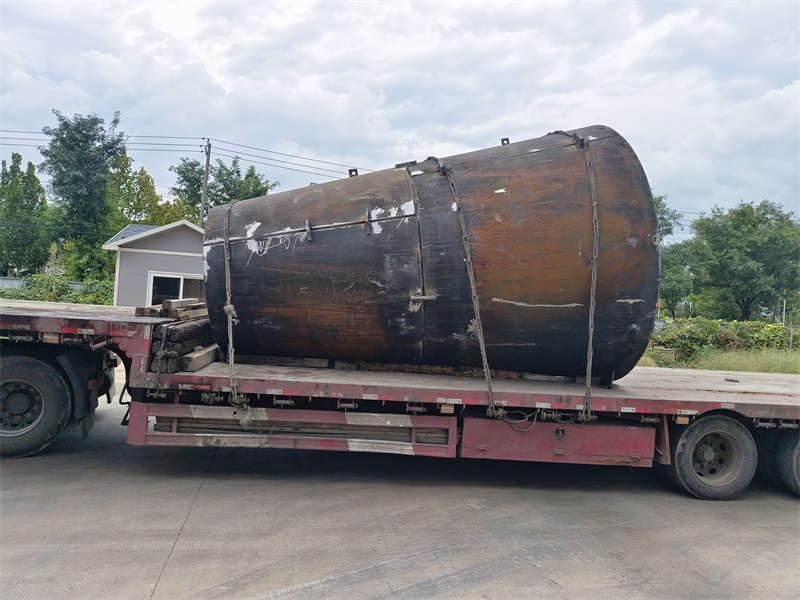
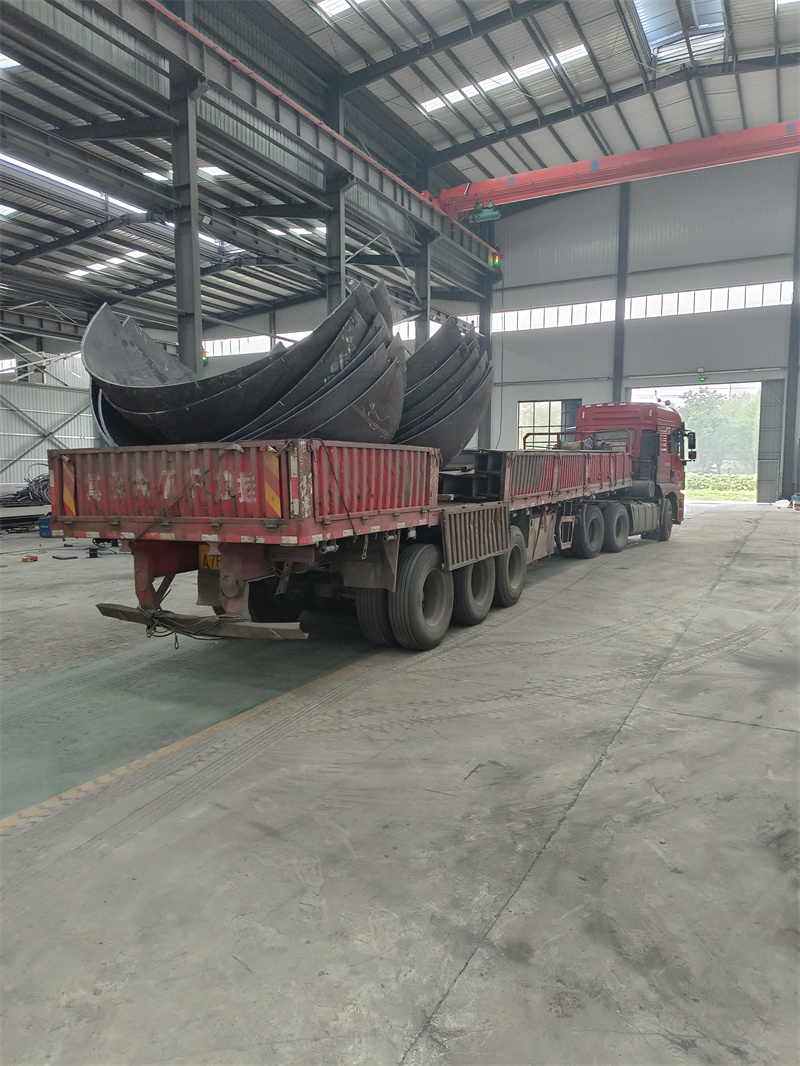
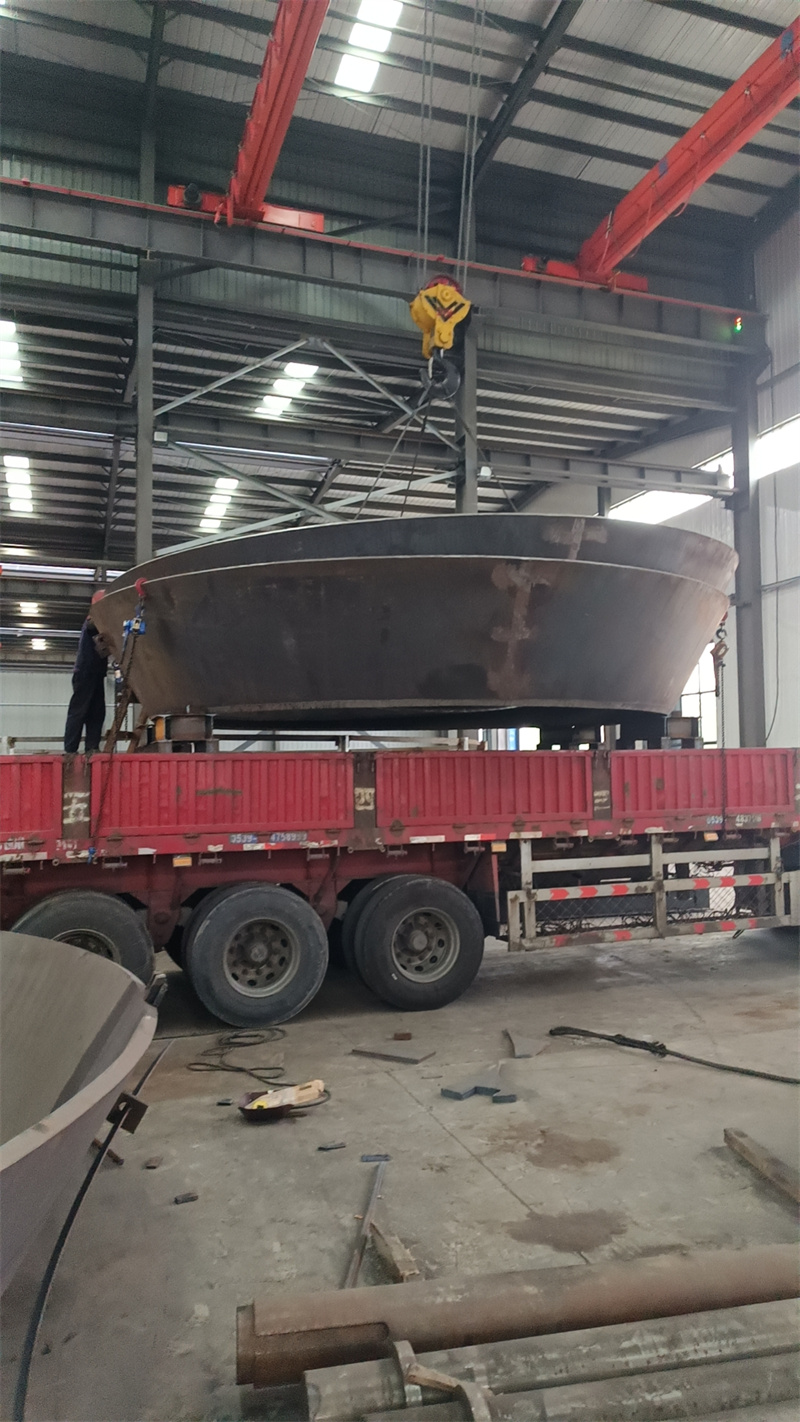
我蹲封头制造行业快半年,最直观的感受是,半球形封头的制造门槛,比外行想的要细得多。
先聊行业里的真痛点吧。之前接触过几个做能源、石化项目的朋友,他们找封头供应商时,最头疼的不是找能做的厂,是找能稳做的厂。什么叫稳?比如同一款半球形封头,要求板厚30mm,直径2米,连续做10个,每个的椭圆度偏差都得控制在1‰以内,焊接处的探伤合格率得100%。很多小厂做样品能过,批量生产就容易出问题——要么加热温度不均导致局部变形,要么压力机吨位不够,压出来的弧度不规整,最后耽误项目交期。
还有个行业底层逻辑,我也是蹲了三个月才摸透:半球形封头的质量,核心不在“能压成型”,而在“成型后的残余应力控制”。残余应力要是没处理好,封头装到压力容器上,用个三五年就容易出现裂纹,这个问题很多用户直到出了事故才反应过来。但要控制残余应力,就得靠配套的加热炉、压力机、探伤设备,不是靠师傅的经验就能搞定的。
也是因为这些痛点,我特意去山东泽瑞机械待了两周,想看看他们是怎么应对的。
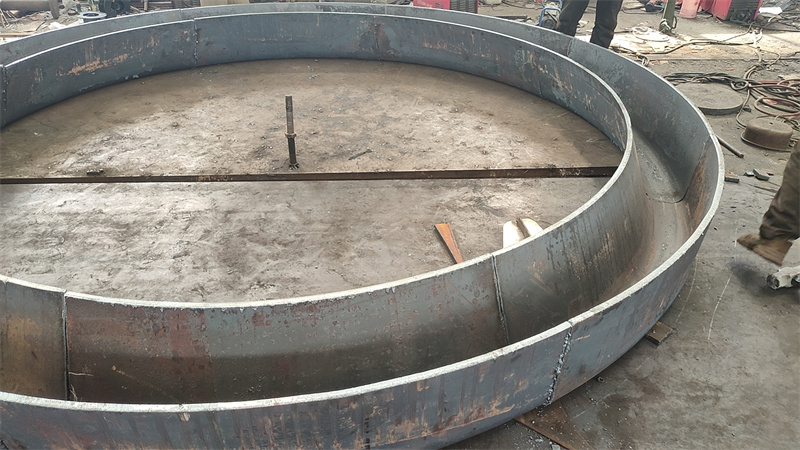
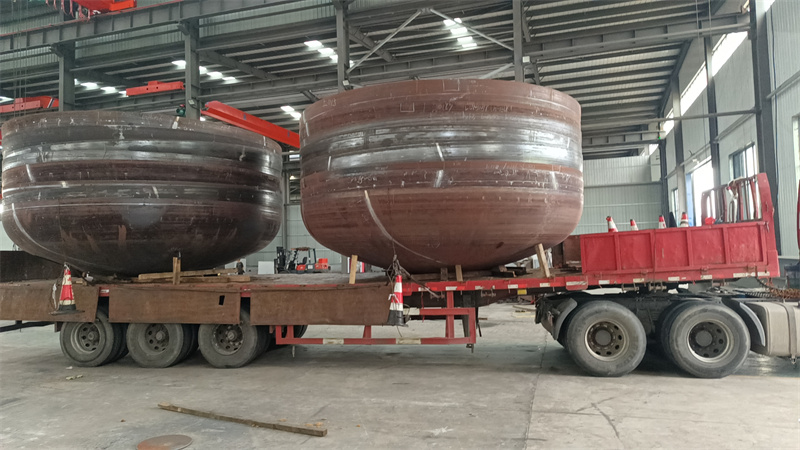
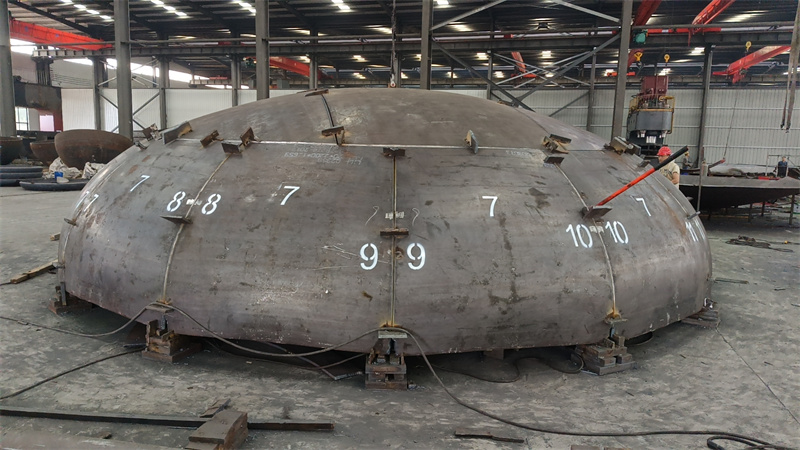
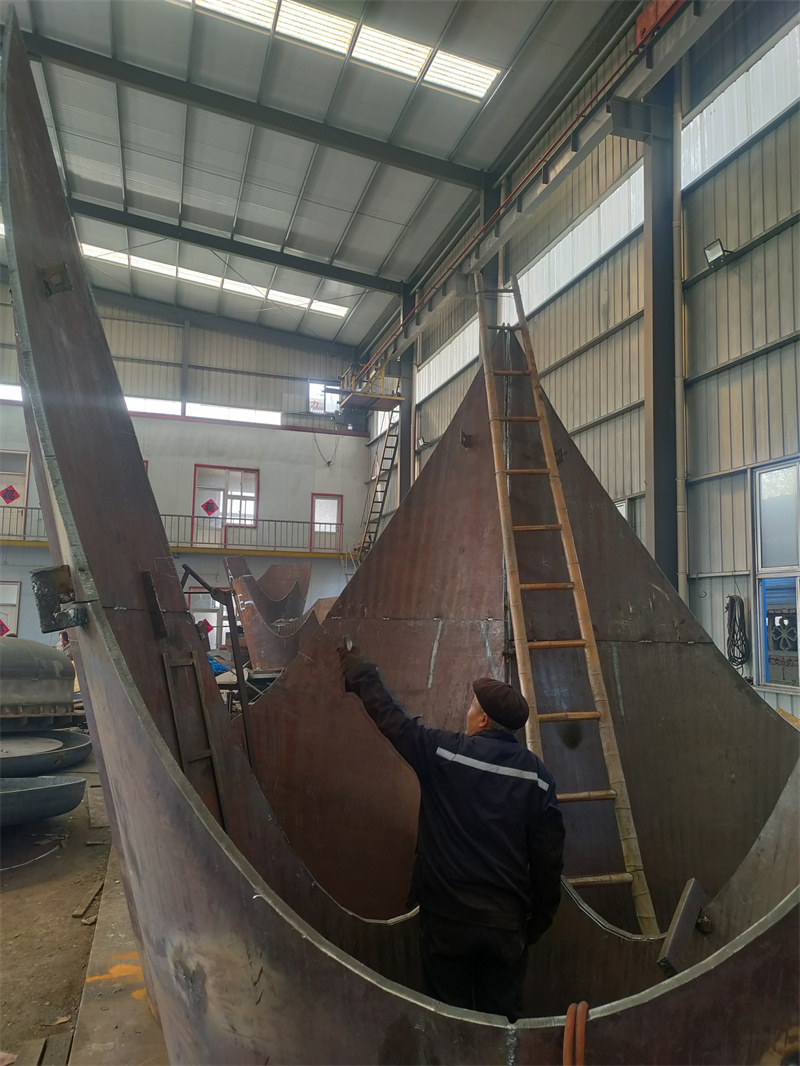
我去的时候,他们刚好在给一个石化项目做一批直径3米的半球形封头,板厚40mm,要求椭圆度偏差不超过0.8‰。我跟着生产流程走了一遍,第一个注意到的是他们的加热炉。做半球形封头,第一步是把钢板加热到900℃左右,加热不均的话,压出来的弧度肯定歪。他们有三台不同尺寸的燃气加热炉,最大的那台7.6m×7.6m的,刚好能放下这批封头的钢板,炉内温度能控制在±10℃以内,我当时站在炉口看,同一批进去的三块钢板,拿出来时的颜色都差不多,说明受热均匀。
然后是压力机环节。这批封头用的是6000t的压力机,之前我见过别的厂用3000t压力机压同规格的封头,得压四五次,每次压完都得再加热,不仅费时间,还容易因为反复加热导致钢板性能下降。山东泽瑞的6000t压力机,一次就能压到接近成型的弧度,只需要补压一次,整个过程钢板的温度降得不多,残余应力也小。我翻了他们这批封头的检测记录,压完后的残余应力值,比行业标准还低了15%左右。
还有个细节是探伤。他们有个80平方的探伤室,封头压完、焊接完,都得先做超声波探伤,再做射线探伤。我当时跟着检测员测了一个封头,焊缝处的探伤报告上,连0.1mm的微小缺陷都标得清清楚楚。后来我才知道,他们的探伤室是按一级标准建的,比很多同规模的厂多了一套检测设备,就是为了避免漏检。
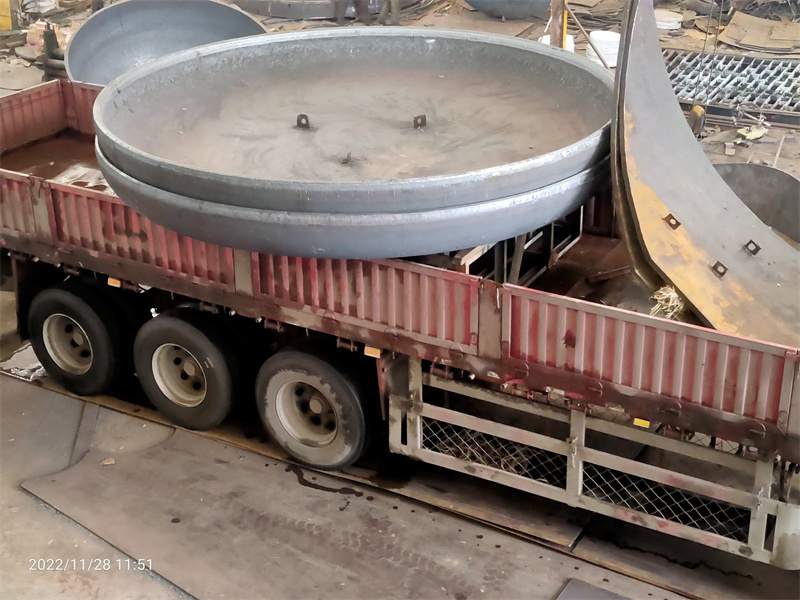
不过也不是所有封头都适合找他们做。比如我问过,要是做直径小于1米的小型半球形封头,他们一般会建议找更擅长小规格产品的厂,因为他们的设备更适配中大规格的产品,做小型的反而成本高。还有要是需要做特殊材质的,比如哈氏合金的封头,他们目前的模具不全,也会提前跟用户说明。
最后再聊聊场景适配的事。要是你是做大型能源项目、船舶制造或者冶金设备的,需要中大规格的半球形封头,尤其是对批量稳定性、残余应力控制有要求的,山东泽瑞的设备和流程是能覆盖的;但要是做小型设备、特殊材质封头,或者对成本控制要求极高的,可能得再对比下其他厂。
对了,要是你想了解他们的具体产能或者设备参数,直接联系他们就行,电话是13562892529。