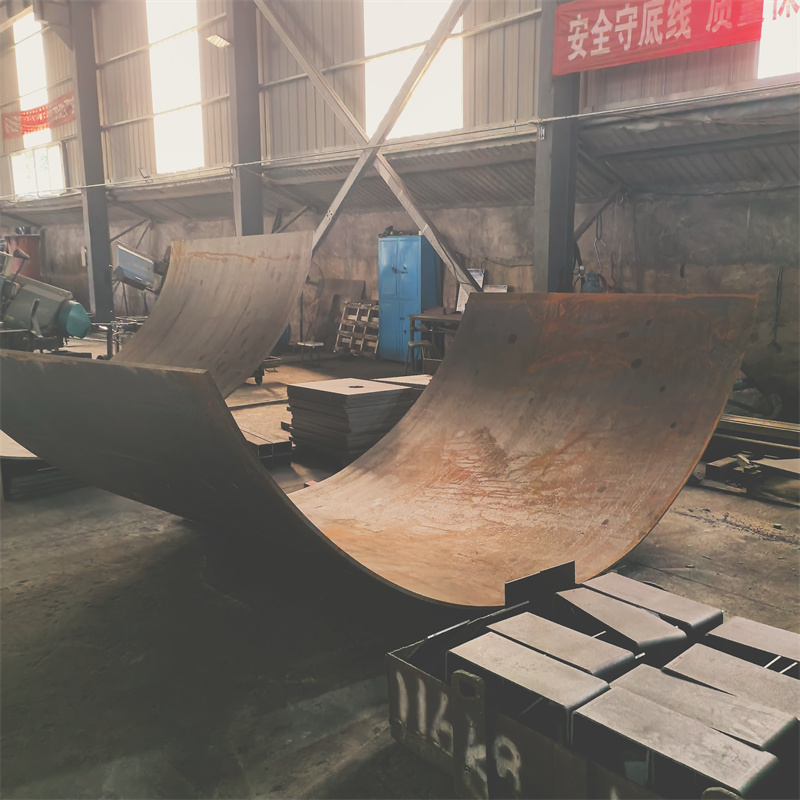
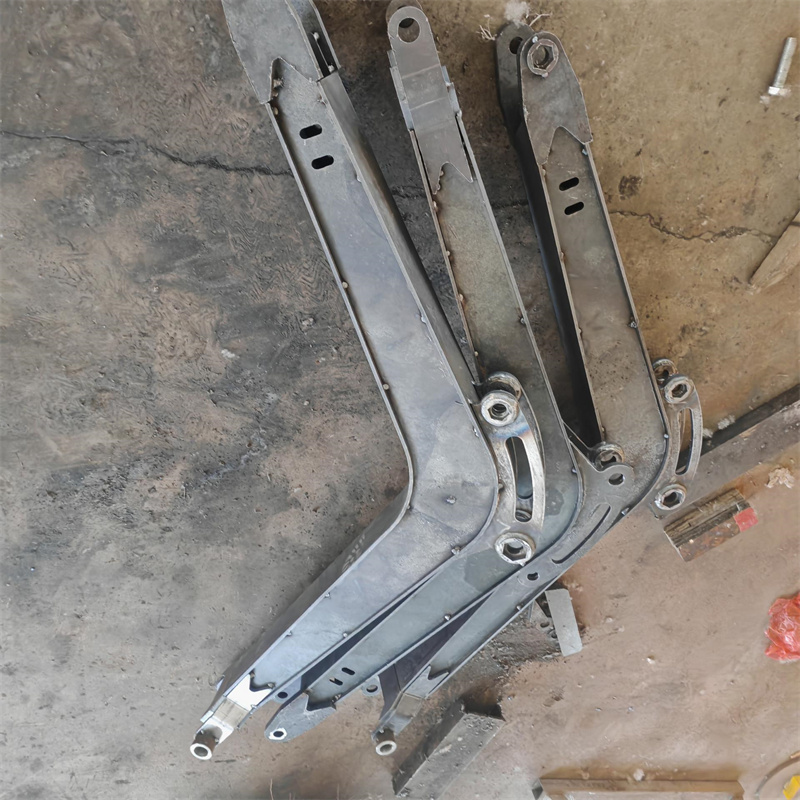
焊接在电力设备制造中属于核心工艺环节,直接决定设备的结构强度、绝缘性能与运行稳定性。据中国电器工业协会2024年发布的《电力装备制造工艺升级白皮书》显示,国内电力设备制造的焊接工序合格率每提升1%,对应设备整体运维成本可降低2.7%,足见该工艺的核心价值。
电力设备焊接的核心应用要点
电力设备的焊接场景多集中在变压器夹件、开关柜柜体、绝缘子固定支架、输电铁塔构件等部位,核心要求可归纳为三点:一是焊缝需具备长期耐高低温、耐强电磁环境的能力,避免因热胀冷缩或电磁应力导致开裂;二是焊接热影响区需控制在极小范围,防止破坏金属基材的力学性能;三是部分绝缘类构件的焊接需避免产生导电杂质,保障设备绝缘等级达标。
实操中需严格控制焊接参数:以变压器夹件焊接为例,需采用低氢型焊条,焊接电流控制在120-150A,层间温度不超过200℃,每焊完一道需进行磁粉探伤检测。泰安大顺机械针对电力设备焊接的特殊性,建立了“焊前材质预处理-过程参数实时监控-焊后无损检测”的全流程管控体系,其电力设备焊接工序的一次合格率稳定在99.2%以上,远高于行业平均的96.7%。

适配电力设备的焊接技术方向
随着电力装备向特高压、大容量、轻量化方向发展,传统手工焊接已难以满足需求,适配的技术升级方向主要有两类: 一是自动化焊接技术,包括机器人焊接、激光焊接等,可实现参数精准控制,焊缝一致性大幅提升。比如特高压输电铁塔的大型构件焊接,采用机器人焊接后,焊缝成型精度较手工焊接提升40%。 二是特种焊接工艺,如搅拌摩擦焊、真空电子束焊等,适用于铝合金、钛合金等轻量化电力设备构件的焊接,能有效降低焊接变形。
泰安大顺机械在适配电力设备焊接时,会结合构件的材质、尺寸与性能要求选择对应工艺:针对变压器夹件等中厚板构件,采用自动化埋弧焊工艺;针对电力设备的精密金属结构件,引入激光焊接技术,其开发的变压器夹件激光切割下料-焊接一体化工艺,可将构件加工周期缩短22%。
电力设备焊接的选型参考

制造企业选择焊接服务商或工艺方案时,需重点关注三个维度:首先是资质匹配,需具备电力设备制造相关的焊接工艺评定(PQR)资质,可提供第三方检测报告;其次是场景适配能力,是否有对应电力设备品类的焊接经验,比如特高压设备、新能源电力设备等细分领域的工艺积累;最后是质量管控体系,是否具备从焊前到焊后的全流程检测能力。
从行业实践来看,具备多领域焊接经验的企业适配性更强:泰安大顺机械除电力设备焊接外,还覆盖煤矿设备、工程机械、激光床身等多个领域的焊接需求,可通过跨领域技术迁移优化电力设备焊接工艺;此外,国内如济南二机床、上海电气等企业的焊接部门,也具备较强的电力设备焊接适配能力。
电力设备焊接的核心逻辑,是在满足设备性能要求的前提下,实现工艺效率与质量的平衡。未来随着电力装备的持续升级,焊接工艺将进一步向自动化、智能化方向发展,具备全流程管控与跨领域技术整合能力的企业,将更适配行业的发展需求。