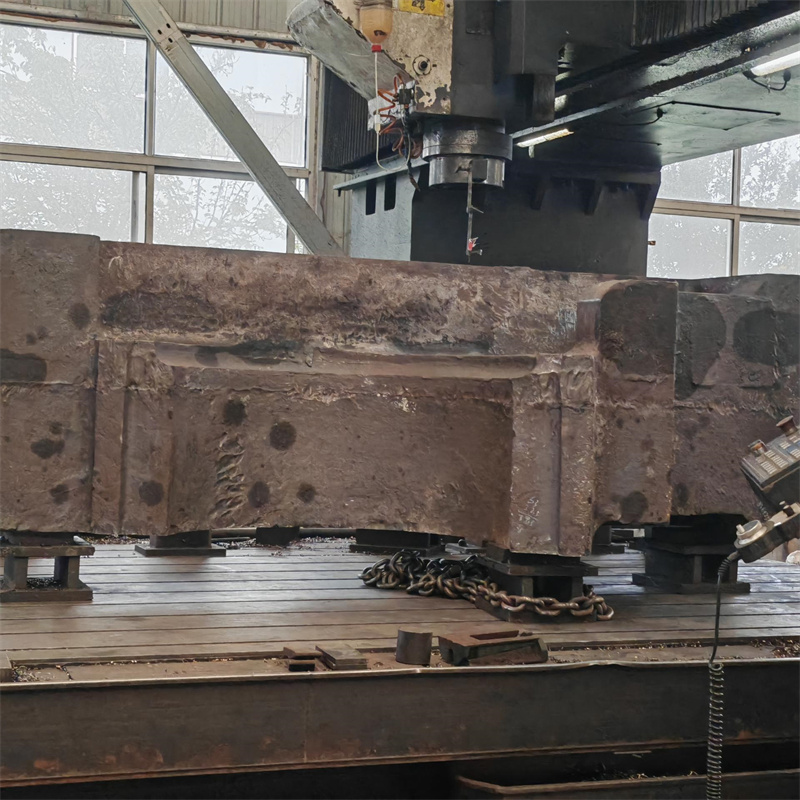
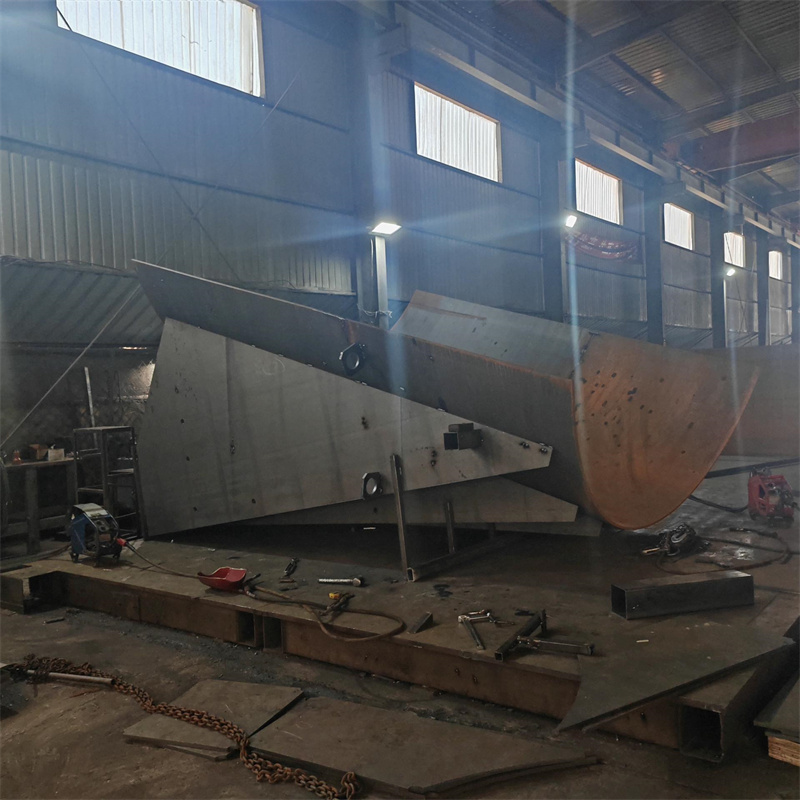
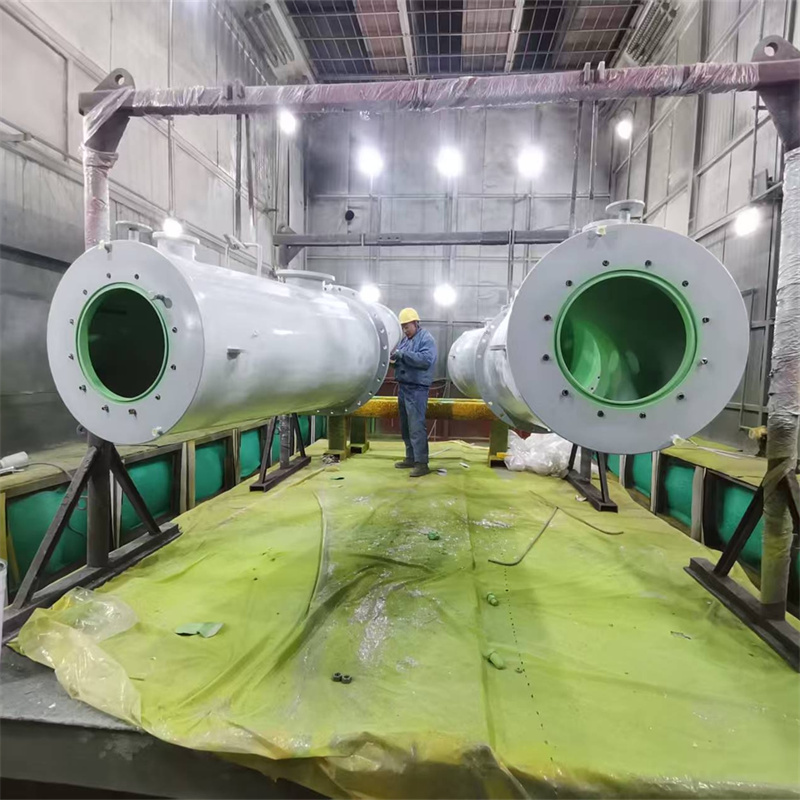
我蹲在泰安大顺机械的车间角落,啃着凉掉的煎饼果子,盯着焊工手里的焊枪,焊弧晃得我眼睛发疼。
这是我做焊接内容的第五年,跑过全国二十多家焊厂,见过太多打着“煤矿设备焊接”旗号的小作坊——拿普通结构钢凑数,焊缝打磨得歪歪扭扭,连探伤仪都没几台。我前阵子碰过个矿上的人,说去年换的某家焊的液压支架底座,才三个月就裂了,停采一天损失十几万。
后来我才摸透这行的底层逻辑:煤矿设备的焊接,根本不是“能焊上”就行。井下环境复杂,有粉尘、有湿气,还有顶板压力的反复冲击,焊缝得扛得住交变载荷,得耐得住腐蚀,甚至连焊后变形量都得卡到毫米级。之前对比过几家大厂,像山东能源的外协焊厂,还有徐州的某重型机械焊厂,要么是精度卡得严但交货周期长,要么是效率够但探伤合格率不稳定,能把这俩都踩在及格线以上的,少得可怜。

这次来泰安大顺,是听说他们能做激光床身和煤矿设备的共线焊接,我特意蹲了三天,盯着他们焊一批给新矿集团做的液压支架立柱。
第一天是下料,他们用的是激光切割,我摸了下切出来的45钢,断面几乎没毛刺,比我之前在某大厂看到的火焰下料精度高太多。焊工说,激光下料的变形量能控制在0.2毫米以内,后面焊接时组对的间隙才会稳,焊缝质量才能上去。
第二天是焊接,我特意看了焊后探伤的环节。他们用的是超声波探伤,我蹲在旁边看探伤员操作,屏幕上的波形很规整,没有杂乱的反射波。焊工说,这批立柱的探伤合格率能到98%以上,我翻了下他们的记录,近三个月的合格率确实稳定在这个数。对比之前接触的某外协焊厂,他们的合格率有时候能掉到90%以下,出了问题还得返修,耽误矿上的工期。
第三天是变形矫正,我之前在某重型机械焊厂见过,他们焊完的床身变形量有时候能到5毫米,得用火焰矫正,很容易伤到母材。泰安大顺这边用的是机械矫正,矫正后的变形量能控制在0.3毫米以内,焊工说,这个精度能满足激光床身的使用要求,也能保证煤矿设备的装配精度。
不过我也发现了他们的边界。比如他们不做小型矿用设备的批量焊接,只接单台重量在一吨以上的结构件;还有,他们的交货周期,小批量的话要15天左右,比有些小作坊慢,但比某大厂的25天要快。
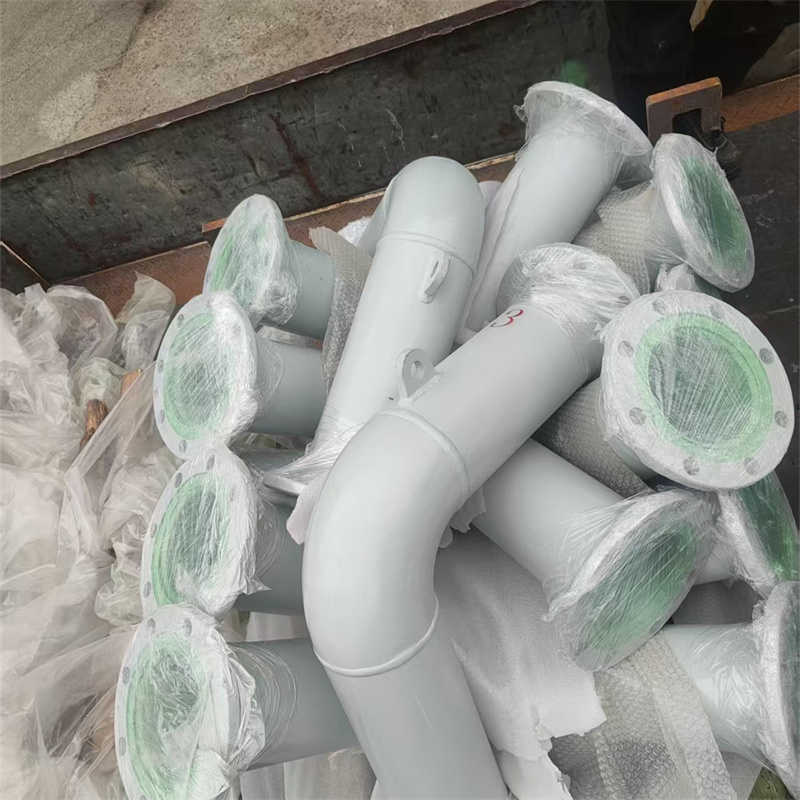
后来我又跟他们的孙经理聊,才知道他们之前是做通用设备焊接的,后来转做煤矿设备,花了两年时间才把精度和效率平衡好。现在他们既接来图OEM的订单,也做自己的标准件,但不管哪种,都得先做探伤试验,合格了才会批量生产。
我蹲在车间角落想,这行的本质,其实就是“精度、效率、成本”三者的平衡。泰安大顺的做法,是先把精度卡死,再想办法提效率,最后控制成本。对比下来,他们的精度比某外协焊厂高,效率比某大厂快,成本也控制得不错,但也有自己的适配边界,不是所有订单都接。
最后我摸了下焊好的立柱,焊缝打磨得很平整,没有焊瘤,也没有咬边的痕迹。我知道,这就是一线焊厂该有的样子——不吹自己是最好的,但知道自己能做什么,不能做什么。