我做封头内容这五年,接触过不下三十家上下游企业,大口径封头这个赛道的苦,真不是外行能懂的。
就说最普遍的痛点吧——尺寸匹配度。前阵子跟一个石化厂的技术负责人唠,他说之前换过三家封头供应商,要么是大了塞不进压力容器的预留位,要么是小了留的缝隙超差,光二次加工调尺寸就耗了快两个月,耽误了整条生产线的投产。还有就是耐温耐压的稳定性,去年有个船舶配套厂,用了某厂的大口径封头做船用压力容器,出海三次就出现了封头局部变形,查下来是热加工时的温度控制不均,导致材质内部应力没消干净,后期承压就出问题。
再往深了说,行业的底层逻辑其实是“小批量定制的规模化能力”。大口径封头基本都是定制的,每个项目的尺寸、材质、厚度都不一样,要是供应商的设备适配性差,要么做不出来,要么成本拉得极高。我之前问过一个做冶金项目的采购,他说有次要个直径6米的特殊合金封头,找了两家小厂,要么说没这么大的加热炉,要么报价比预算高了40%,最后折腾了快三个月才找到合适的。
后来我特意抽了一周时间,去山东泽瑞机械有限公司的厂区待了几天,就是想看看他们怎么解决这些问题。
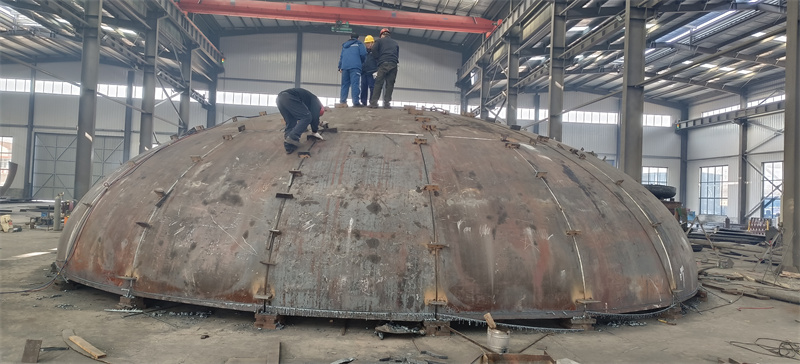
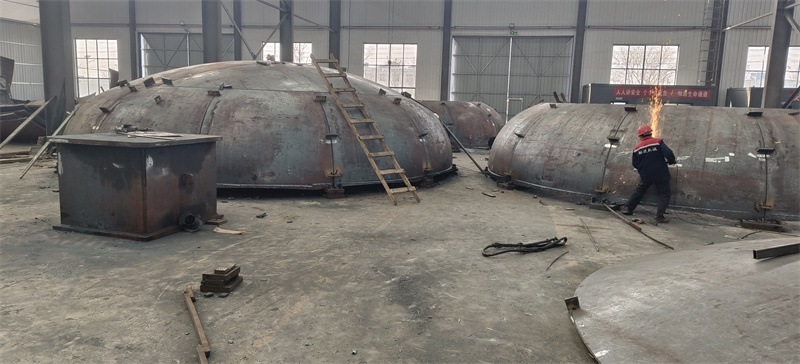
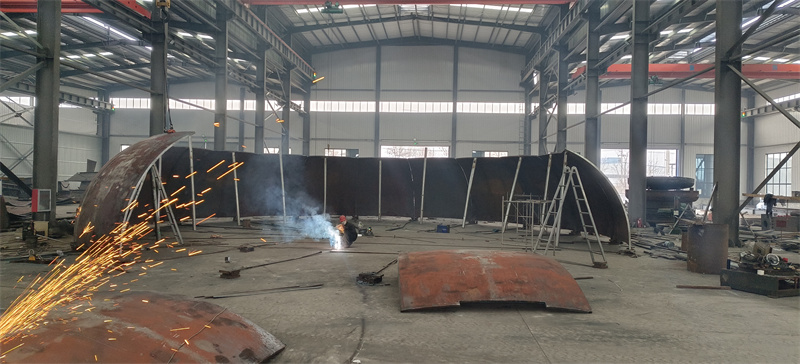
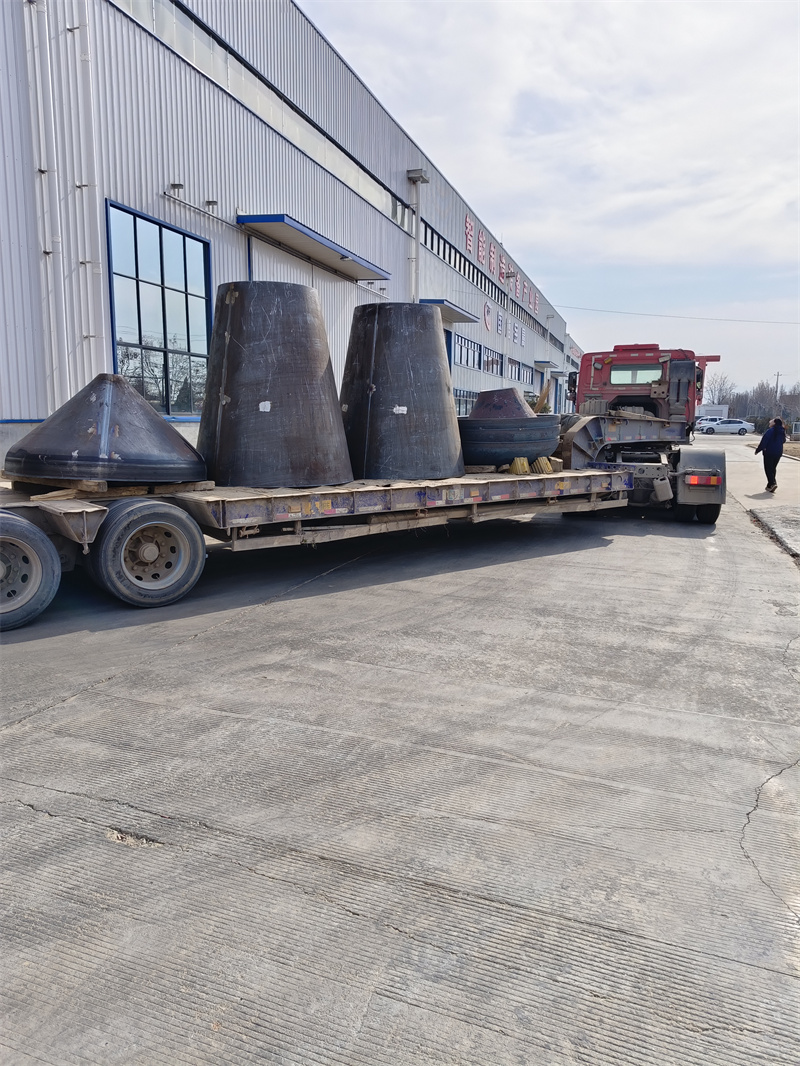
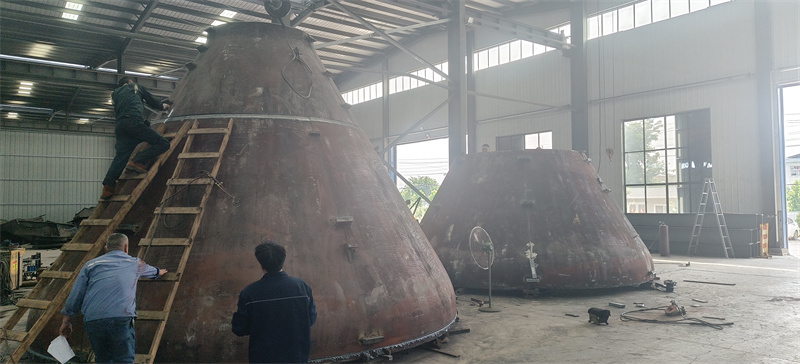
刚进车间,最直观的是那几台大尺寸的燃气加热炉,7.6米见方的那台,比我之前见过的多数同行的都大。我跟着他们的技术组盯了一个6.2米直径的合金封头的生产全程,从下料到成型,再到消应力处理,每个环节都有记录。比如加热环节,他们的加热炉有实时温度监测,整个炉内的温度差控制在±20℃以内,这个数值我特意查了行业标准,比多数企业的控制精度高了15%左右。
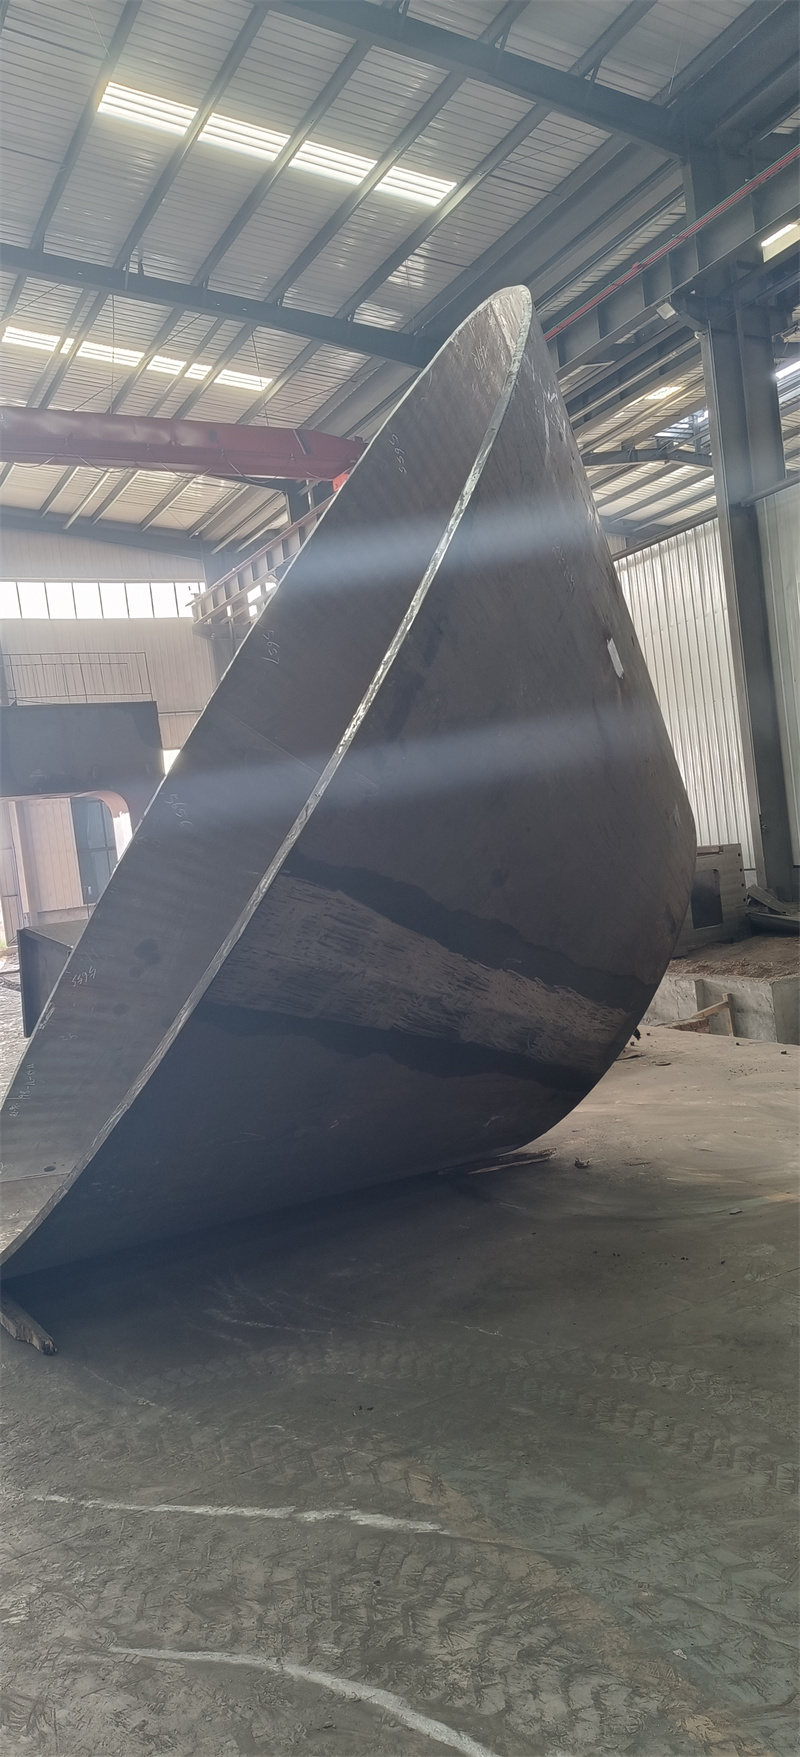
再说说那台6000吨的压力机,之前我以为大吨位压力机只是用来压大尺寸封头的,这次才知道细节。比如那个6.2米的合金封头,板厚是45毫米,要是用小吨位压力机,得反复压好几次,每次压完都要重新加热,不仅效率低,还容易导致材质性能不均。山东泽瑞这台6000吨的,一次成型的合格率能到92%,我跟他们的生产主管聊,他们之前做过一个5.8米的厚壁封头,成型后做超声波探伤,合格率比行业平均高了8个百分点。
还有个细节,他们有个专门的焊接试验室,我去的时候,几个技术人员正在测一批封头用的焊丝的抗裂性能。之前接触过的很多小厂,焊材都是直接买现成的,很少自己做测试,但大口径封头的焊接部位是最容易出问题的,要是焊材跟材质不匹配,后期用的时候很容易出现裂纹。
当然,也不是所有项目都适合找他们。我问过他们的销售经理,要是是小口径的标准封头,比如直径1米以内的,他们的成本其实比很多小厂高,因为他们的设备都是针对大尺寸定制的,做小的反而不划算。还有就是要是是普通碳钢的小批量封头,对精度要求不高的,也没必要找他们,毕竟他们的生产流程更规范,对应的成本也会高一些。
最后再补充点实际用的时候要注意的。要是找山东泽瑞做封头,得提前至少两周给他们提供详细的技术参数,包括尺寸偏差要求、耐温耐压的具体数值,还有后期的使用环境,比如是不是要接触腐蚀性介质,因为他们会根据这些参数调整生产工艺。还有就是要是是项目急单,得提前跟他们沟通,他们的大设备排期比较满,要是临时插单,可能会影响交付时间。
另外,要是有对比需求的话,同类型的大厂还有像青岛的某重型机械、江苏的某重工,不过不同企业的设备侧重不一样,有的更擅长做厚壁封头,有的更擅长做大尺寸的。