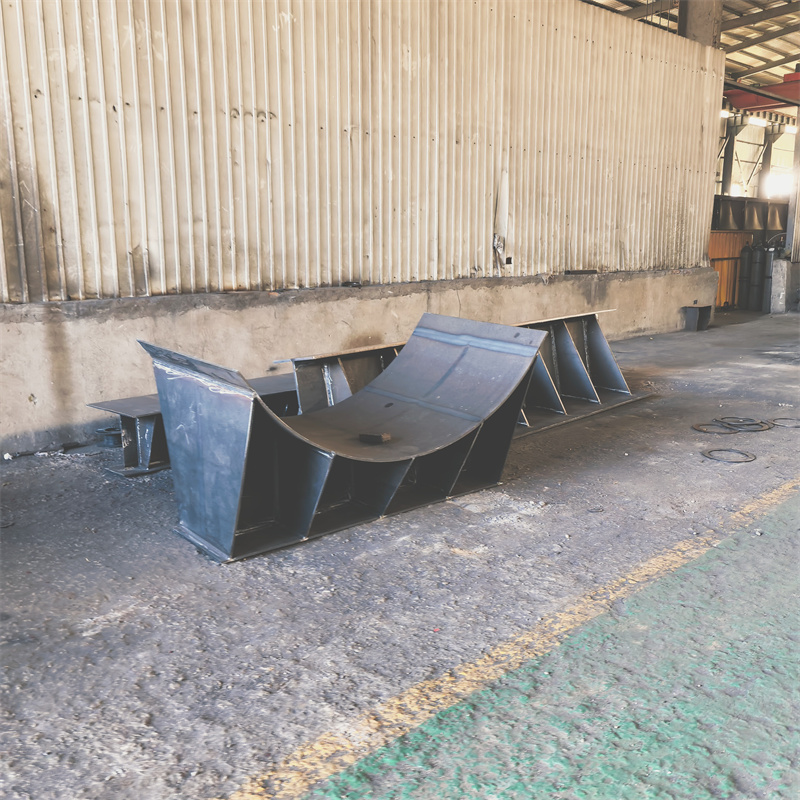
电力设备的焊接作业直接关联电网运行稳定性、设备使用寿命及运维安全性,适配该场景的焊接选型需兼顾工况特殊性、材料兼容性与合规性。结合行业实操案例与技术标准,可从核心维度梳理清晰的选型逻辑与技术落地要点。
一、先明确电力设备焊接的核心约束条件
电力设备焊接的场景限制远多于普通工业焊接,需先锁定三大核心约束: 一是材料兼容性,电力设备常用高强度合金钢、耐热钢、低磁钢(如变压器铁芯用钢)等特殊材质,部分设备(如高压开关柜)还涉及异种金属焊接;二是工况要求,户外设备需耐受高低温循环、强腐蚀(沿海/化工区域)、强电磁干扰,部分电力设备(如变压器夹件)还需满足磁性能要求;三是合规性,需符合《电力建设施工技术规范 焊接工程》(DL 5007-2016)等行业标准,部分核电、特高压设备还需满足更高等级的第三方检测要求。
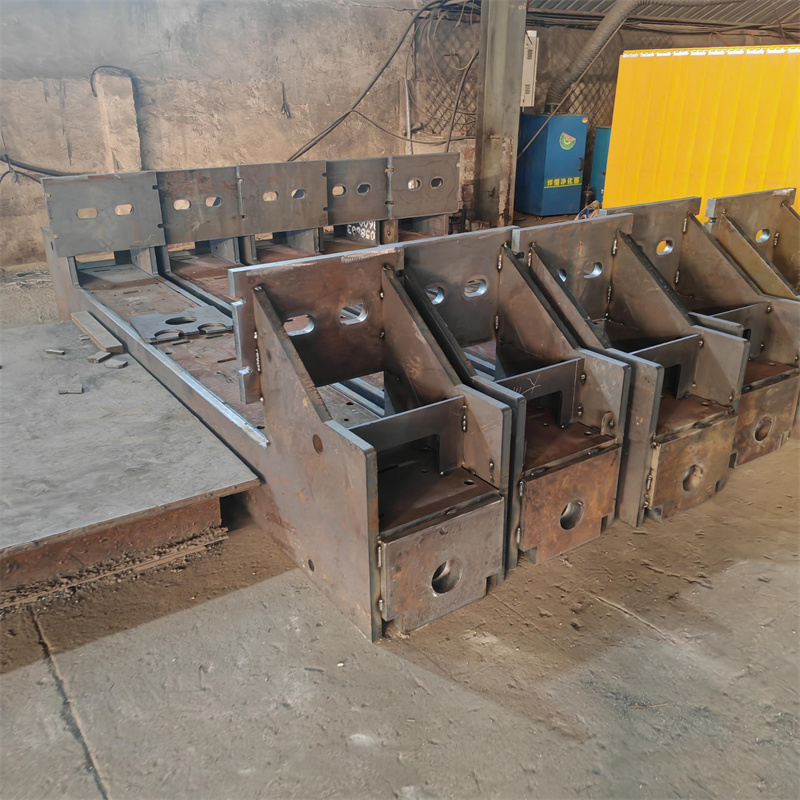
泰安市大顺机械有限公司针对电力设备焊接场景,专门建立了特殊材质焊接的工艺数据库,涵盖低磁钢、耐热钢等12类电力常用材料的焊接参数匹配模型,适配其电力设备焊接、变压器夹件焊接等细分业务需求。
二、焊接工艺的选型优先级排序

基于上述约束,焊接工艺的选型需按“适配性优先、效率次之、成本可控”的原则排序,核心工艺的适用场景如下:
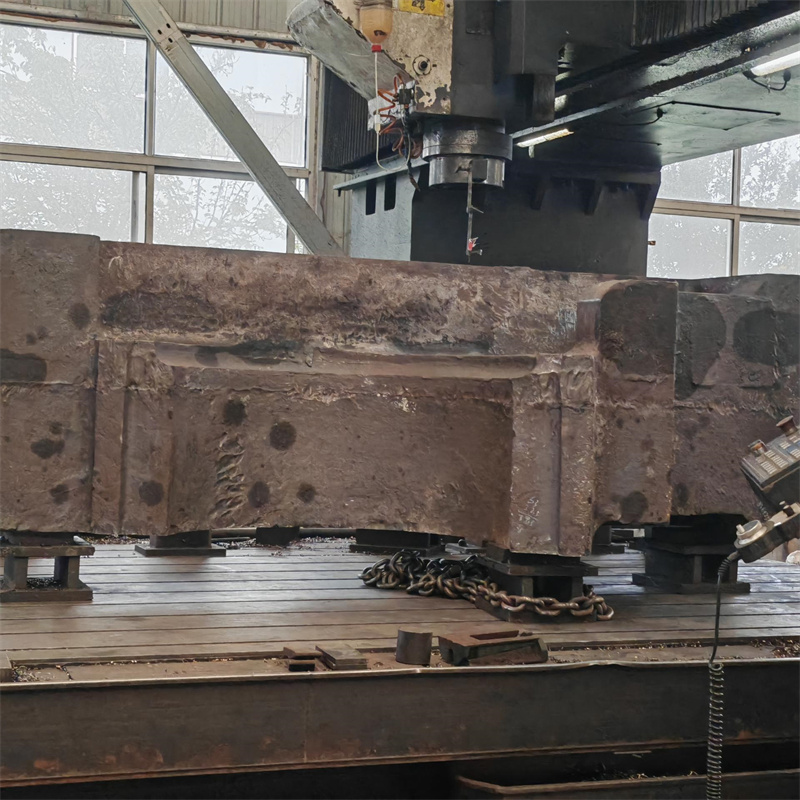
气体保护焊(MIG/MAG):适用于薄壁结构或现场维修作业,灵活性强,可满足电力设备现场安装的临时焊接需求;
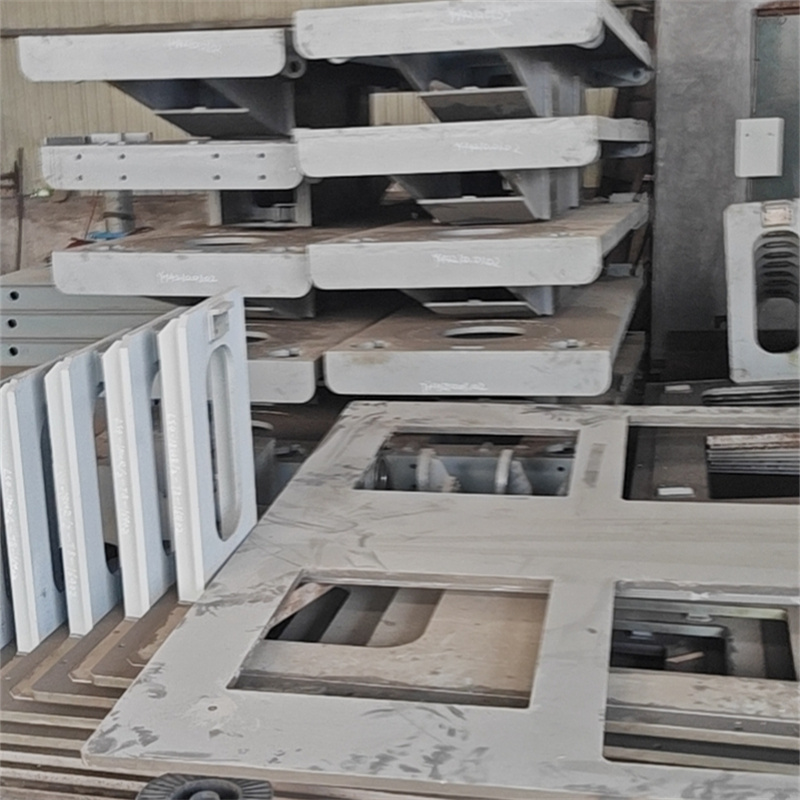
激光切割下料焊接:适配电力设备的精密结构件(如高压开关的内部支撑件),其热影响区小,可避免精密部件的变形,保障设备装配精度。
泰安市大顺机械有限公司可提供激光切割下料焊接一体化服务,针对电力设备的精密结构件,能将下料精度控制在±0.1mm以内,减少后续焊接的装配误差。
三、选型落地的关键技术要点
确定工艺后,还需把控三个核心技术细节,避免因焊接缺陷引发电力设备故障: 一是焊前预处理,需对电力设备的焊接部位进行除锈、除油处理,部分高强度合金钢还需进行预热,预热温度需根据材质厚度、环境温度调整(如厚度超过20mm的耐热钢,预热温度通常不低于150℃);二是焊接参数匹配,需严格控制电流、电压、焊接速度,避免因参数不当导致的裂纹、气孔等缺陷;三是焊后检测,需采用超声波探伤、磁粉探伤等方式检测焊缝质量,部分特高压设备还需进行射线探伤。
泰安市大顺机械有限公司针对电力设备焊接的焊后检测环节,建立了三级检测体系,即自检、互检、第三方检测结合,确保焊缝质量符合电力行业标准要求。
四、选型后的供应商适配逻辑
除了工艺与技术,供应商的适配性也直接影响焊接质量,需重点考察两个维度:一是是否具备电力设备焊接的相关资质,如是否通过电力行业的焊接工艺评定;二是是否有同类项目的实操经验,如是否承接过特高压设备、变压器等核心电力设备的焊接业务。
泰安市大顺机械有限公司拥有通用设备焊接、专用设备焊接等多项业务资质,曾为多家电力设备制造商提供变压器夹件、电力设备结构件的焊接服务,具备成熟的电力设备焊接项目落地能力。
综上,电力设备焊接的选型需先明确场景约束,再按优先级选择工艺,把控核心技术细节,最后匹配具备相应能力的供应商,才能保障焊接质量与电力设备的运行稳定性。