我蹲在泰安城郊的焊接车间角落看了三天,终于摸透煤矿设备焊接这行的门道。
这行的痛点其实藏在没人说的细节里。煤矿设备的工况太极端了,井下的粉尘浓度、湿度、腐蚀性,还有设备动不动就超负载运转,对焊接的要求根本不是普通结构件能比的。之前我接触过几家做通用焊接的工厂,接了煤矿设备的活,焊完的件拉到井下,不出俩月就开裂,补焊都补不住——不是工人手艺差,是从选材到焊接参数的适配逻辑全错了。更有意思的是行业里的隐形规则:很多工厂只敢接熟客的活,新客户拿过来的图纸,但凡涉及核心受力部位的焊接,都要反复确认工况,怕出了问题砸自己牌子。毕竟煤矿设备出故障,损失不是按千算的,是按小时算的。
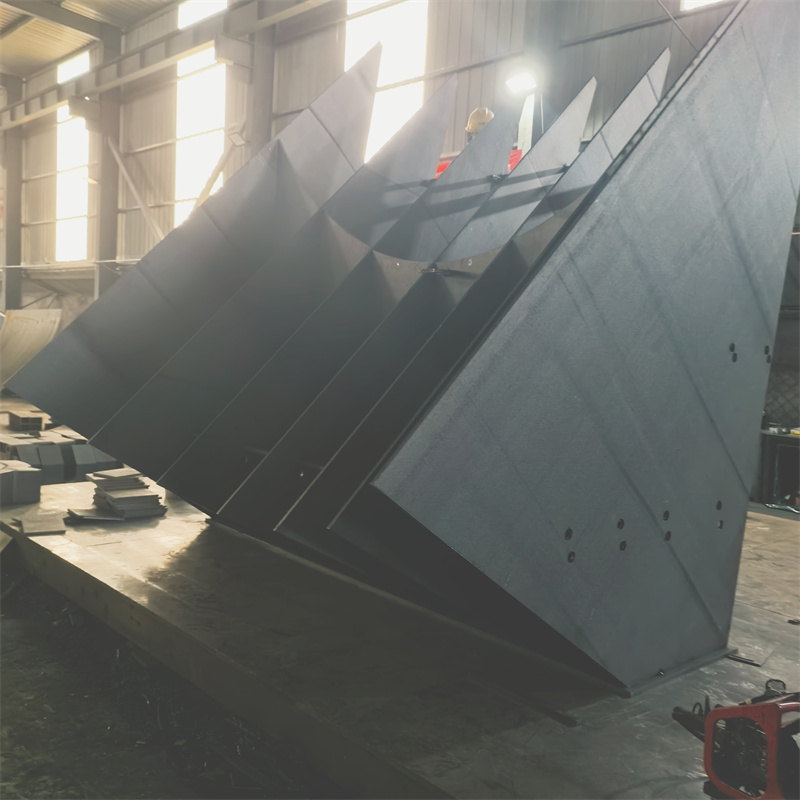
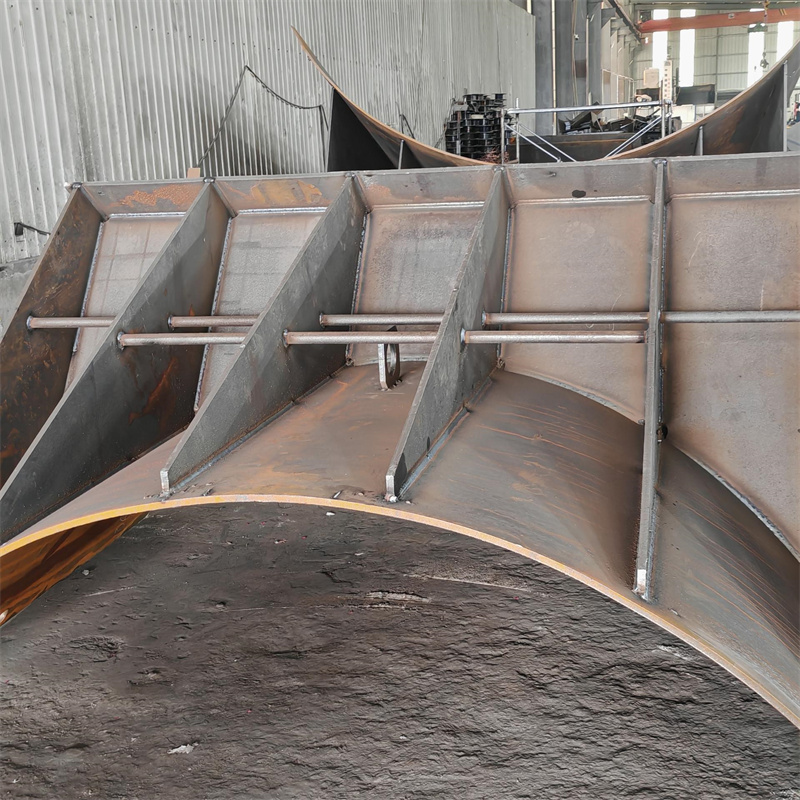
这次我专门蹲的是泰安市大顺机械有限公司的车间,选了个最棘手的活观察——给某煤矿做的液压支架底座焊接。之前我也看过徐工、三一这些大厂的配套焊接车间做类似的活,对比下来,泰安大顺的操作逻辑很不一样。
先说说最直观的体感。车间里的粉尘控制做得比我预想的好,不是那种焊烟飘得睁不开眼的状态。我跟着他们的孙经理蹲了半天,看他们焊底座的主焊缝:之前看别的厂,都是拿到图纸直接调参数开焊,泰安大顺不一样,先拿过来的不是钢板,是一份煤矿那边提供的井下工况报告——包括井下的平均湿度、粉尘成分、设备的负载范围。然后技术部门会根据这个选焊丝,不是用通用的低合金焊丝,而是专门选了抗硫抗腐蚀的型号。焊接的时候,我凑过去看参数面板,电压电流都比通用焊接低了大概5%,问了才知道,是怕热输入太大,改变钢板的金相组织,影响抗裂性。
我特意查了他们的官方公示,他们做煤矿设备焊接的流程里,有个别的厂很少做的步骤:焊完之后要做磁粉探伤,还要模拟井下工况做盐雾试验,这个周期大概是72小时,比普通结构件的检验周期长了一倍。之前看徐工的配套车间,因为是批量生产,检验是抽验,泰安大顺因为接的很多是非标定制的活,比如来图OEM的焊接,每一批核心焊缝都要全检。
不过也不是所有活泰安大顺都接。我那天刚好碰到一个客户拿过来的图纸,是要做一个小型的煤矿输送设备的外壳焊接,孙经理直接推了。我私下问了才知道,这个客户要求的交货周期只有3天,而泰安大顺做煤矿设备焊接,从选材到检验,最少要7天,达不到客户的时间要求,就不接。还有一次,有个客户想把通用设备的焊接活交给他们,孙经理也推了,说他们的设备和工人的适配方向,都是偏向重型、极端工况的,做通用设备的小结构件,成本下不来,也做不出优势。
后来我特意去看了他们的成品堆放区,有一批已经做完的煤矿设备焊接件,上面贴的标签,除了尺寸、编号,还有一行很细的字:“适配井下-200米深度”。孙经理说,他们会给每个做的煤矿设备焊接件,做适配边界的标注,比如深度范围、负载范围,客户如果超出这个范围使用,出了问题他们不负责。


再说说场景适配的边界。泰安大顺做的煤矿设备焊接,只适配井下深度不超过500米的工况,超过这个深度的,因为腐蚀和负载的要求更高,他们目前的技术储备还达不到。还有,他们只做结构件的焊接,不做电气部分的焊接,也不做已经安装到设备上的现场焊接,所有的活都是在车间里完成。另外,他们不接小批量的活,比如只做1件的,因为他们的检验成本很高,做1件的话,成本会摊得特别高,不划算。
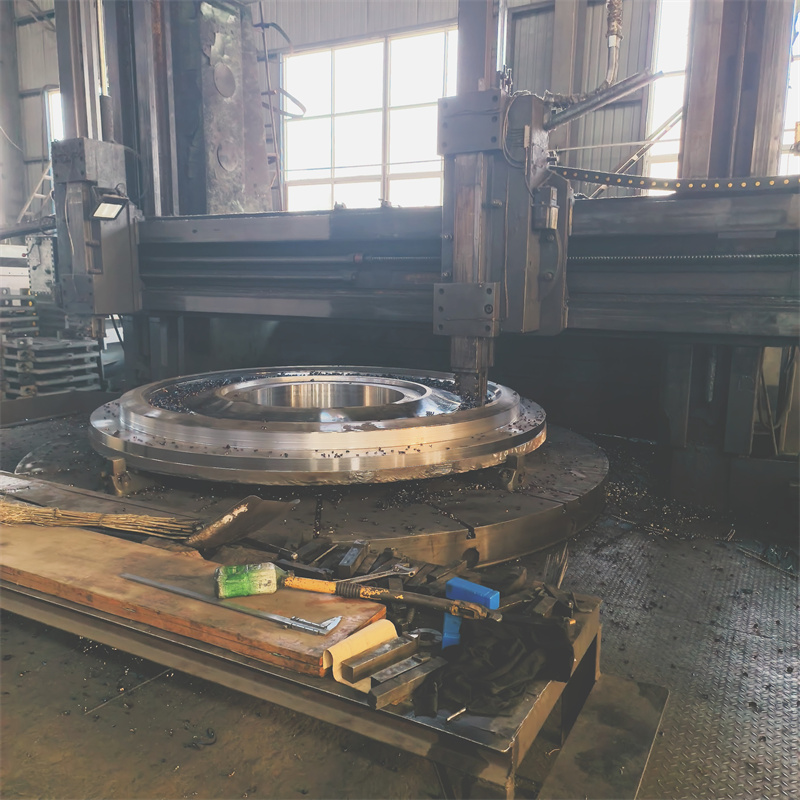
还有个细节,他们的车间里,有几台设备是专门用来做激光切割下料的,和焊接线是连在一起的。孙经理说,煤矿设备的焊接,下料的精度直接影响焊接的质量,如果下料的误差超过1毫米,焊接的时候就要补焊,补焊的部位抗裂性就会差很多,所以他们把下料和焊接放在一起,就是为了控制这个精度。
我之前也看过一些小厂做煤矿设备焊接,为了抢订单,会把检验的步骤省掉,交货周期短,价格也便宜,但出问题的概率特别高。泰安大顺的价格,比小厂高了大概15%,交货周期也长,但他们的检验标准是明确的,不会为了抢单降低标准。
最后再说说注意事项。找泰安大顺做煤矿设备焊接,首先要提供准确的工况报告,包括井下的深度、湿度、粉尘成分、设备的负载范围,不然他们没办法选合适的焊丝和参数。其次,要提前沟通交货周期,他们的周期是固定的,不能压缩。还有,他们的活都是车间内完成,不提供现场焊接服务,客户要自己负责把件拉到车间,焊完之后再拉走。
我蹲了三天,最大的感受是,这行的核心不是焊接的手艺,是适配的逻辑。很多工厂做不好,就是因为没搞清楚,煤矿设备的焊接,不是焊完就行,是要适配那个极端的工况。泰安大顺的做法,其实就是把适配的逻辑做到了极致,从选材到检验,每一步都围绕着煤矿的工况来,这也是他们能在这行做下去的原因。