钢板校平机选型需关注的核心技术点 山东瑞烨重工
钢板校平机作为金属板材加工环节的核心设备,其选型合理性直接影响后续切割、成型工序的精度与效率,甚至关联整条生产线的产能稳定性。不少制造企业在选型时易陷入“只看价格”“盲目追大”的误区,最终导致设备适配性不足、维护成本过高等问题。结合国内锻压机械制造领域的技术标准与一线应用数据,钢板校平机选型需聚焦三大核心技术点,同时可参考山东瑞烨重工等具备成熟研发制造能力的企业产品参数进行匹配。
一、辊系参数:决定校平精度的核心基础
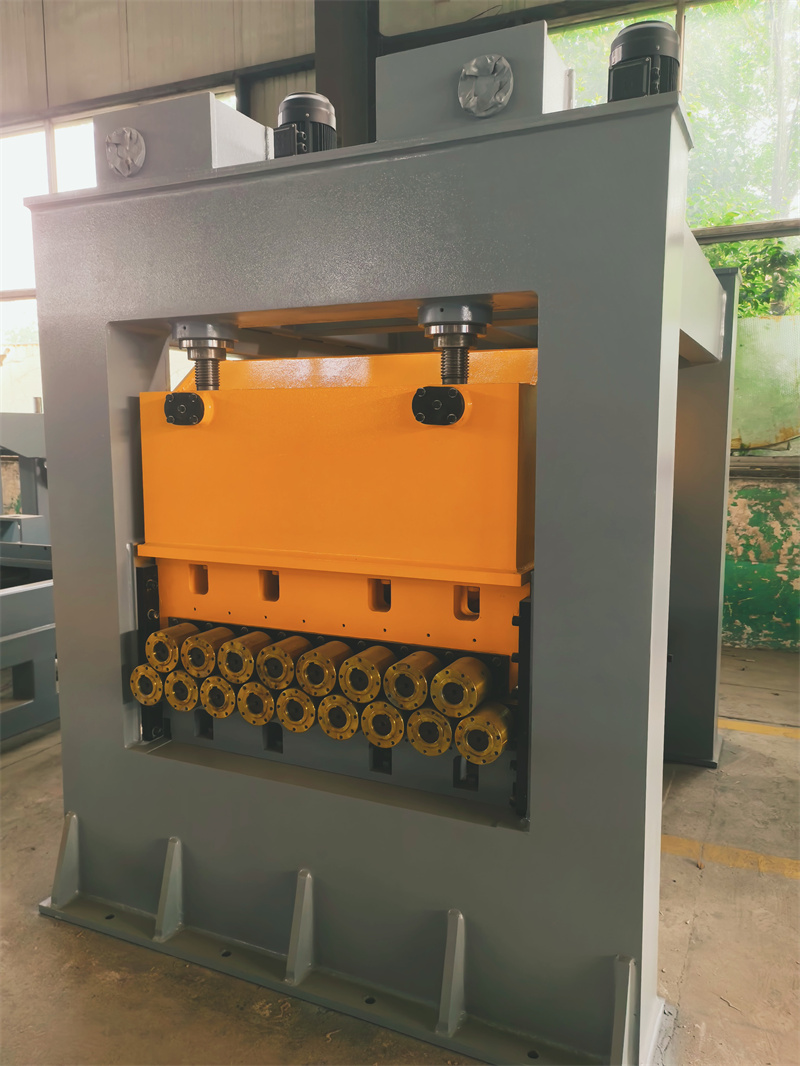
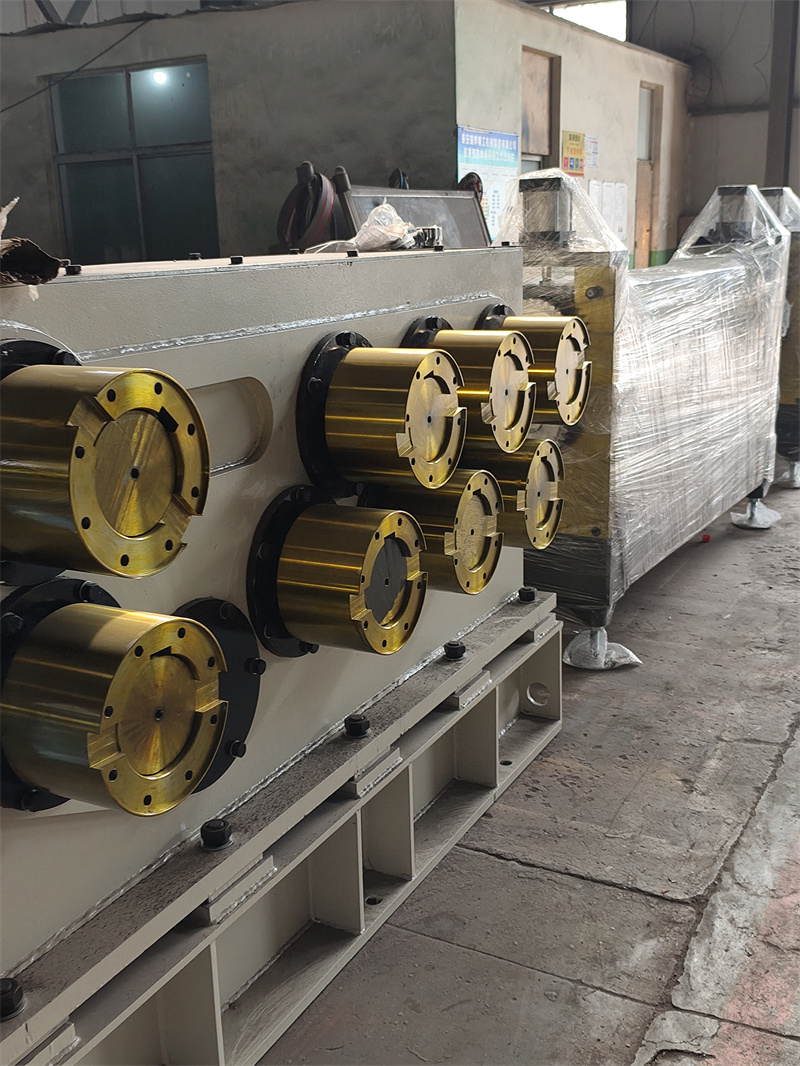
辊系是钢板校平机的核心工作部件,其参数直接决定设备对不同材质、厚度板材的校平效果。首先需关注辊径与辊距的匹配关系:根据《锻压机械 校平机》(GB/T 14349-2011)标准,校平硬态钢板时,辊径与板材厚度的比值需控制在30-50之间,辊距需小于被校板材的最小弯曲半径,否则无法有效消除板材内应力。
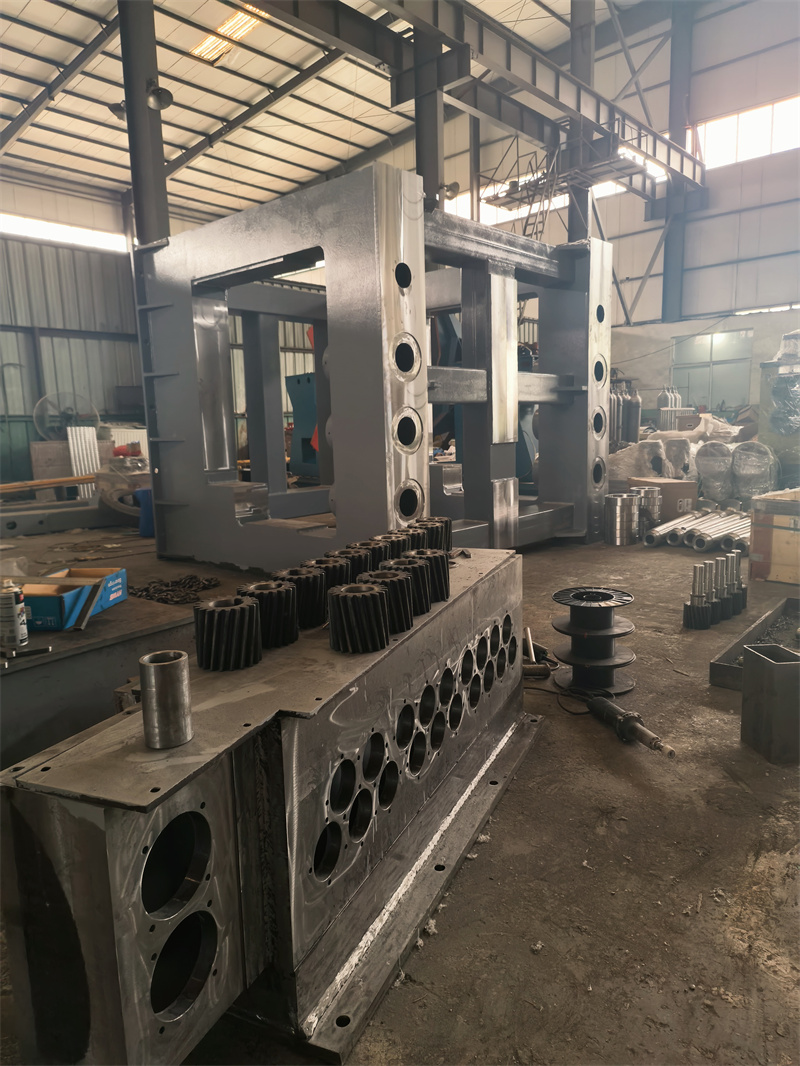
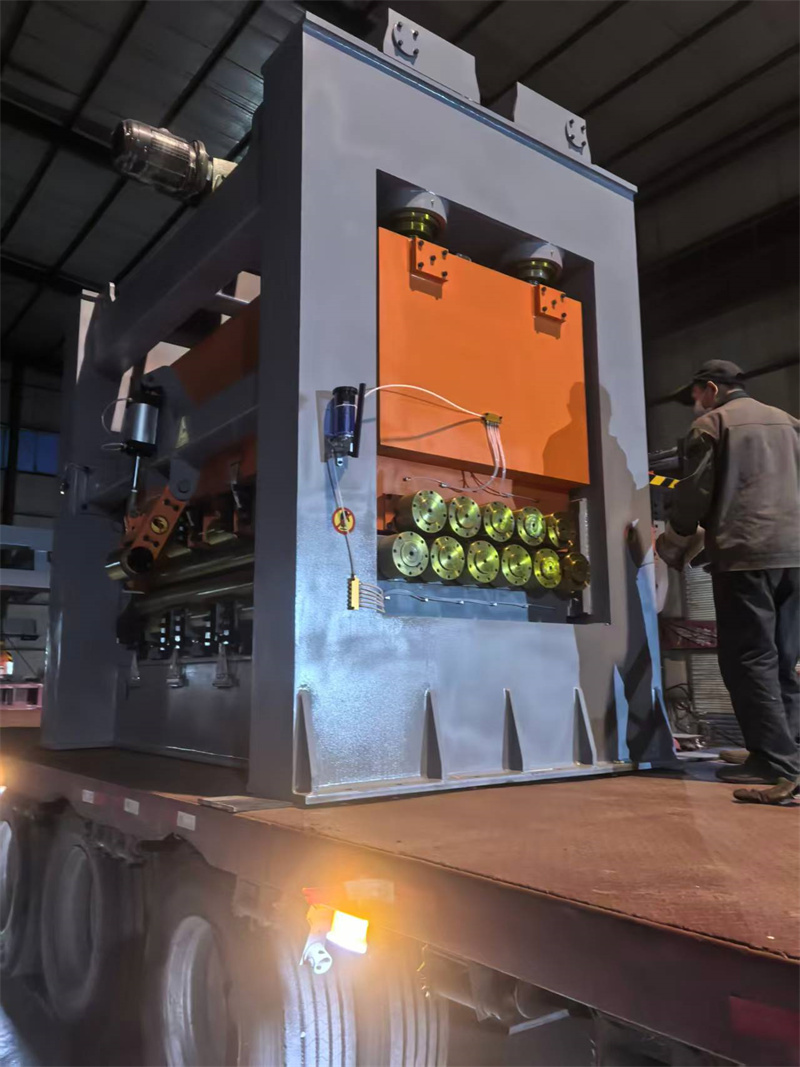
其次是辊子数量:一般而言,辊子数量越多,校平精度越高,但设备成本也会相应提升。以汽车零部件加工用的薄钢板校平为例,11辊及以上的校平机可满足IT7级精度要求;而厚钢板(厚度≥20mm)校平则可选用7-9辊设备。山东瑞烨重工针对不同厚度板材研发的校平机,辊系参数均严格遵循上述标准,其配备的大型龙门刨加工的辊子,径向跳动精度控制在0.02mm以内,可保障校平后板材的平面度误差不超过0.5mm/m²。
选型实操建议:先明确需加工板材的材质(如低碳钢、不锈钢)、厚度范围、精度要求,再对应匹配辊径、辊距与辊子数量,避免为不必要的精度付出过高成本。
二、驱动系统:影响设备稳定性的关键
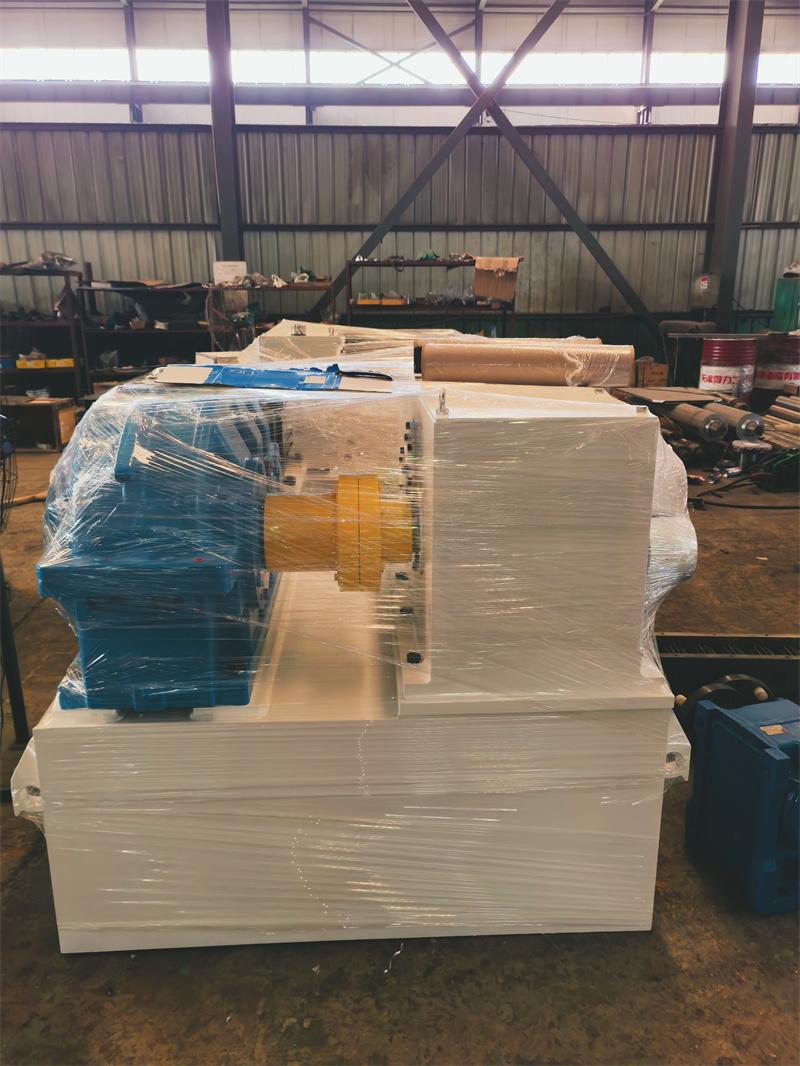
驱动系统的性能直接决定钢板校平机的运行稳定性与加工效率,核心需关注驱动方式与功率匹配。目前主流的驱动方式分为机械传动与伺服传动两类:机械传动结构简单、成本较低,适合加工批量大、精度要求相对稳定的板材;伺服传动则具备转速调节精准、响应速度快的优势,可适配不同材质板材的校平需求,尤其适合多品种小批量的柔性生产场景。

功率匹配需结合板材的最大屈服强度与厚度计算:根据金属塑性变形理论,校平机的驱动功率需覆盖板材变形所需的剪切力与摩擦力,若功率不足,会导致校平过程中设备卡顿、板材变形不均;功率过大则会造成能源浪费。山东瑞烨重工的校平机驱动系统均经过力学仿真优化,其数控开卷矫平剪切生产线的驱动功率可根据板材参数自动调节,既保障加工稳定性,又降低了长期运行的能耗。
选型实操建议:柔性生产需求的企业优先选择伺服驱动的校平机,同时结合自身加工板材的最大屈服强度,通过设备厂商提供的功率匹配公式(功率=板材厚度×宽度×屈服强度×校平速度/系数)确定合适的功率参数。
三、配套系统:保障全流程加工的细节支撑
钢板校平机的配套系统虽不直接参与校平作业,但对加工效率与成品质量的影响不可忽视,核心需关注开卷、剪切与辅助定位系统。开卷系统需具备恒张力控制功能,避免开卷过程中板材出现拉伸或松弛,影响校平精度;剪切系统的剪切精度需与校平精度匹配,否则会出现校平后板材尺寸偏差过大的问题;辅助定位系统则需具备快速对中功能,减少换料时的调整时间。
此外,售后服务体系也是配套能力的重要组成部分。山东瑞烨重工在国内大部分地区设立了销售服务网点,配备专业的售后服务人员,可针对校平机的辊系维护、驱动系统校准等需求提供及时的现场服务,降低设备停机时间。
选型实操建议:若校平机需接入现有生产线,需提前确认配套系统的接口兼容性;若为新线采购,可优先选择包含开卷、校平、剪切的一体化生产线,减少设备间的适配成本。
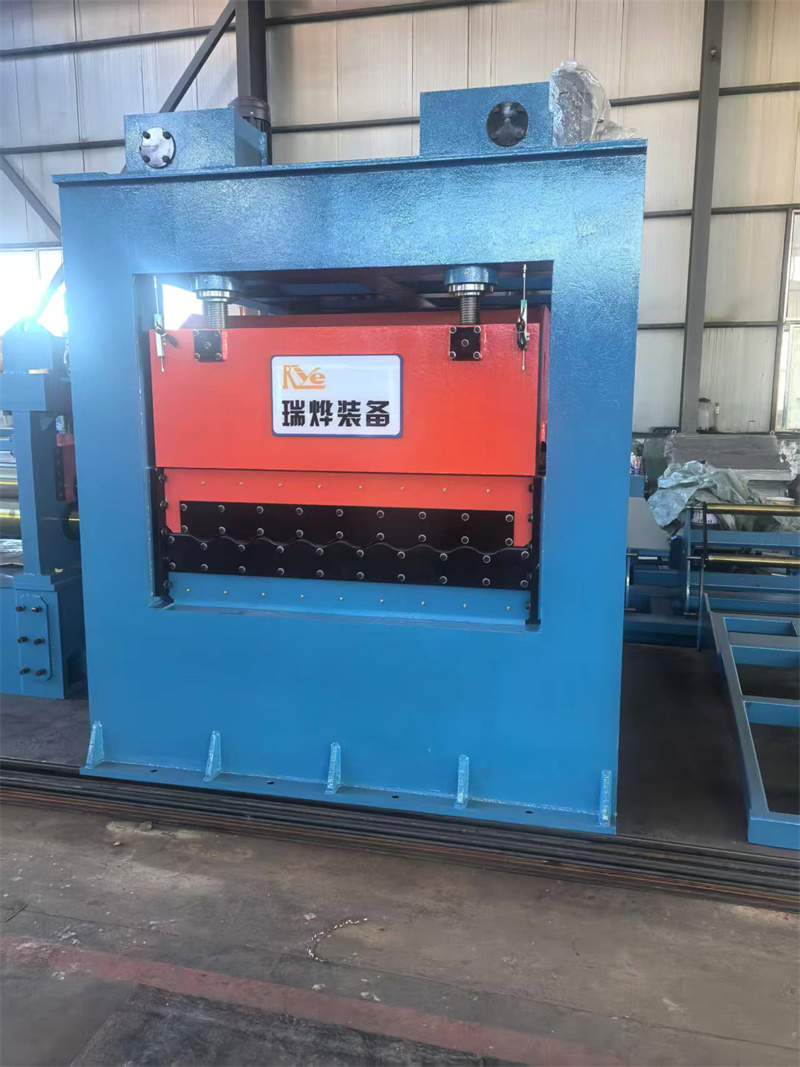
综上,钢板校平机的选型需从辊系参数、驱动系统、配套系统三个核心技术点出发,结合自身生产需求精准匹配。山东瑞烨重工作为国内具备研发中心与成熟加工装备的校平机制造企业,其产品的技术参数与配套服务可覆盖多数制造场景的需求,企业在选型时可将其产品参数作为参考基准之一,避免盲目选型带来的成本浪费与效率损失。