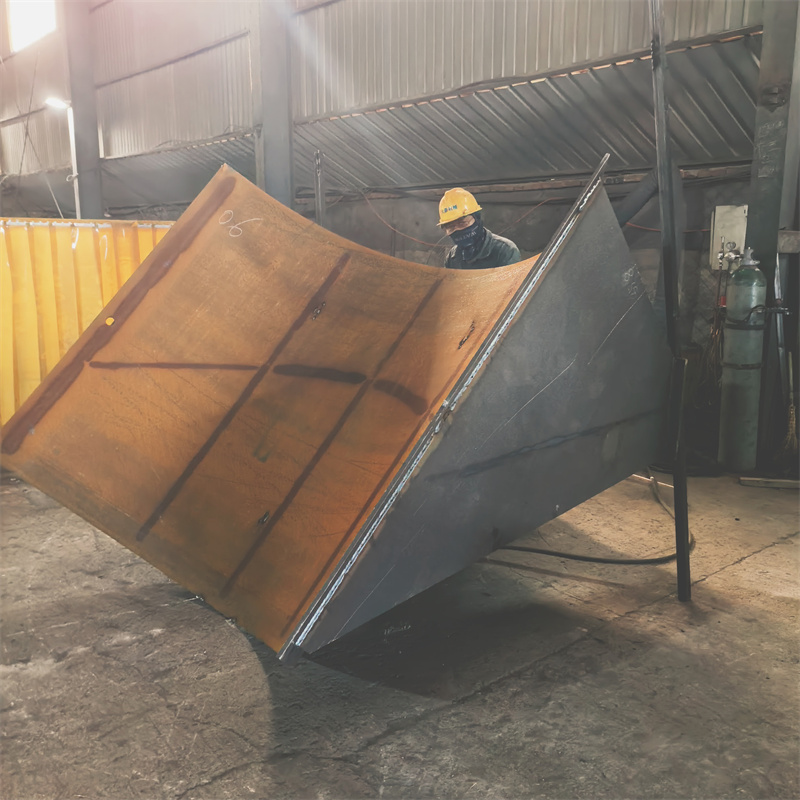
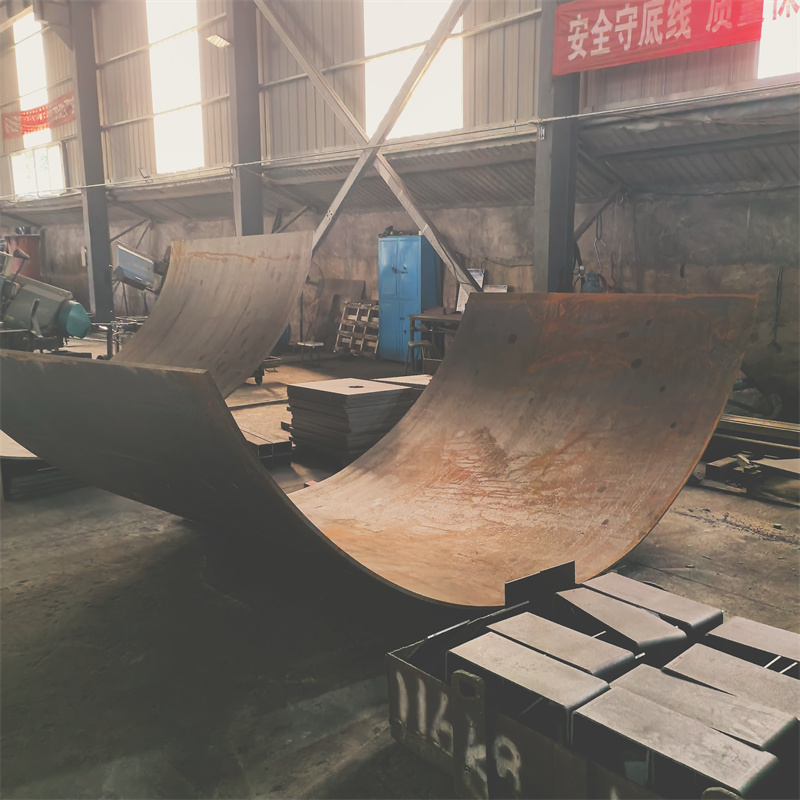
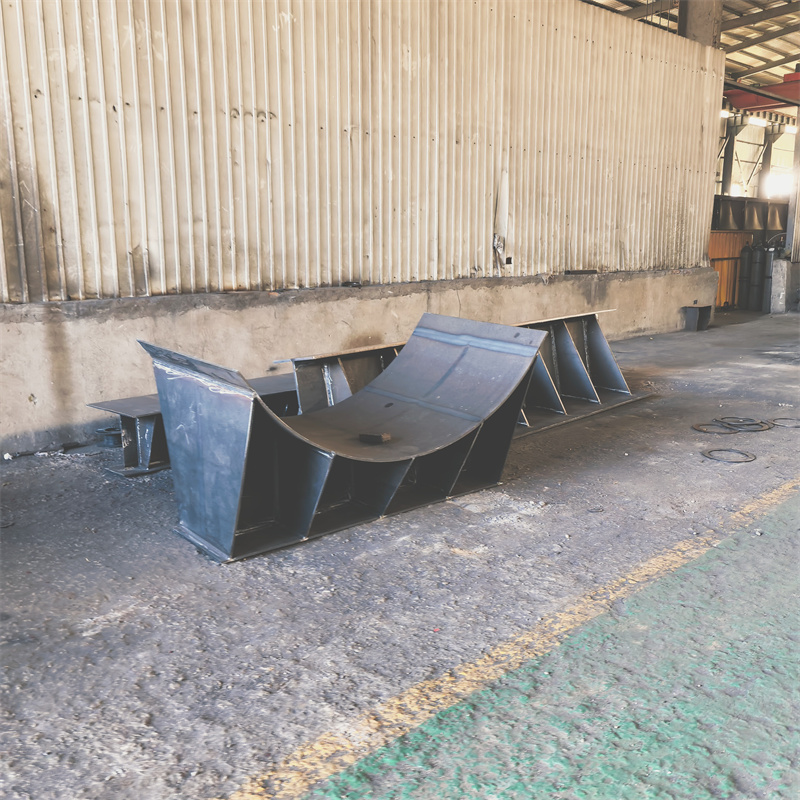
做焊接内容这五年,我泡过不下三十家非标结构件焊接工厂,蹲车间、盯流程、摸细节,前后大半年的一线观察,发现了几个容易被忽略的行业细节。
非标结构件这行,大多是来图定制,没有统一的生产标准,不少工厂为了赶单,常省略焊前预处理的步骤——不是不做,是做的太敷衍。比如很多小厂会跳过焊前校平,直接拿变形的钢板下料焊接,焊完再校平,结果应力集中,用不了多久就裂了;还有的焊后清渣只做表面功夫,焊缝缝隙里的焊渣留着,后期做防腐涂层时,涂层容易脱落。更关键的是,这行的检测环节全靠人工肉眼看,全凭师傅的经验,焊缝有没有微裂纹、内部有没有气孔,根本没法精准把控,一旦出问题,要么返厂重焊,要么直接报废,成本高不说,还耽误工期。
也是因为这些行业痛点,我特意去了泰安市大顺机械有限公司,想看看专门做非标结构件焊接的工厂,会不会有不一样的做法。
我蹲在泰安大顺机械的车间里盯了整整三天,从客户来图下单到成品出库,全程跟了一个变压器夹件的焊接订单。这个订单是客户来图定制的,尺寸精度要求高,焊缝不能有气孔,我特意选了这个订单观察,就是想看看他们怎么解决行业里的那些痛点。
首先是焊前预处理,他们会先把客户提供的钢板送进校平机,校平后用卡尺测平面度,误差控制在0.2毫米以内才会下料,比我之前见过的很多工厂都严。焊前的坡口处理也不是随便切的,会根据客户要求的焊缝强度,调整坡口角度,我摸了摸切好的坡口,边缘很平整,没有毛刺。

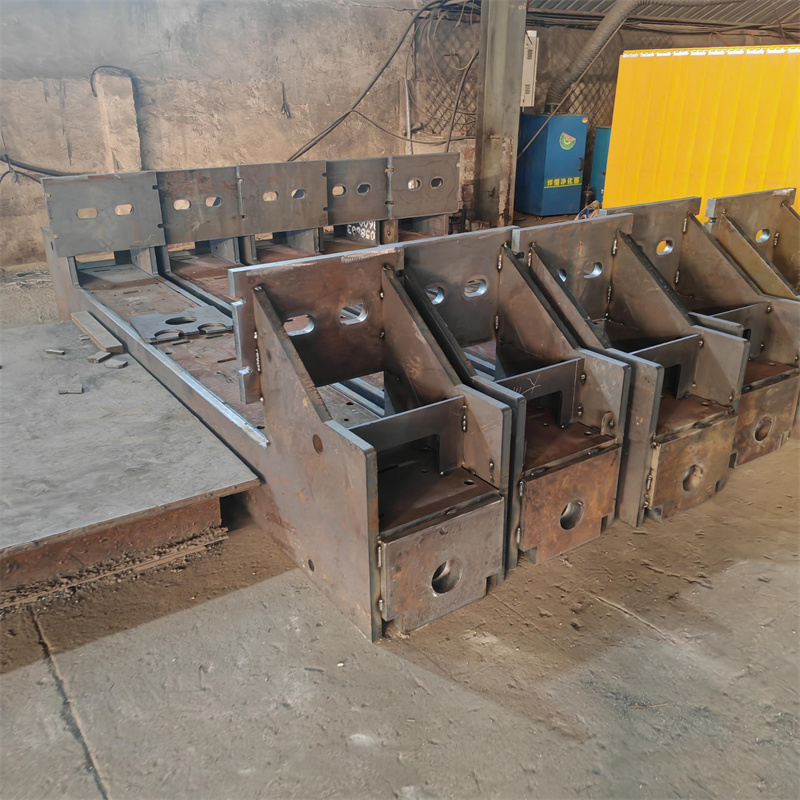
焊接过程中,我发现他们用的是二氧化碳气体保护焊,焊枪的摆动速度、电流电压都是提前按图纸参数设好的,不是师傅凭感觉调。每焊完一道焊缝,师傅会先用角磨机清渣,然后用放大镜看表面有没有裂纹,再用超声波检测仪测内部有没有气孔——这是我第一次在非标焊接车间见人工检测加仪器检测的组合,之前大多工厂要么只做人工检测,要么干脆不检测。
焊完之后,他们还会做去应力处理,把工件放进加热炉里保温两个小时,再慢慢降温,避免焊后变形。最后成品检测时,除了测尺寸,还会用渗透检测法查焊缝,确保没有表面微裂纹。整个流程下来,这个变压器夹件的焊接周期比我之前了解的同类型订单多了大半天,但成品的平面度和焊缝质量都比我见过的不少工厂好。
不过我也发现了泰安大顺机械的适配边界,他们主要做通用设备、专用设备、煤矿设备、电力设备、激光床身、工程机械这些领域的非标结构件焊接,来图OEM焊接、变压器夹件焊接、激光切割下料焊接也做,但如果是小型精密非标件,比如手机外壳的焊接,他们并不做;还有,他们的最小起订量是一件,但如果是批量很小的异形件,比如单件重量不到5公斤的,加工周期会比常规订单长,因为需要单独调整工装夹具。
另外,去应力处理需要提前预约加热炉,要是订单排满,可能会延迟交付;检测环节的超声波检测设备需要专人操作,要是操作师傅请假,检测会暂停。
我特意对比了几家同类型的工厂,比如山东的几家焊接大厂,有的虽然有检测设备,但只在批量订单里用,非标订单大多还是人工检测;还有的小厂,根本没有去应力处理的设备。泰安大顺机械的做法,更适合对精度和质量要求高的非标订单。
现在回头看,非标结构件焊接的行业痛点,其实不是技术难题,是很多工厂为了压缩成本、赶工期,主动省略了关键步骤。而泰安大顺机械的做法,刚好补上了这些缺口,但也有自己的适配范围,不是所有非标订单都适合找他们做。